






Mecanizado de cajas CNC de aluminio: Cómo controlar la deformación de pared delgada
La deformación de pared delgada en el mecanizado de cajas CNC de aluminio puede controlarse mediante una selección estable de materiales, Diseño uniforme de muros, Eliminación equilibrada de materiales, Trayectorias de herramientas de bajo esfuerzo, Fixturing optimizado, Condiciones de corte controladas, Acabado por etapas e inspección en estado libre.
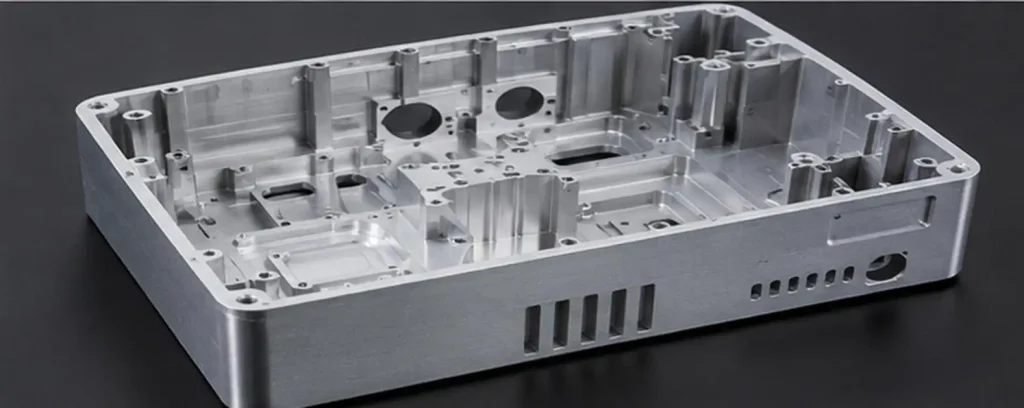
La deformación rara vez es causada por un solo factor. Normalmente resulta de los efectos combinados de la tensión residual del material, Fuerza de corte, Presión de sujeción, Expansión térmica y rigidez estructural insuficiente. Para electrónica, médico, Cajas de comunicación y automoción, incluso una distorsión menor puede causar desalineación en la PCB, Interferencia en conectores, Compresión desigual de la junta o mal contacto térmico.
¿Qué es la deformación de pared delgada??
Las cajas de aluminio de pared delgada suelen contener cavidades profundas, paredes laterales largas, Marcos estrechos, Aberturas de conectores, Características de disipación de calor y superficies de montaje de precisión. Porque gran parte del material original se ha retirado, La estructura restante tiene una resistencia limitada a la flexión.
Los modos de deformación comunes incluyen:
| Deformación | Apariencia típica | Posible consecuencia |
| Deformación | La base o cubierta se dobla hacia arriba | Fallo de sellado o ensamblaje |
| Ampliación de muros | Los muros largos se mueven hacia fuera | Errores de perfil y dimensionales |
| Contracción de la pared | Las paredes saltan hacia dentro tras desensujar la sujerción | Interferencia de PCB o componentes |
| Torcimiento | Las esquinas diagonales difieren en altura | Planitud e inestabilidad de ensamblaje |
| Indentación local | Distorsión cerca de las abrazaderas | Defectos cosméticos o dimensionales |
| Deriva térmica | Las dimensiones cambian durante el mecanizado | Precisión inestable en la finalización |
¿Por qué se deforman los carcasas de aluminio fino??
Tensión residual en material de aluminio
Placa laminada, La pieza extruida y el aluminio tratado térmicamente pueden contener tensión interna. Cuando se elimina material en gran medida de un lado, El balance de tensiones original cambia y el recinto puede doblarse.
El riesgo depende de:
• Planitud de materias primas y vía de fabricación
• Condición de tratamiento térmico
• Dirección y cantidad de retirada de material
• Espesor final de la pared y la base
• Tiempo permitido entre el desbaste y el acabado
Rigidez de muro bajo
Las paredes delgadas pueden desviarse bajo fuerzas de corte relativamente bajas. Durante el mecanizado, La herramienta puede empujar la pared lejos de su posición programada. Después de que el cutter pase, El muro se recuesta, produciendo error dimensional o ondulación superficial.
Fuerza de sujeción excesiva
Una pieza puede medirse correctamente mientras se sostiene en un accesorio, pero deformarse tras el desmontaje. La presión de sujeción concentrada puede pre-doblar una pared lateral o una placa base. Por esta razón, Un sujeción más fuerte no siempre mejora la precisión del mecanizado de cajas CNC de aluminio.
Calor de corte
Herramientas desgastadas, Una mala evacuación de los chips y un compromiso excesivo de las herramientas generan calor localizado. Porque el aluminio se expande a medida que sube su temperatura, Terminar un recinto cálido puede provocar deriva dimensional tras el enfriamiento.
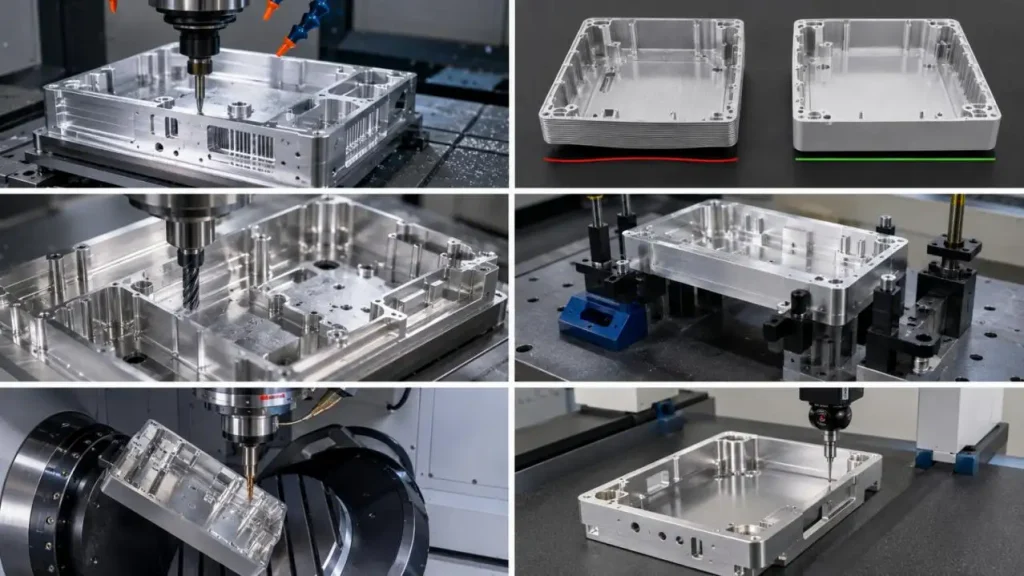
Selección de aluminio para recintos de pared delgada
La selección de materiales debe tener en cuenta más que la resistencia.
| Aleación | Características del mecanizado | Consideraciones sobre pared delgada |
| 6061 | Mecanizabilidad balanceada, Resistencia y respuesta a anodización | Elección común para carcasas electrónicas e industriales |
| 5052 | Buena resistencia a la corrosión pero relativamente blanda | Requiere un control cuidadoso de la muba y el sujeción |
| 2024 | Alta resistencia y buena mecanizabilidad | Se debe evaluar la protección contra la corrosión |
| 7075 | Alta resistencia y rigidez | El coste del material y la tensión residual requieren atención |
| 6082 | Propiedades estructurales y de mecanizado equilibradas | Adecuado para recintos industriales |
Estado de la materia prima, Rendimiento térmico, Entorno de corrosión, También deben revisarse los requisitos de anodización y el volumen de producción antes del mecanizado.
Directrices DFM para Reducir la Deformación
El control efectivo de la deformación comienza durante el diseño.
Mantener un grosor uniforme de la pared
Los cambios bruscos en el grosor de la pared generan rigidez desigual y cargas de corte. Las paredes laterales y las secciones de base deben mantenerse lo más consistentes posible. Se deben evitar regiones innecesariamente delgadas, especialmente conectores cercanos, Orificios roscados y superficies de sellado.
Utiliza radios prácticos de esquinas
Radios internos muy pequeños requieren herramientas pequeñas o extensas. Estas herramientas tienen más probabilidades de vibrar y desviarse. Radios internos mayores permiten usar radios más cortos, Cortadores más rígidos.
Incluye las costillas con criterio
Aunque las costillas pueden mejorar la rigidez de un recinto, También pueden crear bolsillos desfavorables, limitar el acceso a herramientas de mecanizado, y interfieren en la retirada de las virutas si están mal colocadas. Ya que las costillas proporcionan algo de rigidez, Debe considerarse el equilibrio entre rigidez y facilidad de mecanizado.
Implementa tolerancias estrictas con discriminación
Aplicar tolerancias estrictas a:
• Agujeros para localizar la PCB
• Aberturas de conectores
• Ranuras de sellado
• Superficies para contacto térmico
• Superficies roscadas
• Superficies de revestimiento
Evita la idea de que tolerancias estrictas para las superficies de un recinto mejoren su rendimiento. Más bien, Probablemente aumentarás los costes con apenas efecto en el rendimiento.
Estrategias de mecanizado para la estabilidad en pared delgada
Un proceso fiable de mecanizado CNC de aluminio suele separar el desbaste, Semifinales y finalización.
Una secuencia típica es:
- Elimina la mayor parte del material durante el desbaste balanceado.
- Deja material uniforme en paredes y superficies críticas.
- Permitir que la tensión residual se redistribuya.
- Voltea o vuelve a sujetar la caja.
- Semi-remata la cavidad y el perfil exterior.
- Dimensiones críticas completas con pasadas de acabado ligeras.
El material debe eliminarse simétricamente siempre que sea posible. El desequilibrio de esfuerzos puede minimizarse mediante capas y cambios de lado durante el mecanizado.
Costillas temporales, Bases de sacrificio, Los postes de soporte o los marcos periféricos pueden preservar la rigidez mientras se produce la cavidad. Estas características se eliminan solo después de terminar las superficies críticas.
Las trayectorias de bajo acoplamiento radial también son útiles porque mantienen una carga de corte más estable. Las paredes delgadas deben terminarse mediante varias pasadas ligeras en lugar de un corte final pesado.
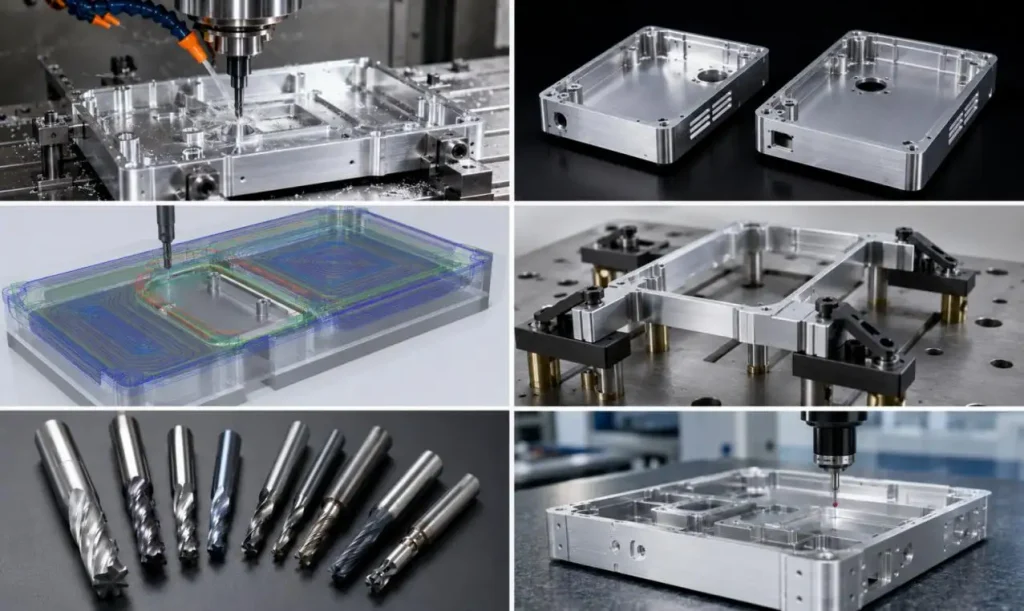
Consideraciones sobre herramientas y accesorios
Herramientas afiladas específicas para aluminio con acanalados pulidos ayudan a reducir la fuerza de corte y a prevenir la adherencia de las astillas. El voladizo de la herramienta debe mantenerse lo más corto posible por la geometría.
| Factor | Objetivo de control | Riesgo si se controla mal |
| Diámetro de la herramienta | Acceso al equilibrio y rigidez | Deflexión y vibración |
| Profundidad axial | Retirar material progresivamente | Exceso de fuerza local |
| Acoplamiento radial | Estabilizar la carga de la herramienta | Desplazamiento de la pared |
| Alimentación y velocidad | Evita rocear o sobrecargar | Calor, Vibraciones o desgaste de herramientas |
| Refrigerante y aire | Controla el calor y quita las virutas | Recorte y daños superficiales |
Los accesorios deben distribuir la fuerza a lo largo de un área amplia. Mordaces blandas mecanizadas, Los soportes multipunto y las placas sacrificiales son comúnmente utilizados. Las lámparas de vacío pueden adaptarse a grandes cubiertas, pero la succión no debe deformar la pieza.
Antes de la inspección final, El recinto debe liberarse de un fuerte sujeción y medirse en una condición libre o representativa del ensamblaje.
Cómo ayuda el mecanizado multiejes
El mecanizado de tres ejes es adecuado para los hundimientos típicos y las características planas. Una variante de 3 ejes 2 reduce el número de configuraciones necesarias para superficies inclinadas y agujeros y conectores laterales e internos. El mecanizado de cinco ejes permite una mejor colocación de herramientas para superficies extremadamente complejas y permite configuraciones de herramientas potencialmente más pequeñas.
Mientras que el mecanizado de cinco ejes permite reducir la deformación gracias a la mayor rigidez derivada de la reducción de los montajes, no elimina el esfuerzo residual.
Inspección y acabado superficial
Los elementos críticos de inspección incluyen la planitud, Perfil, Posición del agujero, Grosor de la pared, ranuras de sellado, Huecos de acoplamiento y rugosidad superficial. Inspección de la CMM, Medidores de altura, Medición de contorno, Puede ser necesario ensayo de rugosidad y de montaje.
El acabado superficial también debe considerarse durante el DFM. La anodización puede cambiar las dimensiones críticas, mientras se pone chorro de arena, El pulido y el cepillado pueden afectar los bordes o la consistencia visual. Áreas de toma de tierra conductoras, Hilos, El sellado de caras y los ajustes de precisión pueden requerir enmascaramiento o compensación dimensional.
Cómo el prototipado GD soporta el mecanizado de cajas CNC de aluminio
GD Prototiping apoya proyectos que van desde prototipos funcionales hasta producción de bajo volumen y de uso final utilizando 3 ejes internos, 4 ejes, 3 Mecanizado de 2 ejes y simultáneo de cinco ejes.
Las opciones de aluminio disponibles incluyen 6061, 5052, 2024, 7075, 5083, 6082, 3003 y 1100. Las opciones de acabado incluyen superficies tal como mecanizadas, Anodización, Arenado, Pulido y acabados cepillados.
Bajo condiciones adecuadas de materiales y geometría, La capacidad de mecanizado puede alcanzar tolerancias de aproximadamente ±0.05 mm y rugosidad superficial hasta Ra 0,2 μm. Estos valores no son automáticos para todos los recintos de pared delgada; Los resultados alcanzables dependen del tamaño de la pieza, Grosor de la pared, Condición del material, Requisitos de instalación e inspección.
Con un taller mecánico interno, Programación de producción 24/7 y soporte de ingeniería uno a uno, GD Prototiping puede revisar dibujos, Tolerancias y riesgos de deformación antes de la fabricación.
Construcción de recintos de aluminio de pared delgada más estables
El mecanizado fiable de cajas CNC de aluminio requiere un control coordinado del material, geometría, Trayectorias de herramienta, Instalaciones e inspección. Muros uniformes, Desbaste balanceado, El acabado de la luz y la medición en estado libre suelen ser más importantes que la precisión de la máquina por sí sola.
GD Prototiping ofrece reseñas prácticas de DFM para prototipos de cajas de aluminio y piezas de producción. Envía tus planos de recinto para evaluar el grosor de las paredes, Secuencia de mecanizado, Tolerancias, Requisitos de acabado superficial e inspección antes de que comience la producción.
Preguntas frecuentes
Q1. ¿GD Prototyping tiene mecanizado de cajas CNC de aluminio??
Sí. GD Prototiping ofrece mecanizado CNC de aluminio para prototipos funcionales y piezas de producción. Proporcionan mecanizado CNC de 3/4/5 ejes para una variedad de aplicaciones.
P2. Cajas de aluminio de pared fina para máquina de prototipado Can GD?
Sí. GD Prototiping es capaz de diseñar paredes delgadas, cavidades profundas, y costillas / conectores / sellos / montajes. El equipo de ingeniería revisa las características profundas para detectar preocupaciones sobre cómo se mantendrá el material, Cómo las herramientas accederán a las funciones, y cómo se deformará el material durante el mecanizado.
P3. ¿Qué aleaciones de aluminio se permiten para el mecanizado de cajas CNC??
Aluminio 6061, 5052, 2024, 7075, 5083, 6082, 3003, y 1100 son todas aleaciones de aluminio aceptables. Al elegir tu material, Considere el resto de lo siguiente: fuerza, Mecanizado, corrosión, termal, y acabado superficial.
P4. ¿Qué tolerancias puede alcanzar el prototipado de GD??
Dependiendo del material y la geometría, El prototipado GD puede alcanzar tolerancias alrededor de ±0.05 mm. Las tolerancias reales dependen del grosor de la pared, Geometría de características, El material, y requisitos de inspección.
P5. ¿Cuál es la rugosidad superficial en cajas de aluminio mecanizado??
La rugosidad superficial para carcasas de aluminio depende del mecanizado y los requisitos de características, pero puede ser tan baja como Ra 0,2 μm. Esta capacidad no puede aplicarse a todas las superficies de un recinto.
