






Estrategias de fresado de alta velocidad para componentes de mecanizado CNC de aluminio automotriz
El fresado de alta velocidad es una solución para las necesidades específicas de componentes de mecanizado CNC de aluminio automotriz. Estas necesidades pueden ser ligeras, diseños complejos y altamente repetibles, precisión fiable con calidad superficial bien definida. Las aplicaciones comunes de esta tecnología incluyen las carcasas para baterías de vehículos eléctricos, Carcasas para inversores, Motores, y varias piezas de motor, junto con placas de refrigeración, Soportes de suspensión, carcasas para varios sensores, y otros componentes.
El mecanizado a alta velocidad es un equilibrio de muchas variables más allá de simplemente aumentar la velocidad del husillo. Lograr un mecanizado a alta velocidad requiere un equilibrio entre las RPM del husillo, Feed, Carga de chip, y compromiso con herramientas y objetos, así como la refrigeración fluida y la eliminación eficiente de virutas. El objetivo de este equilibrio es eliminar el aluminio de forma rápida y eficiente, con alta precisión, evitando que el material se adhiera al filo de corte de la herramienta (llamada arista construida), Rebabas, Deformación de la pieza, y la inestabilidad dimensional.
¿Qué es el fresado de alta velocidad para componentes de mecanizado CNC de aluminio automotriz?
El fresado a alta velocidad es la combinación de la rotación rápida del husillo, y control preciso del acoplamiento de herramientas y la formación de astillas. Este proceso suele incluir:
• Una velocidad óptima alta del husillo
• Alimentación uniforme por diente
• Compromiso radial mínimo
• Trayectorias de herramienta continuas
• Eliminación efectiva de astillas
• Esgotamiento mínimo de la herramienta y el soporte
• Alta rigidez de la máquina y aceleración rápida
Tres cálculos clave definen los parámetros iniciales para el proceso.
Velocidad del husillo: n = Vc × 1000 ÷ πD
Tasa de alimentación: Vf = n × z × fz
Tasa de eliminación de materiales: Q = ap × ae × Vf
Deben considerarse los factores apropiados para la calidad de aluminio, Diámetro del cortador, Cuenta de flautas, Voladizo de herramientas, Capacidad de la máquina, Grosor de la pared, y geometría de piezas.
Usos típicos del aluminio en la industria automovilística
| Componente | Descripción | Reto de la molienda |
| Caja de batería para vehículos eléctricos | Muy grande y plano | Reducir la distorsión durante el fresado y reducir el tiempo total de ciclo |
| Carcasa del motor | Características coaxiales | Asegurar superficies coaxiales |
| Carcasa del inversor | Pared muy fina e interfaces térmicas | Asegura la planitud y minimiza la distorsión |
| Placa de refrigeración | Características y ranuras de sellado | Reducir las muelas y juntas/fugas |
| Soporte de suspensión | Formas altamente cargadas y complejas | Dimensiones de control durante el mecanizado en bruto |
| Carcasa del sensor | Características muy pequeñas y superficies estéticas de alto nivel | Mejorar el mecanizado de pequeñas características y el acabado superficial |
Estos componentes suelen tener una combinación de superficies estéticas de alto nivel, Grandes secciones delgadas, Bolsillos profundos, Características espaciales estrictamente controladas, y agujeros angulados en múltiples direcciones.
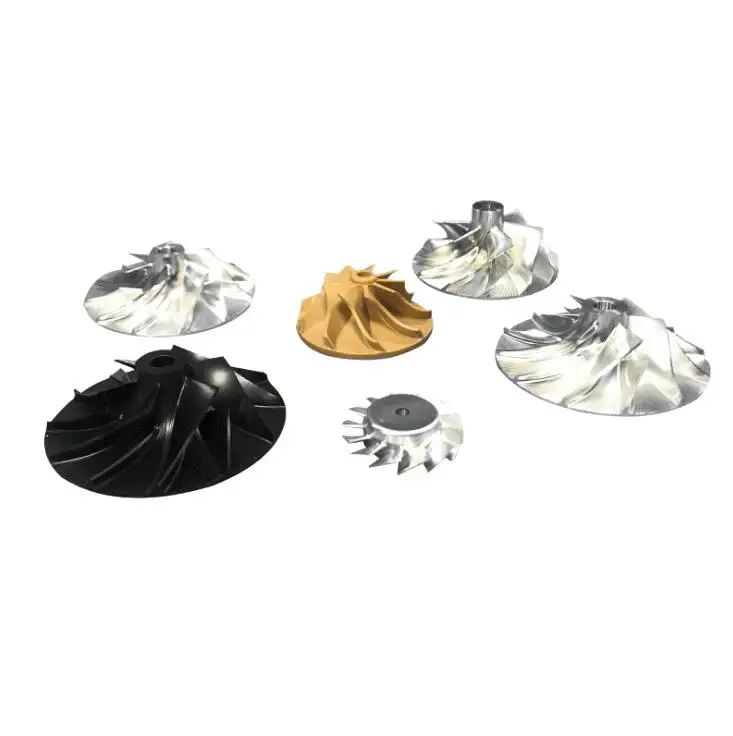
Herramientas de aluminio de alta velocidad
Las herramientas de aluminio de alta velocidad requieren una geometría positiva de herramientas con bordes afilados como navajas y un espacio suficiente para astillar con flautas pulidas. Las herramientas con menos voladura de herramienta también son una característica positiva del diseño.
El mecanizado de carburo macizo es el estándar para el mecanizado de aluminio a alta velocidad. Una herramienta sin recubrimiento y muy pulida también puede reducir la acumulación de aluminio en la herramienta, y un recubrimiento DLC también puede reducir la fricción en un entorno de producción. El aluminio fundido de alto contenido en silicio es más abrasivo y puede requerir una herramienta adicional resistente al desgaste.
Debido a las altas velocidades del husillo, El equilibrio de herramientas y el desgaste de la herramienta son fundamentales. Un exceso de esgotamiento puede resultar en un acabado superficial pobre y dimensiones críticas.
Estrategias de desbaste para el mecanizado CNC de aluminio automotriz
Se pueden lograr grandes eliminaciones de aluminio mediante mecanizado dinámico. La trayectoria de la herramienta está diseñada con un ángulo de corte constante, eliminando cortes de gran volumen en las esquinas de la culata de mecanizado.
Las principales ventajas incluyen:
• Menor variación de carga de corte
• Reducción de ranuras de ancho completo
• Mayor profundidad axial utilizable
• Grosor de viruta más estable
• Mayor consistencia en la vida útil de las herramientas
• Mayor eficiencia en la eliminación de materiales
La tasa de alimentación no debe aumentarse de forma independiente. Velocidad del husillo, Alimentación por diente, Ancho radial, Profundidad axial, Cuenta de flautas, y la evacuación de chips debe funcionar como un solo sistema.
El desbaste debe crear un margen de acabado uniforme. Las variaciones en la culata pueden provocar cambios bruscos en la fuerza de corte durante el acabado. Esto puede crear el movimiento de paredes delgadas, Marcas de finalización irregulares, y variaciones dimensionales.
Características de Precision Automotive Finishing
Caras de sellado, Diámetros de rodamientos, Superficies de montaje, y las áreas de apariencia requieren una estrategia de finalización dedicada.
Entre las prácticas útiles se encuentran:
• Utilizar fresado de subida, cuando sea apropiado
• Herramientas separadas de desbaste y acabado
• Mantener un paso constante
• Desgaste de herramientas de control
• Utilizar pasadas continuas en curvas de nivel críticas
• Evitar entradas innecesarias en superficies de sellado
• Igualar el radio de la esquina y el paso hacia la meta requerida
Un valor Ra bajo no puede lograrse solo con la velocidad del husillo. Máquina de vibración, Estado del cortador, Runout, Tasa de alimentación, Continuidad del trayecto de herramienta, y la estabilidad del material afectan todas a la superficie final.
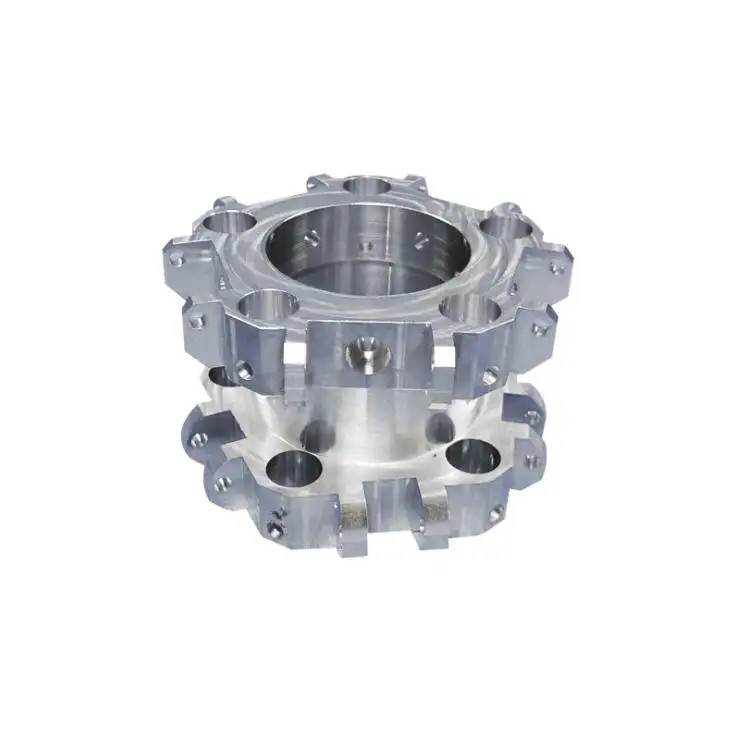
Control de la deformación de pared delgada
La distorsión de pared delgada es un riesgo importante en componentes de mecanizado CNC de aluminio automotriz, especialmente carcasas de baterías, Cajas electrónicas, y soportes estructurales ligeros.
La eliminación de materiales debe estar equilibrada y realizarse de forma uniforme desde lados opuestos, Cuando sea posible. Dejar áreas sin mecanizar en los lados opuestos puede causar tensión residual desigual y torsión del componente una vez que se ha liberado del soporte de trabajo.
Lo siguiente puede utilizarse para ayudar a reducir las fuerzas de corte.
• Herramientas afiladas
• Compromiso radial más pequeño
• Espesor estable de la viruta
• Longitud corta de herramienta
• Múltiples cortes ligeros
• Soporte adecuado de la pieza
Los métodos de sujeción deben permitir la dispersión completa de las fuerzas de sujeción sin dañar secciones delgadas. El tipo de sistema de sujeción de trabajo utilizado (mandíbulas suaves, Luminarias modulares, Soporte de trabajo vacío, etcetera.) Debería basarse en el tamaño, geometría, y las superficies disponibles de la pieza.
Retirar astillas y evitar la acumulación de bordes
Las astillas de aluminio a veces se pegan al filo de corte o acaban en cavidades profundas en la pieza. Las astillas que se recortan pueden causar arañazos en el acabado superficial, generar calor adicional, y causar fallo prematuro de la herramienta de corte.
| Problema | Causa más probable | Curso de acción |
| Borde construido | La herramienta está sin filo o la lubricación es mala | Afilar la herramienta y mejorar la lubricación |
| Superficie rayada | Chip de recorte | Reposicionar el refrigerante de chorro de aire o de retirada de astillas |
| Excesivos de rebarbas | La herramienta está desgastada o es un método incorrecto | Inspección de herramientas y métodos |
| Marcas de vibración | El compromiso de la herramienta es inestable | Acorta la herramienta y mejora el método |
| Sobrecalentamiento local | No se retiran los chips | Mejora de la eliminación y reducción del recorte de virutas |
Elegir entre tipos de 3 ejes, 3 2, y fresado de 5 ejes
El fresado de 3 ejes es el más rentable para placas planas y carcasas, y abrir bolsillos. El 4-ejes es útil para mecanizar características rotacionales, y caras laterales. Cuando las características están en ángulo, 3 2 es útil, y cuando los contornos son más complejos, y el acceso está restringido, entonces se requiere 5-ejes.
No es necesario mecanizar a cinco ejes para todas las piezas. Su principal valor es reducir las configuraciones, Mejorar las relaciones posicionales, Permitir herramientas más cortas, y limitar el error acumulado de alineación en componentes complejos de mecanizado CNC de aluminio automotriz.
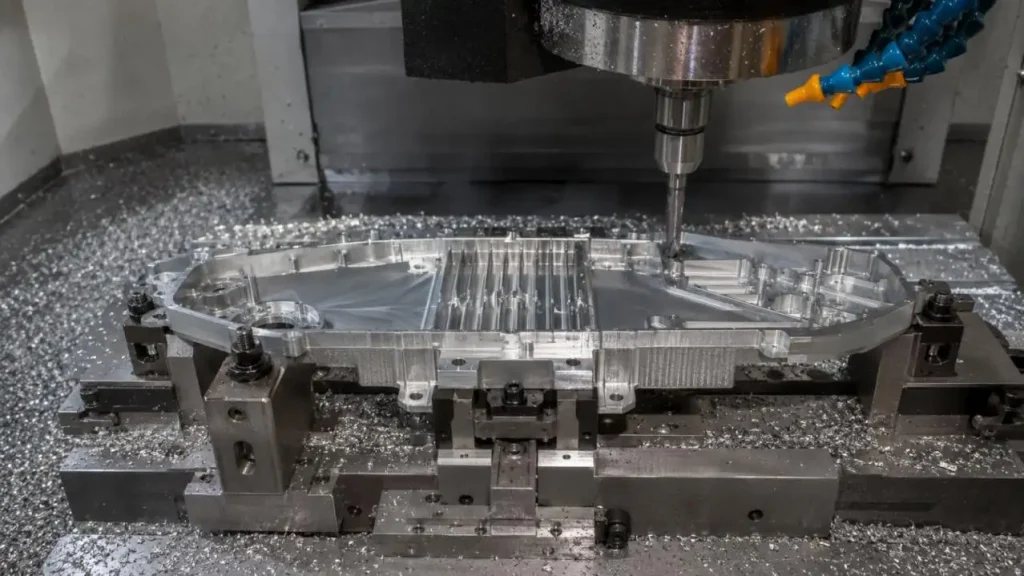
Control de calidad y costes de producción
El mecanizado a alta velocidad debe controlar más que el tiempo de ciclo. La inspección puede incluir:
• Planitud y perfil
• Diámetro y posición del agujero
• Coaxialidad
• Dimensiones de ranura de sellado
• Rugosidad superficial
• Rebabas y limpieza técnica
• Consistencia de lote a lote
Inspección del primer artículo, Medición de CMM, Sondeo en proceso, Gestión de la vida útil de las herramientas, SPC, y los informes de dimensión crítica pueden apoyar la estabilidad de la producción.
Los costes derivan de la retirada de materiales, Número de configuraciones, Uso de herramientas, Riesgo de pared delgada, inspección, acabado, y chatarra. El proceso óptimo logra una calidad estable a lo largo de un tiempo total de ciclo eficiente. No se define como el proceso con la mayor velocidad de husillo.
Palabras finales
Un fresado a alta velocidad, fiable y consistente, requiere un equilibrio entre la dinámica de la máquina y la de la herramienta de corte, Trayectorias de herramienta, Accesorios, enfriamiento, e inspección. La eliminación uniforme del material y un proceso óptimo para la eliminación de astillas y el espacio de virutas son de mayor importancia que simplemente usar una velocidad de husillo alta.
¿Estás diseñando nuevos componentes de mecanizado CNC de aluminio automotriz? GD Prototiping puede ayudarte diseña y optimiza tu componente. Se pueden presentar planos y archivos así como una calidad de aluminio, Cantidad deseada, Tolerancias de mecanizado, y se pueden añadir el acabado superficial junto con criterios de inspección. El equipo de ingeniería evaluará la solicitud y asesorará sobre la solución de mecanizado más eficaz para prototipos, Pequeñas producciones, o componentes finales de producción.
Preguntas frecuentes
Q1. ¿Puede la prototipado GD alcanzar una rugosidad superficial de Ra 0,2μm??
Alcanzar Ra 0,2 μm es posible con materiales y diseño adecuados. En última instancia, El acabado superficial está influenciado por el diseño de piezas y características, Herramienta de mecanizado de superficie, Configuración de la máquina, Rigidez de las piezas, y cualquier operación adicional de acabado superficial.
P2. ¿Qué servicios de mecanizado CNC ofrece GD Prototyping??
GD Prototiping ofrece 3 ejes, 4 ejes, 3 2 ejes, y fresado CNC simultáneo de 5 ejes, así como torneado CNC.
P3. ¿Cuáles son las aleaciones de aluminio compatibles con mecanizado para aplicaciones automotrices??
Típicamente, Las opciones incluyen las aleaciones de aluminio: 5052, 6061, 6082, 2024, 5083, 7050, 7075, y ADC12. Se pueden considerar otras aleaciones dependiendo del proyecto específico.
P4. ¿Puede GD Prototiping máquina las piezas de aluminio de pared delgada para automóviles?
Seguro. El prototipado GD puede analizar la trayectoria herramienta, Secuencias de mecanizado, Soportes de accesorios, y margen para el acabado con el fin de mitigar la deformación de carcasas y partes estructurales de paredes delgadas.
P5. ¿Cuáles son las tolerancias de mecanizado del prototipado GD??
Para algunos metales, tolerancias de aproximadamente ±0.0Puede ser posible 5 mm. Las tolerancias absolutas que pueden considerarse dependen del tamaño de la pieza, Geometría de las piezas, El estado del material, Accesibilidad de características, y requisitos de inspección.
