






Mecanizado de piezas complejas en Axis para titanio e inconel
El mecanizado de un componente complejo de titanio o Inconel rara vez está limitado por si una máquina CNC puede alcanzar físicamente la geometría. El verdadero reto es controlar el calor de corte, Compromiso con la herramienta, Rigidez de la pieza, Estabilidad de los datos e integridad superficial al mismo tiempo.
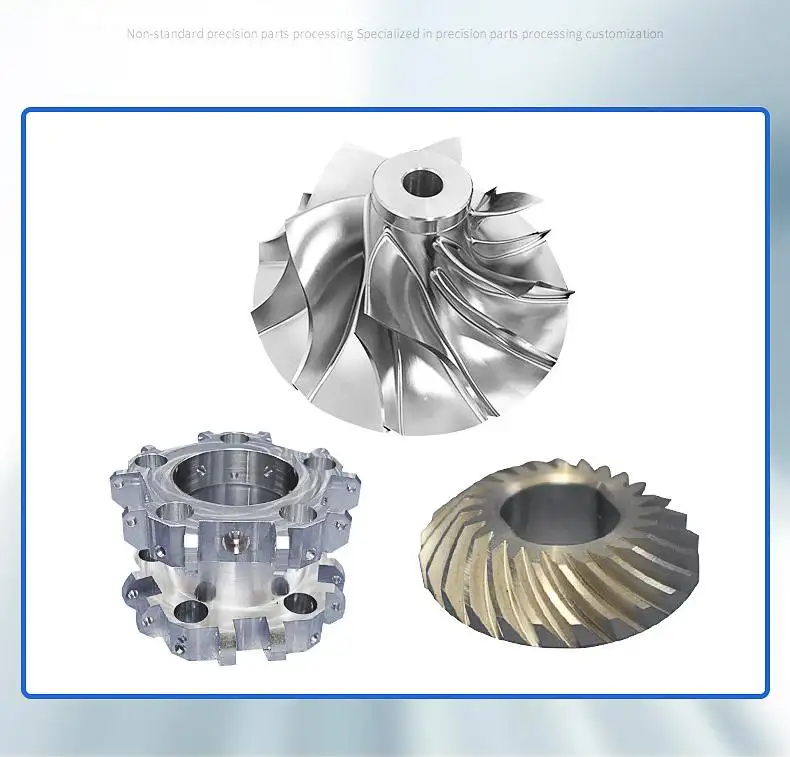
En GD Prototipado, abordamos el mecanizado de piezas complejas en el eje como un problema de planificación de procesos en lugar de simplemente una tarea de programación de 5 ejes. Una estrategia exitosa comienza con el comportamiento de los materiales y la geometría de las piezas, Luego se incorpora hacia atrás a las herramientas, Trabajo, Trayectoria de herramientas e inspección.
Por qué el titanio y el inconel cambian la estrategia de mecanizado
Las superaleaciones basadas en titanio y níquel retienen el calor alrededor de la zona de corte de forma más agresiva que los aceros convencionales. Sandvik Coromant señala que la baja conductividad térmica, Las altas temperaturas de corte y el endurecimiento por trabajo son preocupaciones principales en el mecanizado para el titanio y las superaleaciones resistentes al calor.
En el mecanizado de piezas complejas en eje, Estas características del material se vuelven más difíciles de gestionar porque la herramienta puede cambiar continuamente de orientación alrededor de las cavidades, Caras curvas y socavados.
| Factor de mecanizado | Titanio, especialmente la Ti-6Al-4V | Inconel / HRSA de níquel | Implicación del proceso |
| Calor | Concentrado cerca del filo cortante | Alta temperatura de zona de corte | El acceso al refrigerante es fundamental |
| Desgaste de la herramienta | Adhesión, Ruptura de aristas | Notching, desgaste abrasivo | Se requiere un compromiso estable |
| Comportamiento de las partes | Deflexión de pared delgada | Altas fuerzas de corte | Cuestiones de fijación rígida |
| Riesgo superficial | Difamación, cháchara | Capa endurecida por trabajo, Marcas de herramientas | Evita roces y herramientas desgastadas |
| Preocupación multieje | Alcance y calor de la herramienta | Consistencia de la carga de herramienta | Optimizar la inclinación y el punto de contacto |
Utillaje: Acoplamiento de control antes de aumentar la velocidad
Para mecanizado de piezas complejas en ejes, La rigidez de la herramienta suele importar más que los datos de corte agresivos.
Mantén el CUtting SYSTEM SHort y STIFF
El voladizo largo de la herramienta aumenta la deflexión aproximadamente con el cubo de longitud sin soporte, haciendo que los bolsillos profundos sean especialmente sensibles al bullicio. Una estrategia útil de 5 ejes es, por tanto, inclinar el husillo o la pieza de trabajo para que un cortador más corto pueda alcanzar la característica.
Las prioridades prácticas incluyen:
• Utilizar herramientas de carburo rígido adaptadas a la aleación y al funcionamiento.
• Minimizar la proyección del soporte y del cortador siempre que la geometría lo permita.
• Evitar quedarse o rozar sobre superficies Inconel porque una capa ya endurecida aumenta la carga posterior de herramientas.
• Mantener un acoplamiento radial consistente en lugar de cargar y descargar repetidamente el filo de corte.
• Separar las herramientas de desbaste de las de acabado cuando la integridad superficial es crítica.
El movimiento en cinco ejes es valioso aquí porque el mecanizado complejo de piezas en eje puede mejorar las condiciones de corte, no solo el acceso físico de la herramienta.
La gestión del calor también es gestión dimensional
El refrigerante hace más que proteger el filo cortante. Elimina chips, limita el aumento localizado de temperatura y reduce la posibilidad de recorte en caliente. Sandvik recomienda específicamente el refrigerante para el mecanizado HRSA para gestionar el calor y la evacuación de virutas.
Para cavidades profundas y piezas multicara, Evaluamos:
1. Línea de visión del refrigerante
Un ángulo programado de la herramienta puede bloquear inadvertidamente el refrigerante para que no llegue a la interfaz de corte.
2. Ruta de escape del chip
Recortar las virutas de titanio o Inconel aumenta el calor y puede dañar una superficie ya terminada.
3. Temperatura de desbaste a acabado
Un acabado de precisión inmediatamente después de un desbaste intenso puede introducir deriva dimensional a medida que la pieza y el soporte se enfrían.
Esto fue medible en un proyecto aeroespacial de titanio prototipado GD. Un soporte Ti-6Al-4V de 187 × 94 × 62 mm contenía paredes de 0,8 mm y agujeros críticos especificados en ±0.01 mm. Durante el desarrollo, El crecimiento térmico afectó la posición del diánecre, Por lo tanto, el proceso incorporó un periodo de estabilización antes del acabado final del tubo.
Eso ilustra una regla importante: en mecanizado de piezas complejas de eje de precisión, La temperatura pertenece a la estrategia de tolerancia.
Las paredes delgadas y las cavidades profundas necesitan su propia lógica de trayectoria
Las secciones delgadas no deben programarse como versiones más pequeñas de elementos rígidos.
Para muros de titanio, La presión de mecanizado puede empujar elásticamente la pared alejándose de la cortadora; El material vuelve a brotar después de que la herramienta pasa. La carcasa de soporte de turbina de GD Prototyping utilizaba material de soporte temporal y mecanizado de pared secuenciada para reducir la deflexión en una sección de pared de 0,8 mm.
Para características difíciles, Considere:
• Dejar material de soporte durante el desbaste.
• Eliminar material simétricamente cuando sea posible.
• Reducción del acoplamiento radial durante los pasos finales de la pared.
• Utilizar fresado de escalada cuando sea apropiado.
• Orientar la herramienta de 5 ejes para reducir la longitud de corte efectiva.
• Finalizar características críticas solo después de la eliminación del material pesado circundante.
El acabado superficial comienza antes del paso final
Un requisito nominal de Ra no puede resolverse simplemente reduciendo el paso.
En el mecanizado de piezas complejas en eje, La calidad de la superficie depende de:
Estabilidad de la máquina Condición de la herramienta Orientación de la herramienta de acoplamiento Stock restante Estado térmico.
Para superficies curvas, Los cortadores de rótula deben orientarse de modo que el punto de contacto efectivo evite una velocidad de corte cercana a cero desfavorable en el centro de la herramienta. El paso de paso debe seleccionarse entonces según la altura permitida de la cúspide y no solo la apariencia.
El soporte de titanio publicado por GD Prototyping logró Ra 0,8 μm en los orificios y Ra 1,6 μm en caras externas, con verificación en dimensión completa por Zeiss CMM y perfilometría de superficies.
3 ejes, 3 2 o 5 ejes simultáneos?
Más ejes no producen automáticamente una mejor pieza.
| Estrategia | Mejor adaptado para | Limitación principal |
| 3 ejes | Espacios abiertos, Caras accesibles | Más configuraciones para geometría multicara |
| 3 2 ejes | Agujeros angulados y caras indexadas | No hay orientación continua durante el corte |
| Simultáneo de 5 ejes | Socavos, Superficies esculpidas, Características multicaras estrechamente relacionadas | Mayor complejidad de programación y procesos |
GD Prototiping opera en 3 ejes, 3 mecanizados de 2 ejes y 5 ejes completos, permitiendo seleccionar el proceso en torno a la geometría en lugar de forzar cada componente a la máquina más compleja. Su Soporte de servicio CNC cantidades de una parte a 1,000+ pieces, Capacidad general de tolerancia estricta hasta ±0.05 mm, rugosidad superficial anunciada a Ra 0,2 μm, y longitudes de piezas dependientes del proceso de hasta 118 pulgadas.
Para el caso aeroespacial de titanio mencionado anteriormente, Se seleccionó el mecanizado simultáneo completo de 5 ejes porque múltiples caras de undercut y anéreos estrechamente relacionados hacían indeseables transferencias repetidas de datum. El resultado reportado fue 50 piezas entregadas en 14 días naturales, manteniendo la posición del diámetro dentro del rango de tolerancia especificado.
Reglas DFM que revisamos antes de mecanizar
El buen mecanizado de piezas complejas en el eje comienza antes de la programación en CAM.
Durante la revisión de ingeniería, Nos centramos en:
• Bolsillos profundos: ¿Se puede mejorar la relación profundidad-ancho o el acceso??
• Esquinas internas: ¿Permite el radio un cortador suficientemente rígido??
• Muros delgados: ¿Es posible el material de soporte temporal??
• Agujeros críticos: ¿Pueden permanecer en una sola estructura de datos??
• Tolerancias: ¿Son ±0.0Requisitos de clase 1 mm aplicados solo cuando la función los requiera?
• Acabado superficial: Pulido de voluntad, El recubrimiento o el voladura cambian una dimensión crítica?
• Inspección: ¿Se puede alcanzar la característica de forma fiable mediante CMM o sondeo en proceso??
GD Prototiping también incluye el Inconel 718 entre sus materiales de mecanizado aeroespacial, junto al Ti-6Al-4V, aleaciones de aluminio y acero inoxidable 17-4 PH.
Conclusión
El mecanizado fiable de piezas complejas en eje de titanio e inconel proviene de controlar todo el sistema de fabricación, no simplemente de añadir dos ejes rotatorios.
Rigidez de la herramienta, Calor de corte, Evacuación de chips, Rigidez de la pared, Estrategia de datum, La integridad superficial y la inspección influyen en el resultado final. En muchas partes complejas, La mayor ventaja del mecanizado de 5 ejes no es la velocidad; Es la capacidad de mantener un mejor acceso a las herramientas y relaciones críticas con menos configuraciones.
Si tu diseño contiene Ti-6Al-4V, Inconel 718, paredes delgadas, cavidades profundas, ángulos compuestos o características de precisión estrechamente relacionadas, GD Prototiping puede revisar el modelo CAD, Especificación de materiales, Esquema de tolerancias y requisitos superficiales antes de comenzar el mecanizado. Visita GD Prototipado para discutir una estrategia adecuada de mecanizado de piezas complejas en el eje para prototipos o producción de bajo volumen.
Preguntas frecuentes
Q1. ¿Proporciona el prototipado GD el mecanizado de piezas complejas en ejes?
Sí. El prototipado GD proporciona 3 ejes, Mecanizado CNC de 2 ejes y 5 ejes completo para piezas complejas con características multicara, cavidades profundas, Agujeros angulados y superficies curvas.
P2. Can GD Prototipado para máquinas de prototipado piezas de titanio?
Sí. GD Prototiping máquinas de aleaciones de titanio, incluyendo Ti-6Al-4V, para piezas CNC complejas que requieren tolerancias estrictas, Control de pared delgada e inspección de precisión.
P3. Máquina prototipadora Can GD Inconel 718?
Sí. El Inconel 718 está incluido entre los materiales de mecanizado aeroespacial de GD Prototyping para aplicaciones que requieren altas temperaturas y rendimiento mecánico.
P4. ¿Qué tolerancias puede alcanzar el prototipado de GD??
GD Prototiping enumera tolerancias generales de mecanizado CNC hasta ±0.05 mm. Las características más exigentes pueden revisarse individualmente; Un proyecto de titanio publicado incluía calibres críticos especificados en ±0.01 mm.
P5. Qué acabados superficiales están disponibles?
GD Prototipado soporta superficies tal como mecanizadas y acabados secundarios como el pulido, Granallado y otros tratamientos superficiales. Los datos publicados de mecanizado de titanio incluyen acabados de hasta Ra 0,8 μm en diámetros críticos.
