






Servicios de mecanizado CNC para cajas de aluminio: Un estudio de caso
Mecanizamos 150 cajas de aluminio a partir de un lingüete 6061-T6 para un fabricante alemán de automatización industrial. Los recintos medían 180 x 120 x 45 mm con ±0.0Tolerancias de 2 mm y acabado anodizado tipo II. Entregamos las 150 unidades en 12 días laborables con una tasa de aprobado del primer artículo del 99,3%. Así es exactamente como lo hicimos.
Introducción
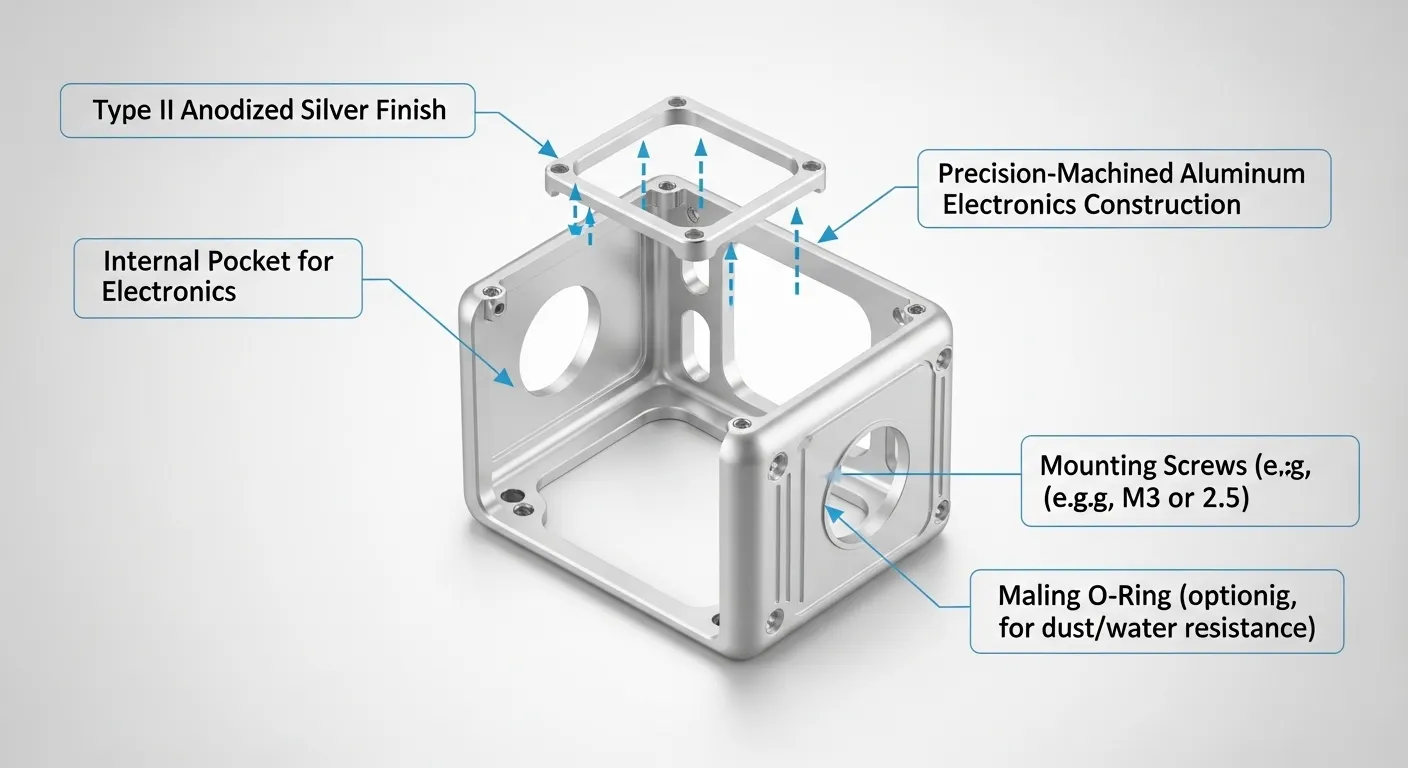
El cliente nos envió un archivo DXF y un plazo muy ajustado. Su proveedor anterior había descartado el 18% de un lote debido a deformación de pared delgada en los paneles laterales. Necesitaban un socio fiable en mecanizado CNC que pudiera mantener ±0.02 mm en una pieza con paredes de 1,2 mm y entregado en menos de dos semanas.
Ya habíamos mecanizado cajas de aluminio para clientes industriales antes, Pero este proyecto tenía tres desafíos reales apilados uno sobre otro: paredes delgadas, Bolsillos internos profundos, y un requisito de anodización que castigara cualquier desviación superficial superior a Ra 1,6 μm. Este estudio de caso explica exactamente lo que hicimos, Lo que falló primero, y cómo lo arreglamos.
Resumen del proyecto
El cliente era un fabricante de automatización industrial de tamaño medio con sede en Stuttgart, Alemania. Necesitaban carcasas de aluminio de precisión para alojar PCBs de control de motores propietarias utilizadas en sistemas de automatización de transportadores. Las cajas necesitaban integridad de blindaje EMI, ajuste ajustado de la tapa al cuerpo, y un exterior anodizado duro para resistencia química en entornos industriales.
Requisitos clave del proyecto:
- 150 unidades en una sola tirada
- Mecanizado CNC a partir de lingote (No se permite la fundición según las especificaciones de ingeniería)
- Profundidad interna de 38 mm con cuatro enfilados de rosca M3
- Planitud de la superficie de acoplamiento de la tapa dentro de 0.025 mm
- Anodizar tipo II, claro, según el MIL-A-8625F
Especificaciones técnicas
| Parámetro | Detalles |
|---|---|
| Material | Aluminio 6061-T6 |
| Dimensiones de la pieza | 180 x 120 x 45 mm (Cuerpo); 180 x 120 x 6 mm (Miembro) |
| Grosor de la pared | 1,2 mm (mínimo) |
| Tolerancia | ±0.02 mm en características críticas; ±0.0General de 5 mm |
| Acabado superficial | Ra 1,6 μm preanodizado; Post-proceso de anodización transparente tipo II |
| Especificación de rosca | M3 x 0.5, Tolerancia 6H |
| Cantidad | 150 cuerpos de carcasa, 150 tapas = 300 piezas en total |
| Tiempo de espera | 12 días laborables |
| Proceso primario | Fresado CNC de 5 ejes |
| Proceso secundario | Torneado CNC (Tapa localizando jefes), Desbarbado, Anodización |
| Máquina | DMG Mori DMU 50 (5 ejes), Haas VF-2 (Desbaste de 3 ejes) |
Proceso de mecanizado
Dividimos el trabajo en tres fases: Rugado, Semifinales, y finalización. Cada fase tenía su propio sistema de accesorios.
Fase 1: Programación y Configuración CAM
Nuestro ingeniero CAM gestionó la pieza en Mastercam, Uso de trayectorias de despeje adaptativo para el desbaste. Apuntamos a eliminar un 70% del material en el Haas VF-2 antes de pasar las piezas al DMG Mori para el acabado. Esta división redujo el tiempo de ciclo de DMG Mori de 38 minutos a 22 minutos por pieza.
Parámetros de desbaste en el Haas VF-2:
- Fresa de carburo de 12 mm de 3 ranuras
- Velocidad del husillo: 12,000 RPM
- Tasa de alimentación: 3,200 mm/min
- Profundidad de corte: 3 mm
- Refrigerante de inundación activado en todo el proceso
Fase 2: Acabado de 5 ejes
Trasladamos las piezas en bruto al DMG Mori DMU 50 para todas las características críticas. La configuración de 5 ejes nos permitía mecanizar el bolsillo interno, Párpado que se aparea cara, y el jefe M3 se presenta en una sola operación de sujeción. Esto eliminó errores de re-fijación, que fue la causa principal de los fallos de tolerancia del proveedor anterior.
Parámetros de llegada:
- Fresa de carburo pulido de 6 mm de 2 ranuras (Recubierto de ZrN)
- Velocidad del husillo: 18,000 RPM
- Tasa de alimentación: 1,800 mm/min
- Profundidad axial: 00,3 mm por pasada
Fase 3: Roscado y desbarbado
Las roscas M3 se cortaban con un tapón de conformado a 300 RPM con aceite de corte limpio. Todas las piezas pasaron por un ciclo vibratorio de desbarbado (45 minutos) Antes de la inspección. Enviamos las piezas confirmadas a nuestro socio de anodización en un plazo de 24 horas tras la firma.
Desafíos y soluciones
Esta sección es la parte más importante del estudio de caso. Dos problemas nos costaron medio día de producción al principio de la serie.
Desafío 1: Deformación de pared delgada durante el desbaste
En el primer lote de prueba de 10 partes, Vimos 0.0Arco exterior de 8 mm en ambas paredes laterales de 1,2 mm tras el desbaste. El Haas VF-2 aplicaba demasiada fuerza radial de corte durante los agresivos pases adaptativos de limpieza.
Primer intento: Reducimos la tasa de alimentación en un 20%. La inclinación mejoró pero no desapareció. En 0.045 mm, Todavía estábamos fuera de las especificaciones.
Arreglo que funcionó: Hemos cambiado la estrategia de fijación. En lugar de sujetar la pieza en ambos extremos del eje largo, Añadimos una lámpara central de soporte hecha de nailon. Esto distribuía la presión de sujeción y reducía la vibración de la pared en el vano libre. También cambiamos de un despeje adaptativo en las paredes a un paso dedicado para el acabado de paredes a una profundidad radial de corte de 0,5 mm. El arco cayó a 0.007 mm, que está muy dentro del ±0.0Especificaciones de 2 mm.
Desafío 2: Planitud de la superficie de acoplamiento de la tapa
La especificación del cliente requería una planitud entre la tapa y el cuerpo dentro de 0.025 mm sobre la longitud de la cara de 180 mm. Nuestra primera medición por lotes mostró 0.0Desviación de 38 mm, causado por el crecimiento térmico en el aluminio tras un desbaste intenso.
Arreglar: Introdujimos un descanso de recarga de 15 minutos tras el roughing antes de terminar la cara de apareamiento. También redujimos la velocidad del husillo para el pase de cara desde 15,000 a 11,000 RPM para reducir la entrada de calor. La planitud final durante toda la producción promedió 0.016 mm, Muy dentro de las especificaciones.
Control de calidad
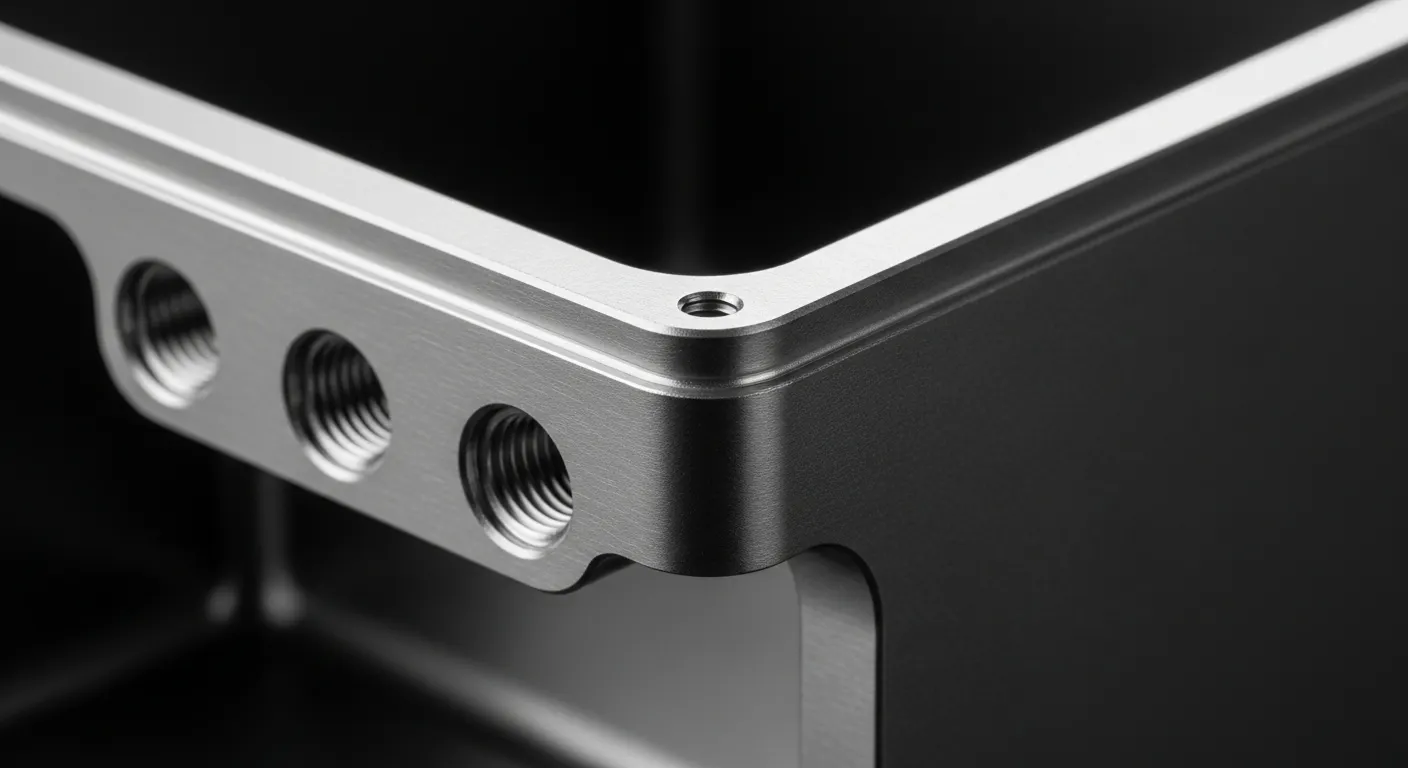
Utilizamos un CMM Zeiss Contura para todas las inspecciones de los primeros artículos. Cada primer informe de artículo (LEJOS) abarcó 22 dimensiones críticas, Incluido:
- Profundidad de bolsillo: 38.00 mm ± 0.02 mm
- Planitud facial del párpado: 0.025 mm máximo
- Calibre de rosca M3 go/no-go según DIN EN ISO 1502
- Grosor de la pared en seis puntos por parte
- Longitud total de la carrocería, Anchura, Altura
Para piezas de producción, Inspeccionamos cada 15ª parte utilizando un plan estadístico de muestreo (AQL 1.0, Nivel II según ANSI/ASQ Z1.4). Cualquier medición por lotes fuera de los límites de control activaba una comprobación del 100% de las 15 piezas anteriores.
La rugosidad superficial se verificó con un perfilómetro Mitutoyo SJ-210. Ra preanodizada promediaba 1,3 μm, lo que proporcionaba al proceso de anodización una superficie limpia con la que trabajar y producía una consistencia, Recubrimiento uniforme.
TodosCajas de prototipos de mecanizado CNC trabajamos para seguir este mismo proceso de inspección respaldado por CMM.
Resultados
Aquí los números importaban. Esto es lo que entregamos:
- Entrega: 150 recintos completos (tapa de la carrocería) en 12 días laborables
- Tasa de aprobados del primer artículo: 99.3% (149/150 unidades superaron la inspección CMM sin retrabajo)
- 1 unidad reelaborada: Una tapa tenía una desviación de planitud de 0.031 mm, Capturado en la inspección, Revisado en 8 minutos, y reinspeccionado antes del envío
- Tasa de desguace: 0% (Cero piezas desguazadas vs. 18% en el proveedor anterior del cliente)
- Cambio dimensional posterior a la anodización: Promedio 0.00Crecimiento de 8 mm por cara, Totalmente dentro de la tolerancia del cliente
- Comentarios de los clientes: Ajuste de los asientos de la junta EMI confirmado en los 150 conjuntos; No se reportaron fallos en el campo tras 3 meses de uso en producción
Este resultado fue posible porque combinamos la disciplina de fijación de 5 ejes con comprobaciones en tiempo real en proceso en cada fase. NuestroServicios de mecanizado CNC están diseñadas para soportar exactamente este tipo de tolerancia estricta, Trabajo de aluminio multifunción.
Por qué el mecanizado CNC fue la elección correcta
El equipo de ingeniería del cliente había considerado dos alternativas: fundición a presión e impresión 3D de metal DMLS.
El reparto se descartó en 150 unidades. El coste de las herramientas para un molde de aluminio para fundición a presión comienza en 8 dólares,000-15 dólares,000 y tarda entre 4 y 6 semanas en eliminarse. Eso no es viable para este volumen ni para la línea temporal.
Impresión 3D DMLS podría haber hecho la geometría, pero el acabado superficial en aluminio impreso requiere un postprocesado significativo para alcanzar Ra 1,6 μm, y la precisión dimensional en los patrones de rosca interna en DMLS rara vez cumple la tolerancia de 6 horas sin mecanizado secundario.
Mecanizado CNC a partir de lingote Nos lo dio:
- Propiedades completas del material 6061-T6 (sin porosidad, No hay variación de grano en la fundición)
- Control directo de tolerancia sin operaciones secundarias
- Superficie lista para anodización en una sola configuración
- Sin coste de herramientas a 150 unidades
Para volúmenes entre 10 y 500 unidades, Las cajas de aluminio mecanizado CNC superaban consistentemente ambas alternativas en coste, Tiempo de espera, y fiabilidad dimensional. También puedes explorar nuestroFabricación de chapa metálica yEl reparto servicios si tu volumen o geometría requiere un enfoque diferente.
Preguntas más frecuentes
¿Qué grado de aluminio es mejor para cajas mecanizadas??
6061-T6 es la opción más común. Se maquinaría de forma limpia, Anodiza bien, y ofrece una buena relación fuerza-peso. Para aplicaciones de mayor resistencia, El 7075-T6 funciona mejor pero cuesta más y es un poco más difícil de anodizar de forma uniforme. Utilizamos 6061-T6 para más del 80% de nuestros proyectos de cajas de aluminio.
¿Qué tolerancia puedes mantener en cajas de aluminio?
Normalmente aguantamos ±0.02 mm en características críticas como caras de acoplamiento y diámetros de diámetro de diámetro usando fresado CNC de 5 ejes. Las tolerancias generales de perfil funcionan ±0.05 mm. Para características más ajustadas que ±0.01 mm, utilizamos pasadas de acabado guiadas por CMM dedicadas.
¿Cuál es el grosor mínimo de pared que podemos mecanizar?
Hemos mecanizado con éxito paredes tan finas como 0,8 mm en 6061-T6 utilizando pases de acabado de baja fuerza y accesorios de soporte personalizados. Muros bajo 1.0 El MM requiere una fijación cuidadosa y fuerzas de corte reducidas para evitar deformaciones.
¿Cómo afecta la anodización a las dimensiones finales??
Anodización tipo II (claro, Espesor de 5-25 μm) añade aproximadamente 0.005-0.015 mm por cara. Tenemos esto en cuenta en el programa de mecanizado dejando el margen de material de anodización en superficies críticas. Para anodización dura (Tipo III), El crecimiento puede llegar a 0.025-0.050 mm y debe incluirse en el diseño.
¿Puedes manejar diseños protegidos por NDA??
Sí. GD Prototipado opera bajo estrictos acuerdos de confidencialidad. No compartimos dibujos, Archivos de partes, o detalles del cliente sin consentimiento por escrito. Esto es especialmente importante para los clientes en fases de preproducción. PuedesSolicita un presupuesto confidencial aquí.
Conclusión
El mecanizado de cajas de aluminio parece sencillo hasta que sujetas una pared de 1,2 mm a ±0.02 mm sobre un vano de 180 mm. Hacerlo bien requiere la estrategia adecuada de accesorios, Gestión térmica adecuada entre operaciones, y la inspección respaldada por CMM en cada etapa.
Mecanizamos 150 unidades en 12 días con un 99,3% de aprobados y cero chatarra. Si tienes un proyecto similar de caja de aluminio, ya sea una serie prototipo de 5 o un lote de 500, Envíanos tus dibujos para obtener un presupuesto gratuito. Nuestro equipo responde en un plazo de 12 horas.
Explora nuestros estudios de caso de mecanizado CNC ver más proyectos de aluminio de precisión como este.
