






Guía de mecanizado CNC de aluminio: Defectos comunes y análisis de la causa raíz
El aluminio es preferido en más aplicaciones dentro del mecanizado CNC que otras aleaciones debido a su ligereza y excelente conductividad térmica, combinada con una alta resistencia a la corrosión, y, Lo más importante, Facilidad de corte en comparación con acero y titanio. Sin embargo, debido a su facilidad de corte (Eliminación de material), Puede provocar problemas en el mecanizado, como inestabilidades dimensionales y la presencia de superficies desiguales.
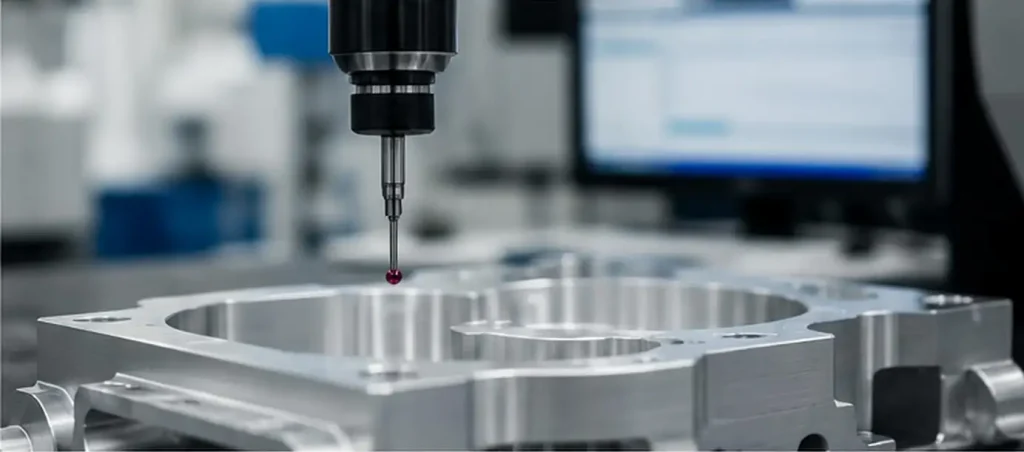
El aluminio puede pegarse a los bordes de la herramienta de corte, expandir y, así, deformación durante el mecanizado (Sujetación) debido a los efectos térmicos, y causar más problemas al relajarse internamente (Sin estrés) después de que el material se haya retirado significativamente. Esta guía de mecanizado explica cómo clasificar los defectos de mecanizado más comunes del aluminio, Identificar sus causas, y eliminarlos, reduciendo así el proceso iterativo/de prueba y error.
Cómo clasificar los defectos de mecanizado CNC de aluminio?
Los defectos de mecanizado del aluminio pueden clasificarse en cuatro categorías:
• Defectos dimensionales: Conduce a agujeros sobredimensionados, Errores de posicionamiento, Pérdida de planitud, y variación de un lote a otro.
• Defectos superficiales: Presencia de marcas de herramientas, Conversaciones superficiales, Desgarros, Rasguño, y abolladuras, y rugosidad superficial inconsistente.
• Defectos de borde y características: Presencia de muelas, Bordes enrollados, Daños a rasgos delgados, Hilos incompletos, y mala calidad en el mecanizado de agujeros profundos.
• Defectos estructurales: Deformación de pared delgada, Deformación, Movimiento por esfuerzo residual, y cambios dimensionales tras anodización.
Clasificar primero el síntoma visible reduce la investigación al material, Herramienta de corte, Parámetros, Calendario, Estado de la máquina, Comportamiento térmico, refrigerante, o método de manejo.
Defectos comunes de mecanizado de aluminio y causas raíz
| Defecto | Causas raíz probables | Primer punto de inspección | Acciones correctivas típicas |
| Borde construido | Calor, fricción, Mala evacuación | Filo de corte y dirección del refrigerante | Usa una herramienta más afilada y mejora la eliminación de astillas |
| Rebas | Herramienta desgastada, Borde de salida sin soporte | Estado de la herramienta y trayectoria | Cambia la dirección de corte o añade biseles |
| Marcas de vibración | Baja rigidez, Parámetros inestables | Voladizo de herramientas, Calendario, Velocidad del husillo | Reducir el voladizo y la carga de corte |
| Deriva dimensional | Calor, llevar, Movimiento de datos | Temperatura y tendencia de producción | Estabilizar la temperatura y aplicar compensación controlada |
| Distorsión de pared delgada | Fuerza de sujeción, Tensión residual | Dimensiones de estado libre | Reducir la fuerza de sujeción y mecanizar por etapas |
| Arañazos | Recorte o manipulación de virutas | Dirección y ubicación del scratch | Mejora el lavado y la protección de las piezas |
| Error en el tamaño del agujero | Runout, Desgaste de herramientas, Mala evacuación | Secuencia de runout y hoyos | Añadir una operación de acabado controlada |
| Daño en la rosca | Orificio piloto incorrecto o chips atrapados | Tamaño del orificio y forma de rosca | Optimizar la preparación del pozo y el ciclo de roscado |
Soldadura de bordes y astillas de construcción
El filo acumulado ocurre cuando el aluminio se adhiere al filo de corte y cambia la geometría efectiva de la herramienta. El material acumulado puede desprenderse de forma intermitente, dejando una superficie desgarrada o causando variación dimensional.
Las causas comunes incluyen:
• Un filo de corte incorrecto o desafilado.
• Espacio insuficiente para flautas.
• Calor excesivo en la zona de corte.
• Baja alimentación por diente, lo que resulta en roce en lugar de cortar.
• Refrigerante mal dirigido.
• Fichas que quedan en los bolsillos.
Ya que aumentar la velocidad del husillo por sí solo es una solución parcial, Aumentar la velocidad del husillo sin incrementar el avance o la evacuación puede provocar niveles aún mayores de fricción. Sobre el fresado del aluminio, La solución óptima es dirigir el refrigerante o el aire comprimido hacia la zona de corte manteniendo virutas suficientemente gruesas, Baja salida, y el uso de herramientas de corte específicas para aluminio.
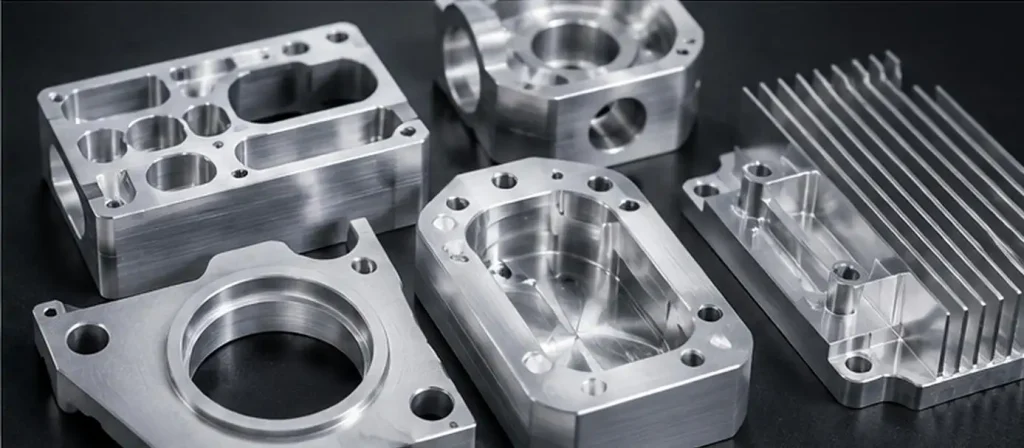
Rebabas y bordes enrollados
Debido a la alta ductilidad del aluminio, Las muelas de borde crecen a medida que se produce deformación plástica en los bordes sin soporte o mal diseñados. Dado que la retirada de la herramienta provoca deformación de la pieza, Las muelas de salida crecen más que las de entrada.
Mientras que la eliminación de rebapadas se asocia comúnmente con el desbarbado posterior al mecanizado, El control de las muelas es más efectivo a nivel de diseño de las trayectorias de herramientas empleando una o más de las siguientes:
• Biflados de borde de diseño.
• Acabado de contorno con la margen de material.
• Evitar la salida de la herramienta por bordes sin soporte.
• Tiempo mínimo entre operaciones de mecanizado para asegurar que los bordes sigan soportados.
La presencia de muelas también puede deberse al desgaste excesivo de las herramientas, Pobre soporte de borde, Exceso de desactivación, o malas condiciones de mecanizado.
Marcas de herramientas, Charla, y arañazos superficiales
Aunque todos estos defectos pueden parecer similares, Existen varias causas diferentes.
Las líneas onduladas o irregulares en la superficie indican más vibración, mientras que las líneas regulares indican más la programación de la trayectoria de la herramienta y la alimentación del mecanizado. La presencia de arañazos en la superficie de la pieza indica más bien una mala evacuación de las astillas y un mal manejo de la pieza.
Un cortador nuevo no garantiza un buen acabado. Los problemas superficiales pueden seguir derivados de:
• Contaminación entre la herramienta y el soporte
• Extensión excesiva del cortador
• Salida de colletas o husillos
• Permiso de acabado desigual
• Mala evacuación de chips
• Parámetros que no coinciden con el diámetro real de la herramienta ni el número de flautas
Para abordar el ruido en tu configuración, Primero examina la herramienta y el soporte, y reducir el voladizo. Siguiente, mejorar el soporte de la pieza y ajustar la velocidad del husillo, Profundidad axial, y el compromiso radial. Ya que se pueden abordar varios factores al mismo tiempo, La causa raíz puede ser difícil de determinar.
Efectos térmicos y deriva dimensional
Al mecanizar aluminio, Puede que pienses que has capturado las dimensiones con precisión, pero la pieza puede estar fuera de tolerancia una vez que se mide tras enfriarse. Los efectos térmicos pueden estar presentes durante el proceso de fabricación en la pieza, Husillo, Cutter, y calendario.
El deriva también puede ser causado por factores como el desgaste de la herramienta y el calentamiento de la máquina, así como el datum inestable y la liberación de tensión residual durante el ciclo de desbaste. Puede ser útil tomar medidas del primero, Medio, y las últimas partes de un lote de producción. Si hay un cambio gradual en una dirección, La mayoría de las veces es resultado del desgaste, Efectos térmicos, o un error de compensación.
La estabilidad dimensional puede mejorarse mediante:
• Separación de desbaste y acabado
• Permiso para finalizar el uniforme
• Permitir que las piezas sometidas a tensión se estabilicen
• Uso de datos repetibles
• Controlar la temperatura de inspección
• Registro de la vida útil de la herramienta y cambios de desplazamiento
Deformación de pared delgada
Las paredes delgadas pueden parecer precisas cuando están sujetas, pero se mueven después de soltar la lámpara. Una fuerza de sujeción excesiva puede empujar temporalmente al componente a la forma requerida. Una vez suelta, La recuperación elástica provoca planitud, Perfil, o errores de posición de agujeros.
Una secuencia práctica de mecanizado es:
Desbaste simétrico → margen uniforme de material → estabilización intermedia → recuperación de baja fuerza → acabado en capas → inspección en estado libre
También pueden ser necesarios cambios de diseño. Radios de transición mayores, Espesor de pared más uniforme, Características de soporte temporal, y la mejora de las ubicaciones de datos puede reducir la deformación de forma más eficaz que los cambios de parámetros por sí solos.
Prevención de defectos antes de la producción
Una guía útil para mecanizado CNC de aluminio debería comenzar antes de programar la primera trayectoria de herramienta. La revisión del dibujo debe identificar encajes críticos, Superficies de sellado, Áreas cosméticas, Características anodizadas, paredes delgadas, cavidades profundas, y referencias incompletas a tolerancias geométricas.
Para la aplicación debe identificarse la calidad del aluminio. Si la buena mecanizabilidad y la resistencia a la corrosión son las características más importantes, entonces sería apropiado seleccionar Aluminum 6061. El 7075 de aluminio sería una opción más fuerte, pero necesitaría más control en los procesos. Aluminum 2024 sería una buena opción para resistencia y fatiga. Los 5052 y 6082 de aluminio presentan características diferentes según su temple y composición de aleaciones.
La RFQ debe definir las inspecciones a realizar, incluyendo dimensiones y superficies críticas, fecha, Rugosidad superficial, y margen de anodización. También debe indicar los criterios de aceptación y los requisitos de presentación.
Estrategias prácticas para controlar los riesgos del mecanizado de aluminio
La combinación de las primeras revisiones de ingeniería, el nivel adecuado de control sobre los procesos, El diseño de la estructura, y los procesos integrados de inspección y acabado reflejan la estrategia de mitigación de riesgos para el mecanizado de aluminio que emplea GD Prototiping.
| Área de riesgo | Estrategia de control | Beneficio práctico |
| Datos y errores de configuración | Selecciona el fresado o torneado CNC apropiado en función de la geometría de la pieza | Elimina la necesidad de sujetar repetidamente y mejora la precisión posicional. |
| Deflexión de herramientas | Selecciona ángulos de herramienta con voladizo mínimo | Reduce el ruido de la herramienta y los errores dimensionales, y mejora la consistencia de la superficie. |
| Deformación de pared delgada | Considera el grosor de la pared, Secuencia de mecanizado, Soporte de los partidos, y consideraciones sobre sujeción | Minimiza la deformación de paredes delgadas tras la retirada del soporte. |
| Variación en las tolerancias | Considere las características principales y dimensiones basándose en geometría y el acceso a características, considerando límites razonables de tolerancias | Acceso a la consideración de límites razonables de tolerancias |
| Defectos superficiales | Optimizar la secuencia de corte y las herramientas en función de los requisitos de inspección y con un margen de acabado establecido | Elimina críticas sobre el acabado |
| Cambios en el postprocesado | De las alternativas disponibles de anodización, pulido, Arenado, Acabado cepillado superficialmente o dejar la pieza tal como se ha mecanizado en la producción | Protege las dimensiones y acabados de la pieza |
| Retraso en la comunicación | Proporcionar apoyo directo al proyecto con el objetivo de que el producto responda a las instrucciones en un plazo de 12 horas tras la publicación de los planos y la aclaración y corrección de las decisiones | Publicar planos y decisiones que se aclaran y corrigen |
Rugosidad superficial a Ra 0,2 μm y tolerancias de ±0.0Se pueden alcanzar 5 mm dependiendo del tamaño de la pieza, material, geometría, y tipo de acabado.
Reflexiones finales
La mejor estrategia para controlar defectos implica una combinación de selección de materiales, Diseño de herramientas, Fijación estable, Corte apropiado, Eliminación de astillas, Control térmico, y la inspección planificada. Ajustar un solo factor normalmente no aborda la combinación de problemas que se presentan simultáneamente.
Para componentes de aluminio afectados por muelas, cháchara, Deriva dimensional, Deformación de pared delgada, o un acabado superficial deficiente, GD Prototiping puede evaluar tu dibujo, Selección de aleaciones, Tolerancias, acabado, y la cantidad de tu pedido. Por favor, envíe información del proyecto para una rápida evaluación de la fabricabilidad y un plan de proceso de mecanizado de aluminio.
Preguntas frecuentes
Q1. ¿Qué servicios de mecanizado CNC de aluminio ofrece GD Prototipado??
Además de su servicio de torneado CNC, GD Prototiping ofrece 3-, 4-, y servicios de fresado CNC de 5 ejes y 3 de 2 CNC. Estos permiten el mecanizado no solo de componentes simples, pero también partes con múltiples caras, cavidades profundas, Superficies complejas, y características rotatorias.
P2. ¿Qué aleaciones de aluminio pueden ser GD? Máquina de prototipado?
GD Prototiping proporciona mecanizado para muchas aleaciones estructurales y de aluminio de alta resistencia, como la 6061, 7075, 5052, 2024, 5083, y 6082. Aunque cada una de estas aleaciones tiene características únicas, La selección final debería considerar el mecanizado, Tratamientos superficiales, y los requisitos para la resistencia y resistencia a la corrosión de los componentes.
P3. ¿Cómo reduce el prototipado GD los errores de mecanizado relacionados con la configuración??
El uso de mecanizado multieje reduce el número de configuraciones necesarias para mecanizar piezas/superficies con múltiples características, lo que ayuda a eliminar errores debidos a las variaciones en el sujeción, Extensión excesiva de herramientas, y errores en la posición de características relacionadas.
P4. Can GD Prototiping máquina piezas de aluminio de pared fina?
Sí. Los proyectos de mecanizado de aluminio de pared delgada pueden evaluarse en cuanto al grosor de la pared, Secuencias de mecanizado, Soporte de accesorio y abrazadera, Tensiones residuales, y asignaciones de finalización. Debido a la naturaleza de los componentes de pared delgada, Se definirá un rango de tolerancias alcanzables en función del diseño y la accesibilidad de las características.
P5. ¿Qué tolerancias puede alcanzar el prototipado de GD??
Aunque las tolerancias publicadas suelen ser tan bajas como ±0.05 mm, Este valor debe considerarse una guía. Las tolerancias alcanzables deben definirse en función de la geometría de la pieza y la característica, Grosor de la pared, Grado de aluminio, y acabado superficial.
