






Mecanizado CNC Producción de bajo volumen: Estudio de caso sobre viviendas de aluminio
Mecanizamos 75 unidades de una carcasa de sensor de aluminio de precisión 6061-T6 para un cliente automovilístico europeo utilizando fresado CNC de 5 ejes en una DMG Mori DMU 50. Las piezas medían 148 mm x 62 mm x 38 mm con una tolerancia de ±0.02mm. Entregamos las 75 unidades en 12 días laborables con un rendimiento al primer paso del 98,7%. Este estudio de caso muestra cómo el mecanizado CNC de producción de bajo volumen maneja especificaciones ajustadas sin herramientas costosas.
Introducción
El cliente tenía un problema real. Necesitaban 75 carcasas de sensores funcionales para un programa de validación automotriz que comenzaría en 6 semanas. La fundición a presión estaba descartada porque solo las herramientas costarían 18 dólares,000 y tomo 8 semanas. La impresión 3D no alcanzó el ±0.0tolerancia de 2 mm que requería su ensamblaje.
Hemos visto esta situación decenas de veces. Un producto ya ha pasado el prototipado, Pero no está listo para la producción en masa. El lote es demasiado pequeño para justificar el uso de herramientas, demasiado complejo para procesos estándar, y el horario no tiene margen de error.
Aquí es exactamente dondeMecanizado CNC producción de bajo volumen resuelve el problema. Sin moldes. Sin retrasos en las herramientas. Simplemente preciso, piezas de producción mecanizadas directamente a partir de palanca.
Así es exactamente como lo gestionamos enPrototipado GD.
Resumen del proyecto
El cliente era el proveedor de un fabricante alemán de automoción que desarrollaba una carcasa de sensor ambiental para una unidad híbrida de validación del tren motriz. La carcasa debía integrarse con un soporte de subensamblaje, Sella una placa PCB, y sobrevivir a pruebas de vibración de 200 horas a carga de 15G.
Necesitaban:
- 75 piezas funcionales (No prototipos)
- Acabado superficial de calidad de producción
- Consistencia dimensional en cada unidad
- Entrega antes de la fecha de inicio de su montaje
Esto fue un clásicoMecanizado CNC de bajo volumen Escenario: cantidades entre 50 y 500 unidades, Alta complejidad geométrica, y no tolera la chatarra. Nuestro equipo revisó los archivos DXF, confirmó el DFM (Diseño para la fabricabilidad) Requisitos, y emitió un presupuesto en un plazo de 8 horas.
Especificaciones técnicas
| Parámetro | Detalles |
|---|---|
| Material | Aluminio 6061-T6 |
| Nombre de la parte | Carcasa del sensor |
| Dimensiones | 148mm x 62mm x 38mm |
| Grosor de la pared | 1,4 mm (Sección mínima) |
| Tolerancia | ±0.02mm (Características críticas), ±0.05mm (General) |
| Acabado superficial | Ra 0,8 μm (Externo), Ra 1,6 μm (Cavidad interna) |
| Anodización | Anodización dura tipo II, claro |
| Cantidad | 75 unidades |
| Tiempo de espera | 12 días hábiles |
| Máquina utilizada | DMG Mori DMU 50 (5 ejes), Haas ST-10 (Torneado CNC) |
| Proceso | Fresado CNC de 5 ejes Torneado CNC |
| Inspección | CMM (Zeiss Contura) Medición óptica |
Proceso de mecanizado
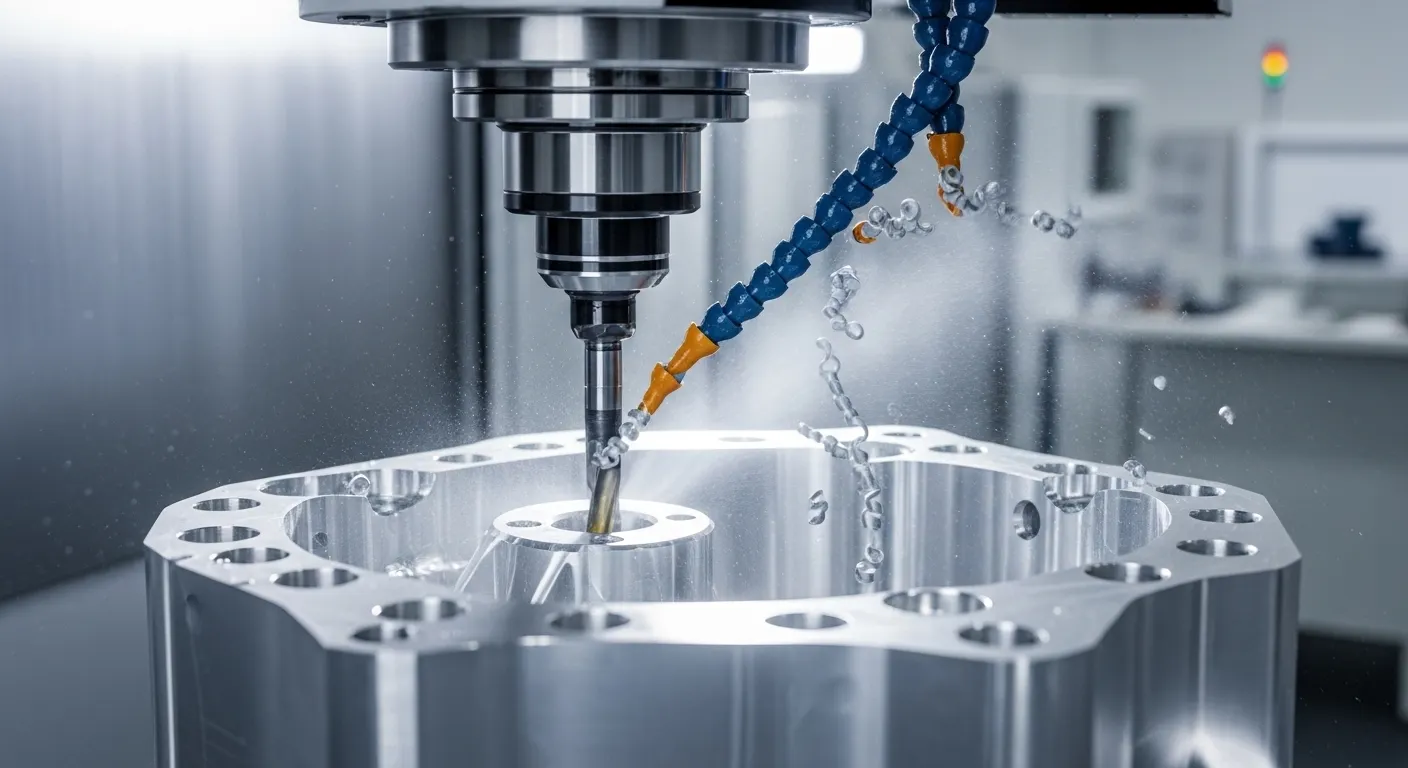
Dividimos el trabajo en seis fases claramente definidas. Cada paso tenía un punto de control de calidad antes de avanzar.
Etapa 1: Programación CAM
Nuestros ingenieros utilizaron Mastercam 2025 para generar las trayectorias de herramientas. La pieza tenía una cavidad interna de 32 mm de profundidad y cuatro puertos roscados M4 en dos caras diferentes. Realizamos una simulación completa de eliminación de material antes de cortar una sola astilla.
Etapa 2: Diseño de los accesorios
Hicimos mandíbulas blandas personalizadas con chatarra 6061-T6. El soporte sujetaba la pieza en la pestaña base y nos daba acceso claro a tres lados en una sola instalación. Esto ahorraba 2 configuraciones por pieza en comparación con la fijación estándar.
Etapa 3: Rugado
Usamos una fresa de desbaste de carburo de 12 mm y 4 ranuras en 8,000 RPM y 2,Alimentación de 400 mm/min. Dejamos material de 0,4 mm en todas las paredes para el acabado.
Etapa 4: Semifinales y Finales
Una fresa de punta esférica de 6 mm terminaba la cavidad interna a 12,000 RPM. El acabado de pared utilizaba una fresa de 8 mm de 4 ranuras con paso a paso de 0,15 mm. Mantuvimos Ra 0,8 μm en todas las caras externas sin pulir manualmente.
Etapa 5: Torneado CNC
El patrón de diámetro exterior y las tres ranuras del anillo tórico se completaron en el torno Haas ST-10. La tolerancia de profundidad de la ranura de la junta tórica era ±0.01mm. Utilizamos un indicador digital Mitutoyo para verificar la profundidad en cada quinta parte.
Etapa 6: Anodización
Las 75 piezas fueron agrupadas y enviadas a nuestro socio interno de acabado para anodización dura Tipo II. El espesor objetivo del recubrimiento era de 10–15 micras. Confirmamos la uniformidad del recubrimiento en 10 muestras aleatorias antes del envío.
Desafíos y soluciones
Este proyecto tuvo dos desafíos técnicos que requerían resolución directa de problemas. No los vamos a pasar por alto.
Desafío 1: Deformación de pared delgada a 1,4 mm
La cavidad interna tenía una sección de pared de 1,4 mm de 28 mm de longitud. En nuestras primeras 3 partes de prueba, la pared desviada 0.06 mm durante el paso de llegada, empujándolo fuera del ±0.0Banda de tolerancia de 2 mm.
Lo que probamos primero: Redujimos la profundidad de corte por pasada de 0,3 mm a 0,15 mm. Ayudó, pero no resolvió del todo el problema. La pared seguía desviada 0.04 mm a mitad de envergadura.
Lo que realmente funcionó: Rellenamos la cavidad interna con aleación de bismuto de baja fusión (punto de fusión 70°C) antes del paso final. La aleación soportaba la pared delgada durante el corte. Después de terminar, La derritimos sumergiendo la pieza en agua caliente. La desviación de pared cayó a 0.008mm. Las 72 partes restantes aprobaron a la primera.
Desafío 2: Roscado de cavidad profunda a M4 x 0,7
Los cuatro puertos roscados M4 estaban situados en el fondo de un bolsillo profundo de 32 mm. Los grifos estándar no llegaban sin un vástago extendido, Lo que causó charlas y grifos rotos en nuestra primera prueba. Dimos dos golpecitos a las piezas de prueba antes de cambiar el enfoque.
Solución: Cambiamos a una llave extendida de flauta en espiral con un diámetro reducido del vástago de 4,5 mm. También programamos un ciclo de pick-tapping en el Mastercam CAM con incrementos de retracción de 3 mm para limpiar los chips. No hay roturas de grifo durante la producción. La verificación de ancho de hilo superó el 100% de las unidades.
Control de calidad
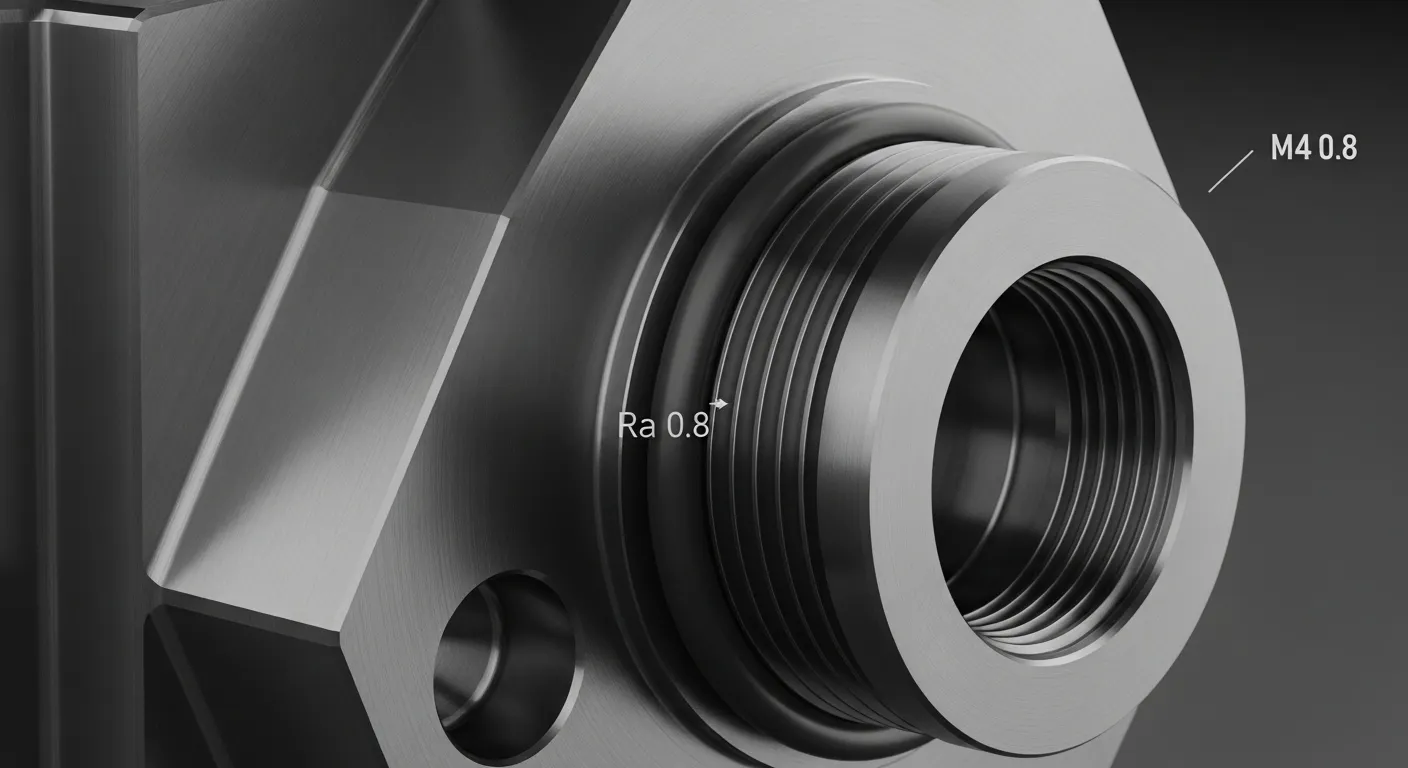
Utilizamos un CMM Zeiss Contura para la verificación en todas las dimensiones. Cada décima parte se medía completamente frente a las 22 dimensiones críticas del dibujo. Las demás piezas recibieron una medición puntual de las 6 características más críticas.
Resultados clave de la inspección:
- Grosor de la pared (Sección de 1,4 mm): Las 75 piezas dentro de ±0.015mm
- Profundidad de la ranura del anillo tórico: Las 75 piezas dentro de ±0.01mm
- Diámetro del diámetro (22.00mm H7): 74/75 partes dentro de la tolerancia (1 pieza remecanizada)
- Planitud de la cara de apareamiento: Desviación máxima 0.012 mm en todas las partes
- Ancho de rosca (M4 x 0.7 Go/No-Go): 100% de aprobación
Seguimos un estricto sistema de calidad alineado conISO 2768-1 tolerancias generales para dimensiones lineales como base para todas las piezas mecanizadas CNC. Para características críticas, La tolerancia de dibujo rige.
Todos los informes de inspección se empaquetaron junto con el envío como una certificación PDF de lote.
Resultados
Esto es lo que entregamos:
- 75 piezas enviadas en 12 días laborables desde la aprobación del sorteo
- Rendimiento en la primera pasada del 98,7% (Las piezas 74/75 pasaron la primera inspección; 1 reaburrido y vuelto a verificar)
- 100% de aprobación de hilos en los 300 orificios roscados M4
- Cero rechazos de anodización en las 75 unidades
- La reunión con el cliente comenzó según lo previsto con retardos nulos relacionados con componentes
- Per-unido coste: Aproximadamente un 34% menos que el proveedor anterior de pequeños lotes del cliente
El equipo de ingeniería del cliente sometió las carcasas a pruebas de vibración de 200 horas. Las 75 carcasas pasaron sin fallo estructural ni deriva dimensional en las interfaces de sellado.
Por qué se utilizó el mecanizado CNC
Este proyecto no fue un caso de estudio en "Cuál proceso es el mejor en teoría." Era una fecha límite real con restricciones presupuestarias reales. Aquí tienes una comparación rápida de lo que evaluó el cliente:
| Proceso | Coste de las herramientas | Tiempo de espera | Tolerancia | Cantidad mínima |
|---|---|---|---|---|
| El reparto | 14 dólares,000–22 dólares,000 | 6–10 semanas | ±0,2 mm (Como reparto) | 500 |
| Impresión 3D SLA | Ninguno | 3–5 días | ±0,1–0,2 mm | 1 |
| Mecanizado CNC | Ninguno | 8–14 días | ±0.01–0.05mm | 1 |
La fundición a presión fue rechazada porque el coste de las herramientas superaba todo el presupuesto del proyecto para 75 piezas. La impresión SLA fue rechazada porque no podía cumplir con el ±0.0tolerancia de 2 mm o el requisito de resistencia mecánica para las pruebas de vibración.
Mecanizado CNC la producción de bajo volumen era el único camino viable: Sin inversión en herramientas, Tolerancias de grado de producción, y el aluminio 6061-T6 con propiedades mecánicas idénticas a las que usaría la versión de producción en masa.
Para un análisis más profundo de nuestras capacidades de mecanizado CNC y opciones de materiales, Visita nuestroPágina de casos de mecanizado CNC donde puedes ver ejemplos reales de piezas complejas de aluminio y acero que hemos producido para aplicaciones similares.
Preguntas más frecuentes
¿Qué es el mecanizado CNC de producción de bajo volumen??
Mecanizado CNC producción de bajo volumen significa fabricar piezas precisas en cantidades de 10 a 1,000 unidades que utilizan fresadoras CNC y tornos. No hace falta moldes ni herramientas caras. Es ideal cuando necesitas calidad de producción para lotes pequeños, típicamente con tolerancias desde ±0.01mm to ±0.05mm, con plazos de entrega de 7 a 15 días hábiles.
¿Qué materiales funcionan mejor para piezas mecanizadas CNC de bajo volumen??
El 6061-T6 de aluminio es la opción más común porque se mecaniza rápido, mantiene las tolerancias estrictas, y acepta bien la anodización. Otras opciones populares incluyen el 7075-T6 de aluminio, Acero inoxidable 316L, Titanio Grado 5, ATISBAR, y Delrin. La elección correcta depende de los requisitos de carga, Temperatura de funcionamiento, y especificaciones de acabado superficial.
¿Qué tan estrictas pueden ser las tolerancias en el mecanizado CNC de bajo volumen?
GD Prototiping suele mantener ±0.02 mm en características críticas y ±0.05 mm en dimensiones generales. Para ajustes extremadamente ajustados como los diámetros de rodamientos H7/H6, tolerancias de ±0.0Se pueden lograr 1 mm con una fijación adecuada, Entorno controlado, y verificación CMM. Tolerar en exceso características no críticas hace que el coste aumente sin añadir valor.
¿Cuánto tiempo tarda el mecanizado CNC de bajo volumen??
La mayoría de los pedidos de mecanizado CNC de bajo volumen, entre 25 y 200 piezas, tardan entre 8 y 15 días laborables, incluyendo el acabado. Las piezas más sencillas con menos configuraciones entregan más rápido. Las piezas complejas de 5 ejes con postprocesado, como anodización o chapado, suelen necesitar entre 10 y 14 días laborables. El procesamiento urgente en 5 a 7 días está disponible para plazos críticos.
¿Cuánto cuesta el mecanizado CNC de bajo volumen??
El coste depende del material, Complejidad de las piezas, Requisitos de tolerancia, y cantidad. Una pieza simple de aluminio en cantidades de 50 a 100 unidades suele costar entre 25 y 90 dólares por pieza. Las piezas complejas de 5 ejes con tolerancias y acabados muy ajustados oscilan entre 80 y 250 dólares por pieza. El mecanizado CNC no tiene coste de herramientas, Lo que lo hace mucho más barato que la fundición a presión o el moldeo por inyección a bajos volúmenes.
Empieza hoy tu proyecto CNC de bajo volumen
Este proyecto es un claro ejemplo de lo que mejor hace la producción de bajo volumen en mecanizado CNC: Piezas de aluminio de precisión, Sin coste de herramientas, un plazo de espera de 12 días, y un 98,7% de calidad en la primera pasada. El cliente cumplió con el plazo de montaje y recibió piezas que pasaron las pruebas de vibración de 200 horas.
Si estás en una situación similar, Nos gustaría ayudar. Tanto si necesitas 10 piezas como si necesitas 500, nuestro equipo de GD Prototyping revisa los planos en un plazo de 8 horas y emite presupuestos el mismo día.
Solicita un presupuesto gratuito de mecanizado CNC oConsulta nuestros estudios de caso de mecanizado CNC Para ver lo que hemos construido para el sector automovilístico, aeroespacial, y clientes médicos.
