






Mecanizado CNC Producción de bajo volumen: Colector hidráulico de aluminio para un OEM europeo de control de fluidos
Resumen del proyecto
A European fluid control OEM needed 75 units of a precision aluminum hydraulic manifold for pre-series validation. GD Prototyping mecanizó las piezas a partir de aluminio 6061-T6 usando fresado completo de 5 ejes en una DMG Mori NHX 5000, manteniendo tolerancias de ±0.02 mm en 14 canales de puerto que se cruzan. Las 75 unidades pasaron la Inspección del Primer Artículo. Parts were delivered in 12 business days, tres días antes del previsto.
Por qué el mecanizado CNC en producción de bajo volumen es un verdadero desafío de ingeniería
Mecanizado CNC producción de bajo volumen parece sencillo. En la práctica, Es uno de los servicios más exigentes técnicamente que puede ofrecer un fabricante por contrato.
When a European fluid control OEM came to us needing 75 precision hydraulic manifolds, ya habían sido rechazados por dos proveedores. La razón: Geometría interna compleja de los puertos, an intersecting channel network with ±0.02 mm positional tolerance, y una ventana de entrega de 15 días. Su programa de validación ya estaba en funcionamiento. No podían permitirse retrasos.
Aceptamos el proyecto. Within 12 business days, we shipped 75 conforming parts. Así es exactamente como lo hicimos.
Resumen del proyecto
Nuestro cliente diseña y fabrica sistemas de control hidráulico proporcional para equipos de automatización industrial en Alemania y los Países Bajos. Their engineering team had finalized the manifold design and needed a pre-series run of 75 units to support system-level validation testing before committing to a higher-volume production order.
Eligieron el prototipado de GD por tres razones específicas:
- Ofrecemos fresado completo de 5 ejes sin cantidades mínimas de pedido
- Nuestro Portafolio de estudios de caso de mecanizado CNC mostró piezas de control de fluidos directamente comparables
- Our engineering team responded with a DFM review within 4 hours of receiving the STEP file
El colector necesitaba soportar una presión de funcionamiento de 350 bares, route hydraulic fluid across 14 intersecting internal channels, y se acoplan con tres subplacas de válvulas separadas con sellos de cara sin fugas. Every port bore had to be square to the mounting face within 0.02 mm.
Requisitos técnicos
| Parámetro | Especificación |
|---|---|
| Calidad del material | Aluminio 6061-T6 |
| Dimensiones de la pieza | 187 mm × 142 mm × 96 mm |
| Tolerancia crítica | ±0.02 mm (Posición en la línea central de babor) |
| Tolerancia general | ±0.05 mm |
| Acabado superficial (Aburre) | Ra 0.8 µm |
| Acabado superficial (Externo) | Anodización tipo II, Claro, 15–25 µm |
| Cantidad | 75 unidades |
| Tiempo de espera | 15 calendar days (delivered in 12) |
| Proceso primario | Fresado CNC completo de 5 ejes |
| Proceso secundario | Torneado CNC (Insertos roscados en puerto) |
| Especificaciones del hilo | G1/4" Puertos métricos BSPP y M10×1.5 |
Enfoque y proceso de mecanizado
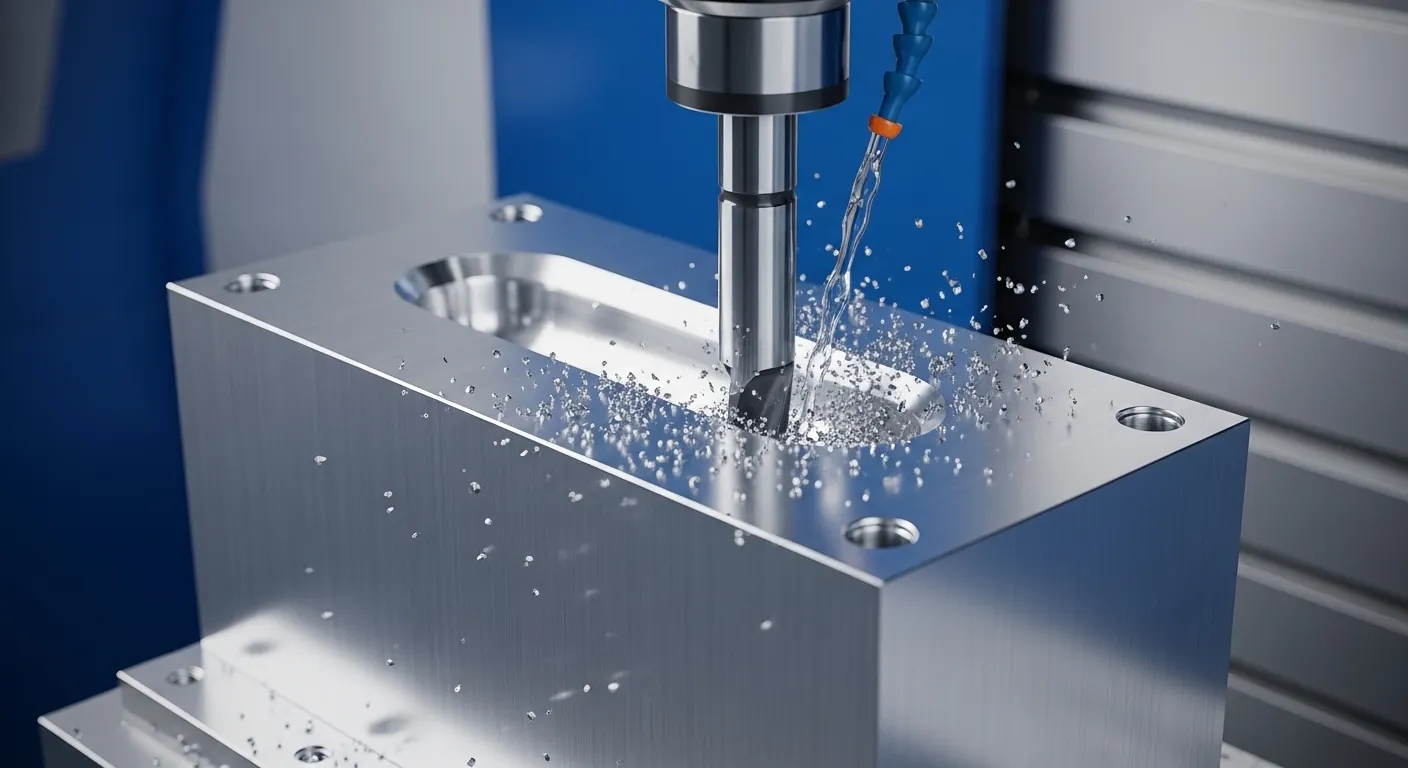
We machined all 75 manifolds from solid Aluminum 6061-T6 billet, starting from 200 mm × 150 mm × 100 mm rectangular stock. Nuestro proceso completo se desarrolló en seis etapas distintas.
Etapa 1: Programación CAM y verificación de trayectoria de herramientas
Our CAM engineers built the toolpath in Mastercam 2025. The 14 intersecting internal bores required careful sequencing to avoid tool deflection at channel intersections. Realizamos simulación virtual de eliminación de material antes de cortar una sola pieza.
Etapa 2: Diseño y sujeción de los accesorios
Diseñamos una placa de fijación dedicada que sujetaba el lingote desde la cara inferior. Esto nos dio acceso sin obstáculos a 5 ejes a las cinco caras externas en dos configuraciones. Setup 1 covered the top, Frente, atrás, y dos caras laterales. Setup 2 flipped the part to finish the bottom mounting face and final port countersinks.
Etapa 3: Rugado
We used the DMG Mori NHX 5000 5-axis machining center for all milling operations. Roughing used a 12 mm diameter 4-flute carbide end mill at 8,000 RPM, 3,500 mm/min feed. We left 0.4 mm stock for finishing on all critical bore walls.
Etapa 4: Semifinales y Finales
Bore finishing used a 6 mm diameter 2-flute carbide reamer at 4,200 RPM. We achieved Ra 0.8 µm on all port bores in a single reaming pass. External faces were finish-milled with a 25 mm face mill to Ra 1.6 µm before anodizing.
Etapa 5: Torneado CNC (Puertos roscados)
Eight of the 14 ports required G1/4" Hilos BSPP y hilos métricos M10×1.5. Usamos estos en nuestro conjunto CNC de tornado y fresadora, Corte e roscado en una sola operación para evitar errores de re-hucking.
Etapa 6: Tratamiento de superficies
All 75 manifolds went through Type II clear anodizing to a 15–25 µm build. Anodize cumple dos funciones aquí: endurece la superficie de aluminio frente a la erosión de fluidos en las entradas de los puertos, y proporciona resistencia a la corrosión para las caras externas de la carcasa.
Desafíos y soluciones
Desafío 1: Desviación del Canal de Intersección en Cruces de Canales Profundos
Nuestro primer número apareció durante la fase de programación. The 14-bore network had three locations where channels crossed at depths of 78 mm to 82 mm. A esa profundidad, a standard 6 mm end mill generates tool deflection of 0.06–0.08 mm, Lo que nos empujaría fuera de la tolerancia antes incluso de llegar a la fase de la reducción.
En nuestro primer intento usamos una fresa estándar de carburo. La desviación apareció inmediatamente en nuestra simulación virtual, Y lo confirmamos físicamente en un corte de prueba en un bloque de chatarra de aluminio.
Solución: We switched to a solid carbide boring bar with a 6 mm shank and 90 mm reach, Tierra específicamente para esta aplicación. We also reduced feed to 800 mm/min on the deep cross-bore segments and used a helical interpolation entry instead of a straight plunge. Deflection dropped to under 0.01 mm. Every subsequent bore came in at ±0.015 mm.
Desafío 2: Perpendicularidad de la cara de babor tras anodizar
La anodización tipo II forma una capa de óxido de 15–25 μm. Esa acumulación no es uniforme en las paredes internas del diámetro frente a. Caras de sellado externas. En nuestras tres primeras partes, Los orificios de los puertos estaban en tolerancia antes de la anodización, pero después de anodizar, the face seal surfaces measured 0.03 mm out of flat on one of the three valve mounting faces.
Solución: Introdujimos un paso de lapeado post-anodización en las tres caras críticas de montaje de las válvulas. Usando una placa de lapeado de grano 400, we restored flatness to within 0.01 mm on all sealing surfaces. Actualizamos la hoja de proceso para incluir este paso como estándar en todos los proyectos de colectores hidráulicos que requieren anodización.
Desafío 3: Evacuación de astillas en agujeros ciegos que se intersectan
Los agujeros ciegos que se intersectan atrapan las astillas de aluminio. Cuando las astillas vuelven a entrar en la zona de corte, they scratch bore walls and push Ra beyond the 0.8 µm spec. We saw this on bore #7 and bore #11 during our pilot run on the first five parts.
Solución: We added high-pressure through-spindle coolant at 70 bar during all bore drilling and reaming passes. Esto eliminaba las fichas inmediatamente en cada ciclo de beso. Post-mecanizado, cada colector pasaba por un baño de limpieza ultrasónica de 20 minutos en agua desionizada y solución de surfactante antes de la inspección del CMM. No further surface defects appeared across the remaining 70 units.
Control de calidad e inspección
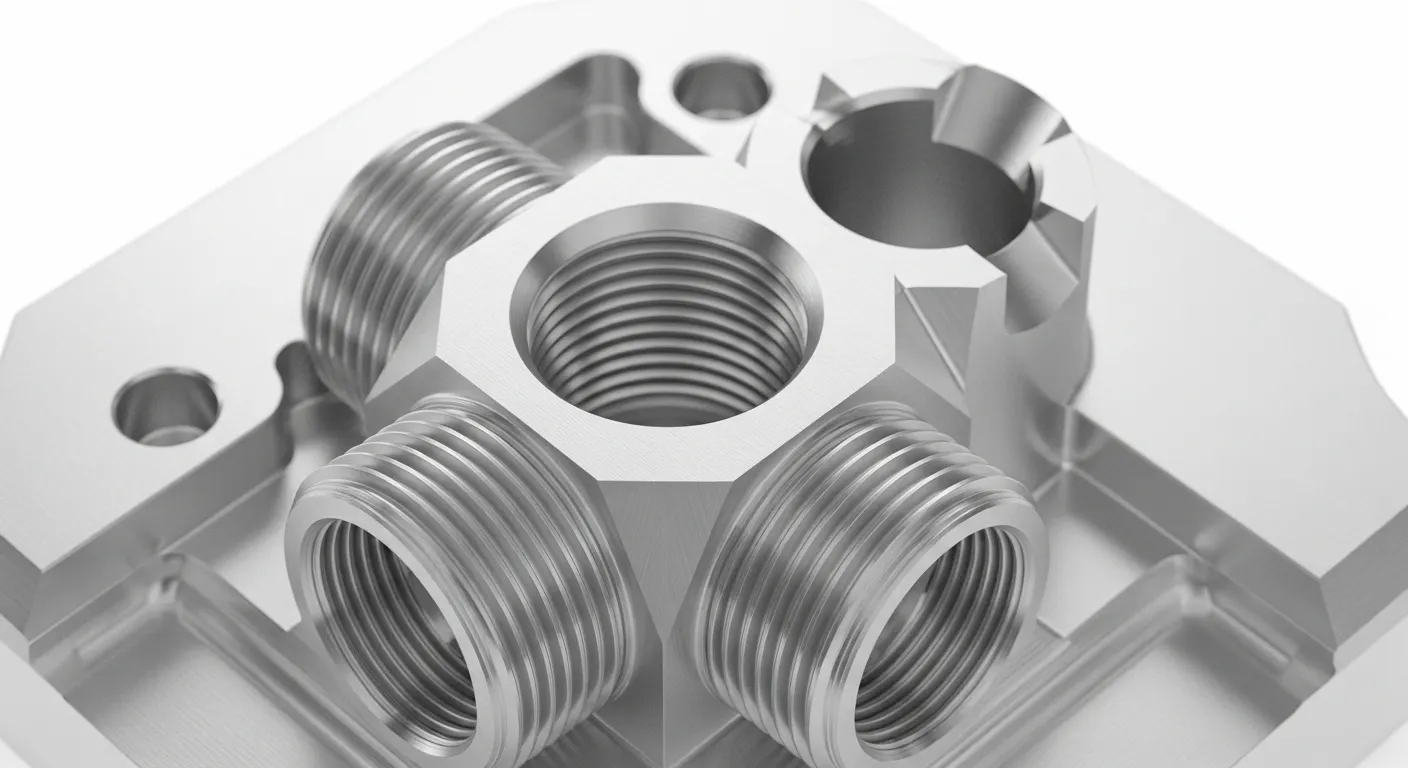
Realizamos un control de calidad certificado ISO 9001 en todos los pedidos de producción de bajo volumen. Para este proyecto de variedad, nuestro proceso de control de calidad abarcó cuatro puntos de control.
Medición en proceso: Después de cada operación de perforación, Nuestros maquinistas comprobaron el diámetro y la profundidad del diámetro del ánimo con manómetros calibrados y un micrómetro de profundidad. Esto detectó el problema de deflexión en nuestros cortes de prueba antes de que llegara a las piezas de producción.
Primera inspección del artículo (HACER): We completed a full FAI on parts 1, 5, and 10 before releasing the remaining 65 units for bulk machining. FAI measured all 47 critical dimensions on the STEP model, using our Zeiss Contura CMM with a 1 mm ruby probe stylus. Precisión posicional reportada del CMM: ±0.003 mm.
Informe dimensional: We delivered a full balloon drawing dimensional report for all 47 critical dimensions on each FAI part. The client's engineering team approved all three FAI reports within 24 hours.
Inspección final: 100% of the 75 units received a visual and gauge inspection before packing. Tasa de aprobados: 75/75 (100%). No se rechazaron ni se reelaboraron piezas tras estandarizar el proceso de lapado post-anodización.
Resultados y resultado
Dejaremos que hablen los números.
- Entrega: 12 días hábiles. Client's deadline was 15 calendar days. We shipped 3 days early.
- Tasa de aprobación de la inspección: 100% (75/75 units)
- Precisión dimensional: All 47 critical dimensions within tolerance on every FAI part
- Acabado superficial: Ra 0.78 µm average across port bores (Especificaciones: Ra 0.8 µm)
- Resultado del cliente: El cliente completó sus pruebas de validación del sistema hidráulico sin ninguna fuga relacionada con el colector ni rechazo dimensional
- Orden de seguimiento: Dos semanas después del parto, El cliente realizó un pedido de producción de 300 unidades para el mismo colector
The client's lead engineer noted that our DFM review identified a thread depth issue on port #3 before we started machining. That change alone would have taken 3 weeks to fix in the middle of a production run.
Por qué el mecanizado CNC fue la elección correcta
Para esta aplicación, Mecanizado CNC la producción de bajo volumen era la única opción realista. Aquí está la razón por la que las alternativas no encajaban.
El reparto produces excellent surface finish but requires tooling that costs $8,000–15 dólares,000 and takes 4–8 weeks to produce. For 75 units, El coste de las herramientas por sí solo habría hecho que el precio unitario fuera poco competitivo. Die casting also can't hold ±0.02 mm port-to-port positional accuracy without post-machining anyway.
Impresión 3D (DMLS/SLM metálico) puede producir canales internos, but internal bore Ra of 0.8 µm requires extensive post-machining after printing. Lead time and per-unit cost for 75 printed aluminum parts would have exceeded CNC machining, no lo menospreciar.
Mecanizado CNC No se requirió inversión en herramientas, started cutting in 48 hours from CAM sign-off, y entregaba piezas representativas de producción que el cliente podía usar directamente en su sistema de validación. NuestroServicio de torno CNC gestionaba los insertos roscados en la misma facilidad, manteniendo la logística sencilla.
For low-volume runs between 10 and 500 units where tolerances are tight and lead time is critical, El mecanizado CNC supera consistentemente tanto a la colada como a la fabricación aditiva en coste y calendario total entregado.
Preguntas más frecuentes: Mecanizado CNC Producción de bajo volumen
Lo que se considera bajo volumen en la producción de mecanizado CNC?
Low volume CNC machining typically covers runs of 1 to 500 units. Es ideal para la validación previa a la serie, Producción de puentes, y lotes de entrada en el mercado donde invertir en herramientas de inyección o fundición a presión no está justificado. En GD Prototipado, Gestionamos pedidos de bajo volumen sin necesidad mínima de cantidad.
¿Cuánto tiempo tarda en entregarse el mecanizado CNC de bajo volumen??
Los tiempos de entrega varían según la complejidad de las piezas. Las piezas torneadas simples pueden enviarse en 3–5 días laborables. Las piezas fresadas complejas de 5 ejes como los colectores hidráulicos suelen tardar entre 10 y 15 días laborables. Hay servicios de rush disponibles. Our team responds with a DFM review and delivery estimate within 12 hours of receiving a STEP or IGES file.
¿Qué tolerancias puede mantener el mecanizado CNC en producciones de bajo volumen??
Our 5-axis CNC centers hold positional tolerances of ±0.02 mm as standard on aluminum and steel parts. En características muy críticas, we can hold ±0.01 mm with dedicated fixturing and in-process gauging. Surface finishes down to Ra 0.2 µm are achievable with reaming and lapping.
¿Qué materiales están disponibles para el mecanizado CNC de bajo volumen??
Mecanizamos una amplia gama de metales, incluyendo aluminio 6061-T6, 7075, 2024, stainless steel 304 and 316, Aleaciones de titanio, y aleaciones de cobre. Plásticos de ingeniería como PEEK, POM, Nailon, y PTFE también están disponibles. Disponemos de la mayoría de los materiales en tamaños estándar de billetes para una respuesta rápida.
Es una primera inspección de artículo (HACER) disponible para pedidos CNC de bajo volumen?
Sí. Ofrecemos a FAI informes completos y dimensionales sobre todos los pedidos de producción de bajo volumen. Las inspecciones se realizan en nuestro Zeiss Contura CMM y los resultados se entregan en un formato de dibujo globo que coincide con la revisión de tu dibujo. ISO 9001 documentation is available on request.
Pide un presupuesto para tu proyecto CNC de bajo volumen
Este proyecto de colector hidráulico es un buen ejemplo de lo que hacemos cada semana en GD Prototyping. Tolerancias estrictas, Geometría compleja, Tiempos de entrega cortos, y sin margen de error.
Si estás en validación previa a la serie, Construcción de un lote de producción puente, o reemplazar un solo componente fallido en una línea de productos activa, Nuestro equipo está listo para revisar tus archivos hoy mismo.
We'll send you a DFM review and delivery estimate within 12 hours. No hace falta compromiso.
Explora nuestroEstudios de caso de mecanizado CNC para ver proyectos similares, oContacta con nuestro equipo Directamente para empezar tu presupuesto.
También ofrecemosTorno CNC para componentes torneados de precisión, y nuestro completoPrototipado rápido y servicios de fabricación de bajo volumen Chapa de recubrimiento, Impresión 3D, Moldeo por inyección, y fundición a presión si tu proyecto necesita un proceso diferente.
