






Servicio de mecanizado CNC para piezas de aluminio
Para este proyecto de mecanizado CNC para piezas de aluminio, mecanizamos 180 carcasas de sensores de aluminio 6061-T6 en 168 × 94 × 42 mm, con secciones de pared de 1,8 mm, ±0.0Tolerancias críticas de 2 mm, y anodización clara de 15 μm. Usamos fresado de 5 ejes, Fijación de vacío, Sondeo en proceso, Inspección de la CMM, y granadura de cuentas. El lote se envió en 9 días laborables, alcanzó un 98,3% de tasa de primer pase, y cumplió con la entrega final al 100%.
Introducción
Este servicio de mecanizado CNC para piezas de aluminio comenzó con un plazo estricto de 12 días laborables y una carcasa que ya había fallado en plástico. El primer prototipo ABS del cliente se deformó 0,18 mm a 65°C, y la ranura de la junta perdió compresión de sello tras 3 ciclos térmicos.
Nos pidieron que sustituyéramos ese prototipo por carcasas de aluminio tipo 180 para producción para un programa alemán de automatización de almacenes. Porque la pieza tenía que moverse rápidamente de la prueba a la producción en puente, construimos el flujo de trabajo alrededor de GD's Servicios de mecanizado CNC, los disponibles materiales, y la propia marca Estudios de caso de mecanizado CNC.
Resumen del proyecto
El cliente era un fabricante europeo de equipos de automatización que fabricaba módulos de sensores LiDAR para robots móviles autónomos. Cada carcasa debía proteger una placa de control de 48V, sujeta una montura de objetivo dentro de ±0.02 mm, y mantener el peso total por debajo de 200 g para un cambio de batería de 14 horas.
Elegimos la 6061-T6 de aluminio porque la carcasa necesitaba un buen equilibrio de mecanizabilidad, Resistencia a la corrosión, Resistencia del hilo, y anodización estable. La última parte pesaba 186 g, Usaba un bolsillo interno de 68 mm de profundidad, e incluía 24 características roscadas, 1 ranura de sellado, y 2 canones de referencia.
El trabajo se situó entre prototipo y producción, no volumen de masa completamente. Eso lo hacía un buen ajuste para el tipo de trabajo de puentes que se muestra en los GD Piezas de aluminio mecanizadas CNC y Aluminio anodizado mecanizado CNC Páginas.
Especificaciones técnicas
| Artículo | Especificación |
|---|---|
| Material | Aluminio 6061-T6 |
| Nombre de la parte | Carcasa del sensor LiDAR |
| Dimensiones | 168 × 94 × 42 mm |
| Grosor de la pared | Mínimo 1,8 mm |
| Cavidad profunda | 68 mm |
| Tolerancias críticas | ±0.02 mm en los orificios de los datum y el asiento de la lente |
| Tolerancias generales | ±0.05 mm |
| Llanura | 0.03 mm en la cara de sellado |
| Acabado superficial | La cuenta se escurrió en anodizado transparente, 15 μm |
| Rugosidad superficial | Ra 1,6 μm externo, Bolsillo interno Ra 3,2 μm |
| Cantidad | 180 piezas |
| Tiempo de espera | 9 días laborables |
| Proceso | Fresado CNC de 5 ejes, perforación, repiqueteo, Desbarbado, Granadura de cuentas, Anodización |
Proceso de mecanizado para este servicio de mecanizado CNC para piezas de aluminio
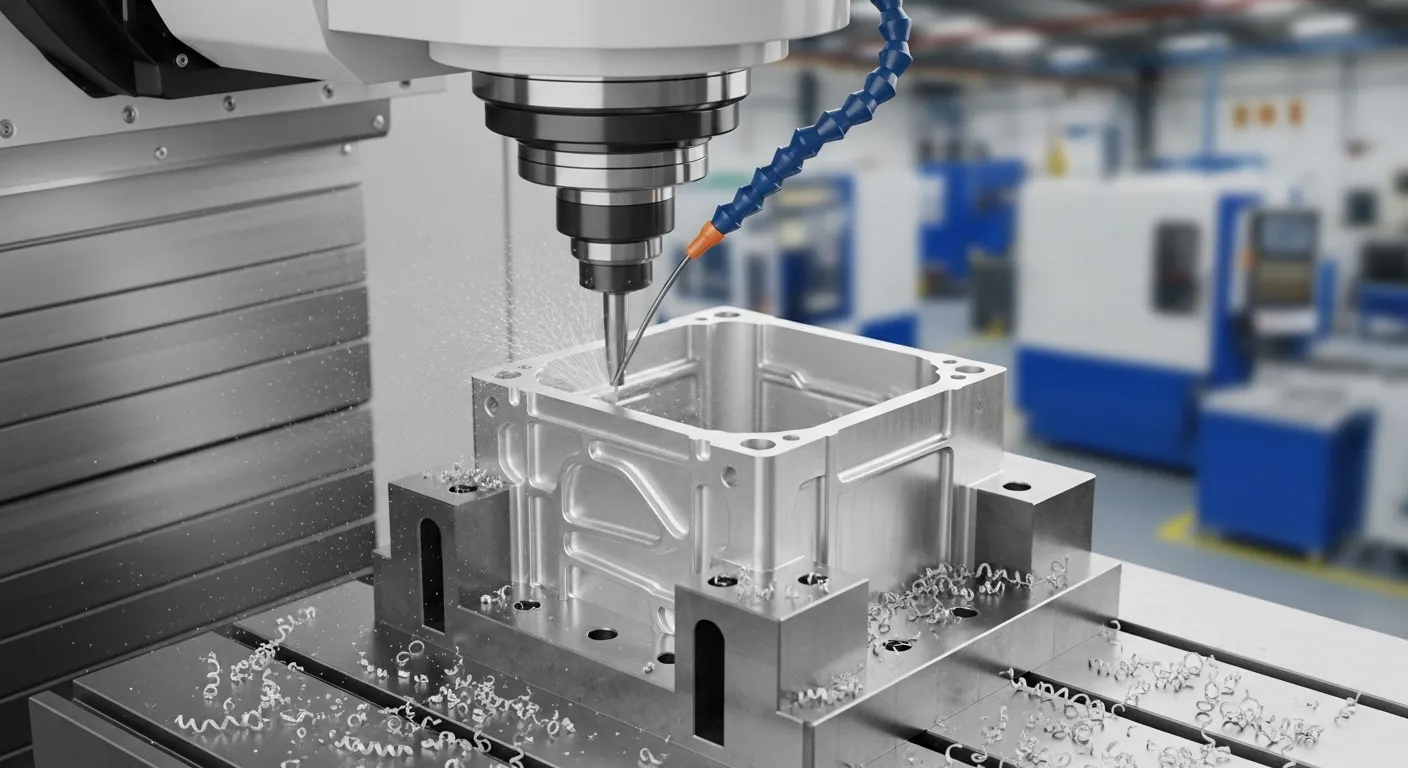
Empezamos desde 172 × 98 × blanks de 46 mm 6061-T6 cortados en sierra y construimos el programa CAM en Fusion 360 con 3 configuraciones. El margen de material de desbaste era de 0,35 mm en las paredes y 0,20 mm en las caras de sellado para controlar el movimiento antes del acabado final.
Para la Op 1, desbastamos el perfil exterior y las características superiores de un Haas VF-2SS usando una fresa de carburo de 12 mm en 12 mm,000 rpm y reducción axial de 2,8 mm. Perforamos 10 agujeros piloto, fresado la ranura de la junta hasta una profundidad de 1,25 mm, y dejó el asiento del objetivo 0,15 mm más grande.
Para la Op 2, trasladamos la pieza a una máquina DMG Mori DMU 50 de 5 ejes para la cavidad de 68 mm, Puertos laterales, y los tubos de referencia. Usamos una herramienta de cuello largo de 6 mm para el bolsillo profundo, una fresa de 3 mm para limpieza de esquinas, y sondeo del husillo antes de cada pasada crítica de finalización.
Para la Op 3, Hacíamos desbarbado, Granadura de cuentas, y anodización clara a 15 μm de espesor nominal. El camino de acabado siguió la misma lógica mostrada en los ejemplos centrados en el aluminio de GD, especialmente el Aluminio anodizado mecanizado CNC trabajo, donde tanto la precisión del aluminio como la apariencia post-acabado importan.
Desafíos y soluciones
1. Deformación de pared delgada a 1,8 mm
Nuestra primera prueba falló. Sujetamos el blank con una prensa estándar, mecanizó la cavidad de 68 mm demasiado pronto, y arco de pared medido de 0,12 mm en el lado largo. La planitud de la cara de sellado también se desplazó desde 0.0Objetivo de 3 mm a 0,16 mm.
Lo solucionamos cambiando 3 cosas. Primero, Dejamos material de 0,35 mm sobre paredes delgadas durante el desbaste. Segundo, Cambiamos a mordazas blandas personalizadas más soporte para el vacío bajo el suelo de la cavidad. Tercero, Dividimos el final en semi-final, Descanso de 6 horas, y pasadas finales de acoplamiento radial de 0,15 mm. Las siguientes 5 muestras se mantuvieron dentro de 0.0Movimiento de pared de 28 mm.
2. Vibración profunda en cavidad a 68 mm de profundidad
El primer trayecto de largo alcance dejó visibles líneas de vibración y una superficie interna de Ra 3,4 μm. En una esquina, La deflexión de la herramienta empujó el radio hacia fuera en 0.06 mm, lo cual era demasiado para la separación interna de la placa de circuito interno.
Acortamos el sobresaliente de la herramienta de 72 mm a 58 mm girando la pieza sobre el trunnion de 5 ejes y atacando la pared en un mejor ángulo. También cambiamos de un camino de ranurado a un rugado trocoidal con un 8% de acoplamiento radial. Eso dejó caer el murmullo, redujo el error de córner a 0.012 mm, y mejoró el acabado interno a Ra 2,1 μm.
3. Posición de agujero estrecho a lo largo de una larga cadena de referencia
El patrón de tornillos de la tapa tenía que mantener la posición real dentro de 0.03 mm a lo largo de un vano de 142 mm. En nuestra primera prueba de dos montajes, los agujeros de la esquina opuesta se desplazaron por 0.07 mm porque la segunda configuración apilaba demasiado error de referencia.
Lo solucionamos moviendo todos los agujeros críticos en una sola configuración de 5 ejes y usando sondeo en máquina en 2 orificios de referencia antes de perforar y roscar final. Después de ese cambio, El error posicional medio en 12 carcasas comprobadas fue 0.014 mm.
Control de calidad
Comprobamos piezas del primer artículo en un Zeiss CMM usando 18 características medidas, incluyendo los 2 tubos de referencia, Diámetro del asiento de la lente, Planitud de la cara de sellado, y posición verdadera del patrón de agujeros. También usamos calibres de rosca para las características roscadas de 24, un probador de superficie Mitutoyo para comprobaciones de Ra, y un medidor de corrientes de Foucault para confirmar el grosor de anodización entre 13 μm y 17 μm.
Para el control de dibujo, Usamos ±0.05 mm como línea base general de mecanizado y ajustó solo las características funcionales a ±0.02 mm o 0.0Planitud de 3 mm. Eso coincide con el uso común de ISO 2768-1 como marco para tolerancias lineales y angulares generales cuando cada dimensión no está tolerada individualmente.
Resultados
Enviamos las primeras 30 carcasas en 7 días laborables y el lote completo de 180 piezas en 9 días laborables. El cliente había solicitado 12 días laborables, Así que terminamos 3 días antes.
Aquí están los números clave:
- Rendimiento de mecanizado en primera pasada: 98,3% o 177 de 180 partes
- Aceptación final del envío: 100%
- Desviación media de la CMM en los agujes críticos: 0.011 mm
- Promedio de planitud de la cara de sellado: 0.021 mm
- Peso de la carcasa: 186 g, por debajo del objetivo de 200 g
- Tiempo de montaje en el lado del cliente: 22% más rápido que el prototipo de plástico
- Resultado de la prueba térmica: La electrónica interna funcionaba 6,8°C más fría que la versión con carcasa ABS
El cliente aprobó un segundo pedido de puente para 420 piezas tras superar la prueba de vibración de 20 g y una revisión de niebla salina durante 96 horas en el acabado anodizado.
Por qué se utilizó el mecanizado CNC para estas piezas de aluminio
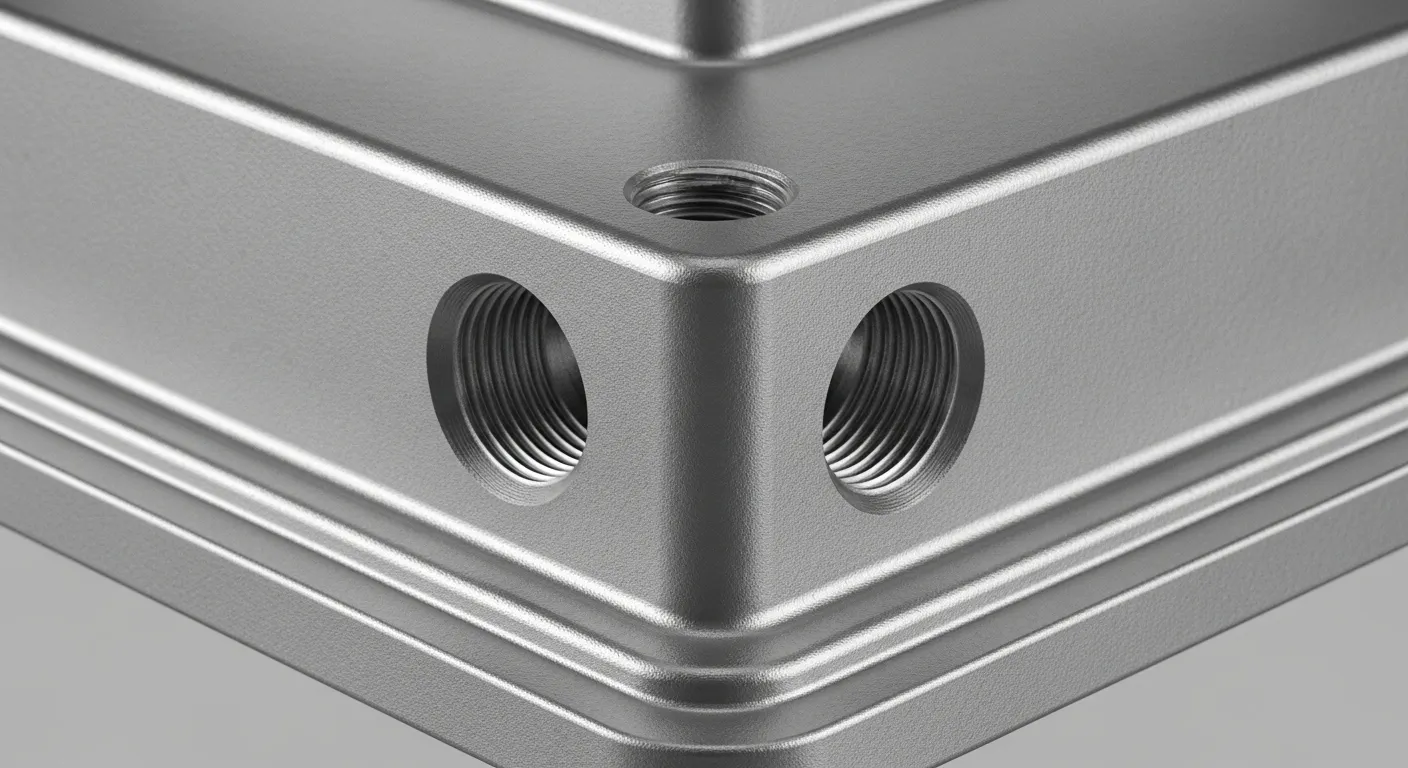
Usamos CNC en lugar de fundición a presión porque el volumen era solo de 180 piezas y el diseño seguía avanzando. Una ruta de fundición a presión probablemente necesitaría herramientas, Tiempo extra de aprobación, y al menos 4 a 6 semanas antes de los primeros artículos. CNC nos permite cortar la revolucion A, revisa el puerto de cable después de la parte 24, y el motor de la revolución B sin nuevas herramientas.
También descartamos la impresión 3D con polímero porque la muestra anterior de ABS ya se había deformado 0,18 mm a 65°C, y las tornillos se desmontaron tras repetidos accesos de servicio. El 6061-T6 de aluminio nos dio una mejor vida de rosca, Caras de sellado más limpias, y un comportamiento térmico mucho mejor.
La elección de materiales también importaba. La Asociación de Aluminio describe las aleaciones 6xxx como termotractables, formable, soldable, y resistente a la corrosión, siendo la 6061 considerada la aleación más utilizada en esa familia. Eso hacía que el 6061-T6 fuera el equilibrio adecuado para una carcasa ligera que aún necesitaba un mecanizado y anodización estables.
Preguntas más frecuentes: Servicio de mecanizado CNC para piezas de aluminio
Para la mayoría de las carcasas y soportes, empezamos con 6061-T6. Proporciona una buena mezcla de fuerza, Resistencia a la corrosión, costar, y mecanizabilidad. Para este 168 × 94 × carcasa de 42 mm, El 6061-T6 también proporcionó roscas estables y anodización limpia tras el granadura de tallas.
Para características estándar, Normalmente planificamos alrededor de ±0.05 mm. Para agujeros críticos, Tierras de Caza de Focas, y características de apareamiento, Podemos ajustarlo a ±0.02 mm o incluso menos, con mejor instalación, Sondeo, y validación CMM. En este caso, Nuestra desviación de diámetro medida promedió 0.011 mm.
Sí, Pero la estrategia del muro importa. En este trabajo, el muro de 1,8 mm se deformó 0,12 mm en la primera prueba. Lo arreglamos con la franquicia de stock, Soporte de vacío, y finalización por etapas, Luego mantuvo el movimiento por debajo de 0.028 mm en el proceso aprobado.
Eso depende del uso. Para esta carcasa robótica, Usamos chorreado de perlas más anodización clara de 15 μm porque mejoraba la resistencia a la corrosión, Tenía un acabado mate uniforme, y superficies de manipulación protegidas. Si la apariencia importa más, La anodización o pulido en color también puede funcionar bien.
Elige CNC cuando necesites entre 1 y 500 piezas, Cambios rápidos en el diseño, Sin coste de herramientas, o un control de características más estricto en los primeros lotes. Para este pedido de puentes de 180 piezas, Fundición CNC porque entregamos en 9 días laborables y actualizamos la geometría del puerto a mitad de la prueba sin nuevas herramientas.
Conclusión CTA
Este proyecto muestra lo que debería hacer un servicio real de mecanizado CNC para piezas de aluminio: Mantener ±0.02 mm donde realmente importa, resolver deformación antes de que llegue a producción, y enviar piezas de bajo volumen lo suficientemente rápido para un programa en directo. Mecanizamos 180 carcasas anodizadas 6061-T6 en 9 días laborables, mejora del rendimiento térmico en 6,8°C, y le dieron al cliente un lote puente que se comportaba como piezas de producción.
Si estás construyendo carcasas de aluminio, Soportes, Cubre, o piezas funcionales personalizadas, reseña de GD's Estudios de caso de mecanizado CNC y luego contáctenos con tu dibujo, Cantidad, y pila de tolerancias.
