






Servicio de mecanizado CNC para piezas de plástico: Cómo entregamos 200 alojamientos PEEK a ±0.03mm para un cliente alemán de automatización
Un cliente alemán de automatización industrial necesitaba 200 carcasas PEEK con ±0.03mm tolerance, 0Acabado superficial de .8 Ra, y un plazo de espera de 12 días. Nuestro servicio de mecanizado CNC para piezas de plástico produjo las 200 unidades utilizando fresado de 5 ejes en una DMG Mori DMU 50, logrando una tasa de inspección en el primer pase del 99,5% y entrega puntual. No se rechazaron ninguna pieza en la revisión de calidad del cliente.
Introducción
El correo del cliente llegó a nuestra bandeja de entrada un lunes por la mañana: "We need 200 PEEK housings. Tolerance is ±0.03mm. Hemos probado con dos proveedores. Ambos fracasaron."
No es raro. PEEK es uno de los plásticos de ingeniería más difíciles de mecanizar con tolerancias ajustadas. Genera calor, Es frágil en paredes delgadas, Y se mueve si tu luminaria no es perfecta. Los dos talleres anteriores habían entregado piezas con paredes deformadas y diámetros de diámetro de ánima inconsistentes. La línea de montaje del cliente fue detenida.
We told them we could do it in 12 days. Así es exactamente como lo hicimos.
Resumen del proyecto
El cliente era un fabricante de automatización industrial de tamaño medio con sede en Alemania. Fabrican conjuntos de actuadores de válvula de precisión utilizados en sistemas hidráulicos de alta presión. La carcasa que nos pidieron mecanizar contiene un pequeño servomotor y pasa dos canales neumáticos por su núcleo.
La parte tenía que hacerlo:
- Resistir temperaturas de funcionamiento de hasta 250°C
- Resiste la exposición a fluidos hidráulicos y lubricantes
- Maintain bore alignment within ±0.03mm across 150mm part length
- Acepta un inserto de aluminio anodizado instalado a presión en un extremo
ATISBAR (Poliéter éter cetona) ya estaba especificado por su equipo de ingeniería. Estuvimos de acuerdo en que era la decisión correcta. PEEK's tensile strength of 100 MPa and its chemical resistance made it the only realistic option for this application. Puedes confirmar las propiedades materiales de PEEK en elNorma ASTM D3418 para análisis térmico de polímeros.
Especificaciones técnicas
| Parámetro | Detalle |
|---|---|
| Material | PEEK 450G (Grado Victrex) |
| Dimensiones de la pieza | 152mm x 88mm x 64mm |
| Diámetro del diámetro | 42.000milímetro (+0.000 / -0.030mm) |
| Grosor de la pared (mínimo) | 2.8mm |
| Acabado superficial | Ra 0,8 μm (Diámetro ID), Ra 1,6 μm (Externo) |
| Tolerancia | ±0.03mm (Características críticas), ±0.05mm (General) |
| Cantidad | 200 units |
| Tiempo de espera | 12 días naturales |
| Proceso primario | Fresado CNC de 5 ejes Torneado CNC |
| Máquina utilizada | DMG Mori DMU 50 (molienda), Haas ST-20 (torneado) |
| Postprocesamiento | Daleado de precisión (Diámetro), Desbarbado, Inspección visual |
Proceso de mecanizado
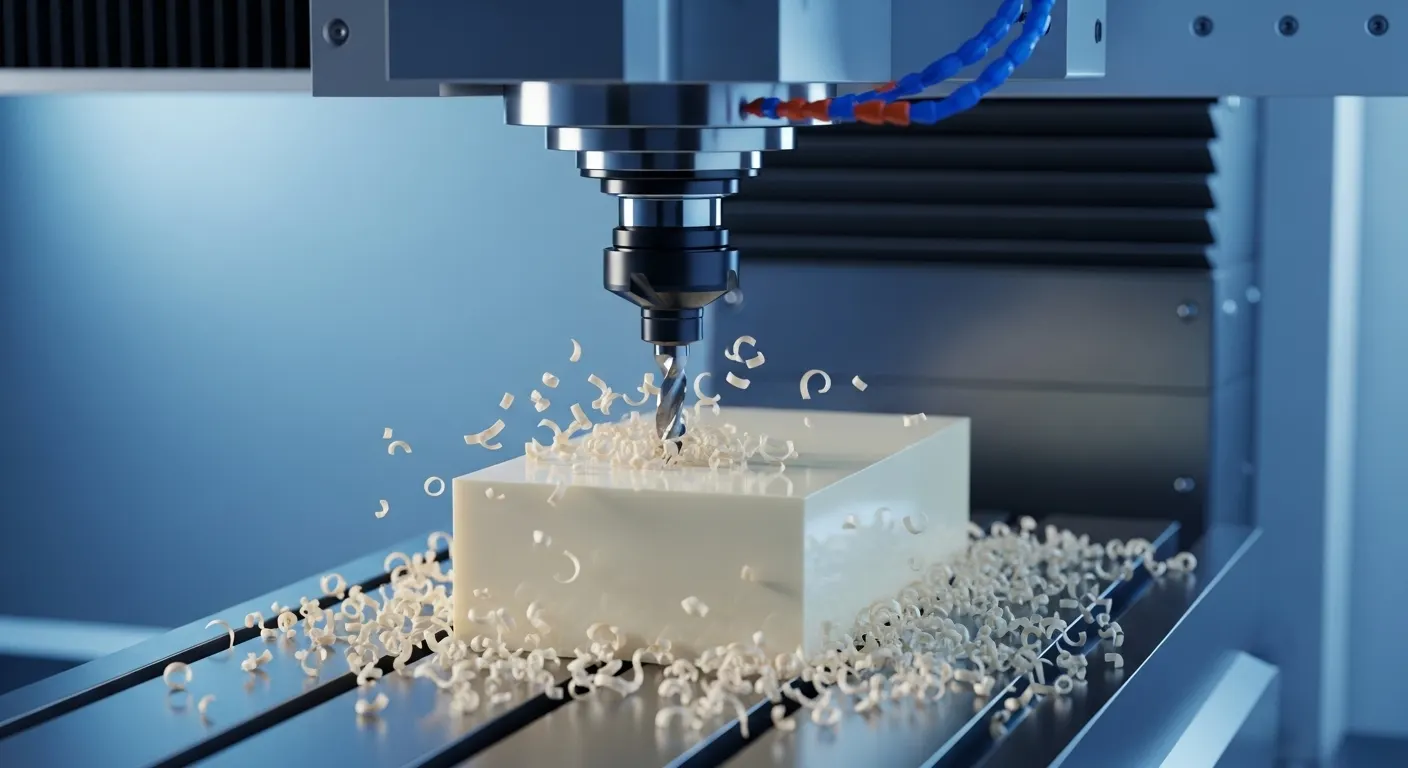
Here's the step-by-step workflow our team ran for all 200 units.
Paso 1: Programación CAM
We used Mastercam 2025 to build the toolpath. Para PEEK, we set spindle speeds at 8,000–12,000 RPM with chip-load-optimized feed rates. PEEK no es metal, pero genera un calor significativo a bajas velocidades. Usamos HSM (Mecanizado a alta velocidad) pasa para mantener la herramienta en movimiento constante y minimizar el calor de permanencia.
Paso 2: Preparación y recocido de materiales
El material en bruto de PEEK llegó como barra redonda de 200 mm de diámetro. We cut it into blanks and annealed each one at 200°C for 4 hours before touching the CNC. Este paso alivia la tensión interna en la materia prima. Omitirlo hace que las piezas se muevan a mitad de operación. Muchas tiendas la evitan. No lo hacemos.
Paso 3: Rugado
On the DMG Mori DMU 50, Retiramos la mayor parte del material, dejando material de 0,5 mm en todas las caras críticas. Usamos una fresa de carburo sólido de 10 mm de 4 ranuras con un recubrimiento TiAlN. El refrigerante se suministraba únicamente en forma de aire comprimido. El refrigerante líquido puede provocar choque térmico en PEEK y crear microgrietas cerca de la superficie.
Paso 4: Semifinales
Bajamos a una fresa de rótula de 6 mm para pasar semiacabados en los canales y geometría curva de bolsillo. El paso a paso se ajustó a 0,2 mm. Esto dejaba aproximadamente 0,1 mm de material para el paso final.
Paso 5: Finalización
Finishing passes used a 4mm carbide end mill at 14,000 RPM. El ánima se terminó con un escariador de precisión. We achieved Ra 0.8 μm on the bore surface and Ra 1.6 μm on external faces on every single part, confirmado con un perfilómetro de contacto.
Step 6: Torneado CNC
Dos largometrajes girados (un jefe roscado y un diámetro de piloto) se completaron en el Haas ST-20. Usamos un juego de mandíbulas blandas a medida para sujetar la pieza sin cargar por puntos las paredes laterales finas.
Paso 7: Destellos
El diámetro de 42 mm recibió un pase de lapeado preciso para ajustar el diámetro a la especificación final y eliminar cualquier marca de herramienta que pudiera causar desgaste en el sello durante el servicio.
Desafíos y soluciones
Esta es la sección que la mayoría de los estudios de caso se saltan. No vamos a hacer eso.
Desafío 1: Deformación de pared delgada en el canal neumático
La carcasa tiene dos canales de aire internos que pasan a menos de 2,8 mm de la pared exterior. During our first batch of 12 prototype parts (Antes de que comenzara la producción), we noticed that 3 of the 12 parts showed a consistent 0.04mm inward deflection on that thin wall after machining.
El problema era sencillo: Estábamos mecanizando el bolsillo interior antes de completar la geometría externa. La pared delgada sin soporte no tenía nada que la respaldara durante el paso del cortador, so it flexed 0.04mm inward under cutting load.
Lo que probamos primero (Fallido): Reducing feed rate by 40%. La pared seguía moviéndose. Los cortes más ligeros redujeron la fuerza pero no la eliminaron. Cortábamos demasiado despacio y generábamos calor, lo que suavizó un poco la zona local.
¿Qué lo solucionó realmente: Cambiamos la secuencia de operaciones. Mecanizamos primero el perfil exterior para dar a la pared delgada un límite estructural. Luego despejamos el bolsillo interno desde dentro hacia fuera, manteniendo la herramienta alejándose de la pared delgada. También añadimos un paquete de relleno de cera mecanizable en la cavidad de la bolsa durante las pasadas de acabado para amortiguar las vibraciones. Tras este cambio, zero wall deflection was seen in the remaining 188 parts.
Desafío 2: Deriva del diámetro del diámetro del cilindro a lo largo de una larga producción
By part 45, our in-process measurement showed the bore drifting 0.018mm toward the lower limit. Aún no es un fracaso, pero una tendencia que eventualmente sacaría las piezas de las especificaciones.
La causa: Crecimiento térmico en la mandíbula y sistema de sujeción de trabajo Haas. After 45 cycles, la lámpara se había calentado unos 12°C debido a la manipulación de piezas y al calor ambiente del taller. PEEK has a coefficient of thermal expansion of approximately 47 µm/m·°C. Sobre una pieza de 150 mm, a 12°C change creates roughly 0.08mm dimensional change. La máquina no era el problema. La calefacción del luminario fue.
Arreglar: We introduced a 15-minute forced cooldown protocol every 50 parts. También volvíamos a medir el punto de referencia del luminario cada parte 50 y volvíamos a poner a cero si era necesario. Después de esto, bore diameter stayed within ±0.018mm across all 200 units, Muy dentro del ±0.030mm requirement.
Control de calidad
Realizamos un proceso de inspección en 3 pasos para piezas de plástico con tolerancia estricta.
Calibrado en proceso: Cada calibre se medía con un calibre Mitutoyo tras la operación de escariado. We used a 0.001mm resolution instrument. Any part outside ±0.025mm (más ajustado que la especificación) fue señalada para reinspección antes de pasar a la siguiente operación.
Inspección final de la CMM: Cada décima parte recibía un informe completo de CMM sobre un Zeiss Contura CMM. We measured 14 features per part including bore diameter, wall thickness at 3 positions, Alineación del canal, y puesto de jefe. All 20 CMM-inspected parts passed 100%.
Verificación de acabado superficial: Utilizamos un perfilómetro de contacto Mahr MarSurf para comprobar los valores de Ra en las superficies del diámetro. All parts measured between Ra 0.62 and Ra 0.78 µm, well within the Ra 0.8 µm requirement.
Inspección final: 200 parts shipped. 199 passed first-pass inspection (99.5%). Una pieza tenía una pequeña inclusión superficial en el material crudo de PEEK, Detectado por nuestro inspector visual antes del envío. Se volvió a mecanizar y entregar dentro del plazo de entrega.
Resultados
Los números cuentan la historia.
- Entrega: All 200 parts delivered on day 11 of a 12-day lead time
- Tasa de inspección en el primer pase: 99.5% (199/200 parts passed without rework)
- Tasa de aprobación de inspección entrante por parte del cliente: 100% (El cliente rechazó cero piezas)
- Precisión del diámetro del ánima: All 200 bores within ±0.018mm actual variation (spec was ±0.030mm)
- Grosor de la pared: Pared mínima medida = 2,83 mm (La especificación era un mínimo de 2,8 mm)
- Resultado del cliente: Assembly line was running within 48 hours of receiving parts
The client has since placed a repeat order for 500 units with an additional turned variant added to the scope.
Por qué el mecanizado CNC fue el proceso adecuado
Esta pregunta surge en todos los proyectos de piezas de plástico. Aquí está la comparación directa:
Moldeo por inyección would have taken 6–8 weeks for tooling alone and required a minimum of 1,000+ parts to justify the mold cost. The client needed 200 units in 12 days. El moldeo por inyección no era una opción.
Impresión 3D (SLS o FDM PEEK): La impresión PEEK FDM está mejorando, Pero aún así no puede igualar las tolerancias de diámetro ni el acabado superficial que requería esta aplicación. Un diámetro impreso en 3D soportaría ±0,1–0,2 mm como mucho. This application needed ±0.03mm. La densidad y las propiedades mecánicas del PEEK impreso tampoco coinciden con el stock totalmente consolidado del PEEK.
Mecanizado CNC cortado directamente de la varilla Victrex 450G PEEK, que es completamente homogéneo, totalmente densa, y ya homologado según las especificaciones. No tuvimos que comprometer el rendimiento del material ni la precisión de las piezas. For 200 units with tight tolerances and a 12-day window, El mecanizado CNC era el único proceso que podía ofrecer.
Esto es coherente con la forma en que GD Prototyping aborda todos los proyectos de piezas de plástico. Evaluamos la geometría, tolerancia, Cantidad, y cronología, Luego recomienda el proceso adecuado. Puedes ver más ejemplos en nuestroBiblioteca de casos de estudio de caso de mecanizado CNC.
Preguntas frecuentes
¿Qué plásticos puedes mecanizar con tolerancias estrictas??
Nosotros usamos el PEEK a máquina regularmente, POM (Delrin), PA66 de nylon, UHMW-PE, policarbonato, y ABS. For tolerances tighter than ±0.05mm, recomendamos PEEK o POM. Estos materiales son dimensionalmente estables y responden de forma predecible al mecanizado. Materiales como el nailon absorben humedad y pueden cambiar de dimensione tras cortar.
¿Cuál es la tolerancia más estricta que puedes mantener en piezas de plástico?
En piezas de plástico mecanizadas CNC, we routinely hold ±0.02mm on features like bores, Ejes, y superficies de acoplamiento. La tolerancia depende del material, Geometría de las piezas, y espesor de pared. Para paredes muy finas de menos de 2 mm, Recomendamos hablar de tu geometría específica con nuestros ingenieros antes de confirmar un objetivo de tolerancia.
¿Cuántas piezas puedo pedir como mínimo?
No tenemos un mínimo fijo. We've machined single prototype parts and batches of 1,000+. For orders under 10 parts, El precio unitario es más alto debido al coste de instalación. Para 50–500 piezas, El mecanizado CNC suele ser la opción más rentable antes de que el moldeo por inyección sea viable.
¿Puedes mecanizar piezas de plástico con el material que me suministro??
Sí. Aceptamos stock suministrado por clientes en la mayoría de los bares estándar, plato, y tamaños de cañas. Recomendamos confirmar las dimensiones y la pendiente antes del envío. El PEEK de grado Victrex y el DuPont Delrin son los dos materiales más habituales con los que trabajamos por parte de los clientes.
¿Cómo consigo un presupuesto para mecanizado CNC de plástico??
Envíanos tu archivo CAD (Se prefieren STEP o IGES), La calificación de material requerida, Tolerancias de clave, Acabado superficial, y cantidad. We'll respond within 12 hours with a detailed quote. También puedes explorar nuestroPágina de servicio de mecanizado CNC o visita nuestroPágina de contacto para enviar tu consulta directamente.
Conclusión
Este proyecto es un buen ejemplo de lo que implica realmente el servicio de mecanizado CNC para piezas de plástico a nivel técnico. No se trata solo de programar una trayectoria de herramienta y pulsar start. Requiere recocido de materiales, Gestión térmica, Planificación de secuencias, and in-process measurement to hit ±0.03mm on a complex geometry.
Nuestro equipo resolvió dos problemas reales, Ambos se encontraron lo suficientemente pronto como para evitar un solo rechazo por parte de un cliente. We delivered 200 PEEK housings, 11 days out of a 12-day window, Sin ninguna pieza rechazada en la inspección entrante.
Si estás trabajando en un proyecto de piezas de plástico que requiere tolerancias muy estrictas, Materiales de grado ingeniero, o entrega rápida, Nos gustaría ver tus dibujos. Explora nuestroEstudios de caso de mecanizado CNC para ver más ejemplos de proyectos, ocontacta con GD Prototipado for a quote within 12 hours.
