






Servicio de mecanizado CNC para piezas de acero inoxidable: How We Held ±0.02 mm sobre 150 soportes estructurales para un sistema europeo de control de fluidos
Un fabricante europeo de equipos industriales necesitaba 150 soportes de control de fluido de acero inoxidable 316L mecanizados a ±0.0Tolerancia de 2 mm con Ra 0,8 μm de acabado superficial en 12 días. Usamos fresado CNC de 5 ejes en una DMG Mori DMU 50 con herramientas de carburo recubiertas de TiAlN. Las 150 piezas pasaron la inspección CMM. Entrega puntual: 100%.
Introducción
El cliente nos envió un dibujo que hizo que nuestros ingenieros se detuvieran para mirar de nuevo.
Era un soporte estructural de acero inoxidable de 316L para un colector de control de fluidos a alta presión. La pieza tenía una sección de pared de 1,8 mm de finura, un canal interno profundo a 38 mm de profundidad, y una tolerancia bilateral de ±0.02 mm en el tubo de acoplamiento. La cantidad era de 150 unidades. El plazo era de 12 días laborables.
Este es el tipo de servicio de mecanizado CNC para piezas de acero inoxidable que diferencia a un proveedor fiable de un taller genérico. El 316L de acero inoxidable se endurece rápidamente. Un paso en falso y has desechado una parte que tardó 47 minutos en deshacerse. Hemos gestionado proyectos así antes, Y este artículo documenta exactamente lo que hicimos, lo que falló en el primer intento, y cómo entregamos cada pieza a nivel especulativo.
Resumen del proyecto
El cliente era un fabricante alemán de equipos industriales de tamaño medio que producía sistemas de control de fluidos para el sector farmacéutico. Su producto final opera bajo una presión de 120 bar y debe superar auditorías de cumplimiento de la FDA en las instalaciones, que exige desviación dimensional cero en las interfaces de acoplamiento.
Necesitaban un lote de 150 soportes de acero inoxidable para reemplazar una versión fundida que mostraba defectos de porosidad en control de calidad. El reparto quedó descartado. El nuevo diseño requería una pieza mecanizada con canales internos limpios, un tubo estrecho, y un acabado superficial resistente a la corrosión que podía soportar CIP normal (limpieza en el lugar) Ciclos de lavado químico.
Nos dieron archivos STEP 3D, un dibujo en 2D con GD&T llamados, y una ventana de anticipación de 12 días. El proyecto se lanzó a la mañana siguiente.
Especificaciones técnicas
| Parámetro | Valor |
|---|---|
| Material | Acero inoxidable 316L |
| Nombre de la parte | Soporte de control de fluidos |
| Dimensiones | 142mm x 88mm x 56mm |
| Grosor de la pared (min) | 1,8 mm |
| Tolerancia | ±0.02mm (Diámetro), ±0.05mm (General) |
| Acabado superficial | Ra 0.8 µm (Caras de apareamiento), Ra 1,6 μm (General) |
| Profundidad interna del canal | 38mm |
| Cantidad | 150 unidades |
| Tiempo de espera | 12 días laborables |
| Máquinas utilizadas | DMG Mori DMU 50 (5 ejes), Haas ST-10 (torneado) |
| Proceso | Fresado CNC de 5 ejes, Torneado CNC, Desbarbado, Electropulido |
| Inspección | CMM (Zeiss Contura), Perfilómetro de superficie |
Proceso de mecanizado
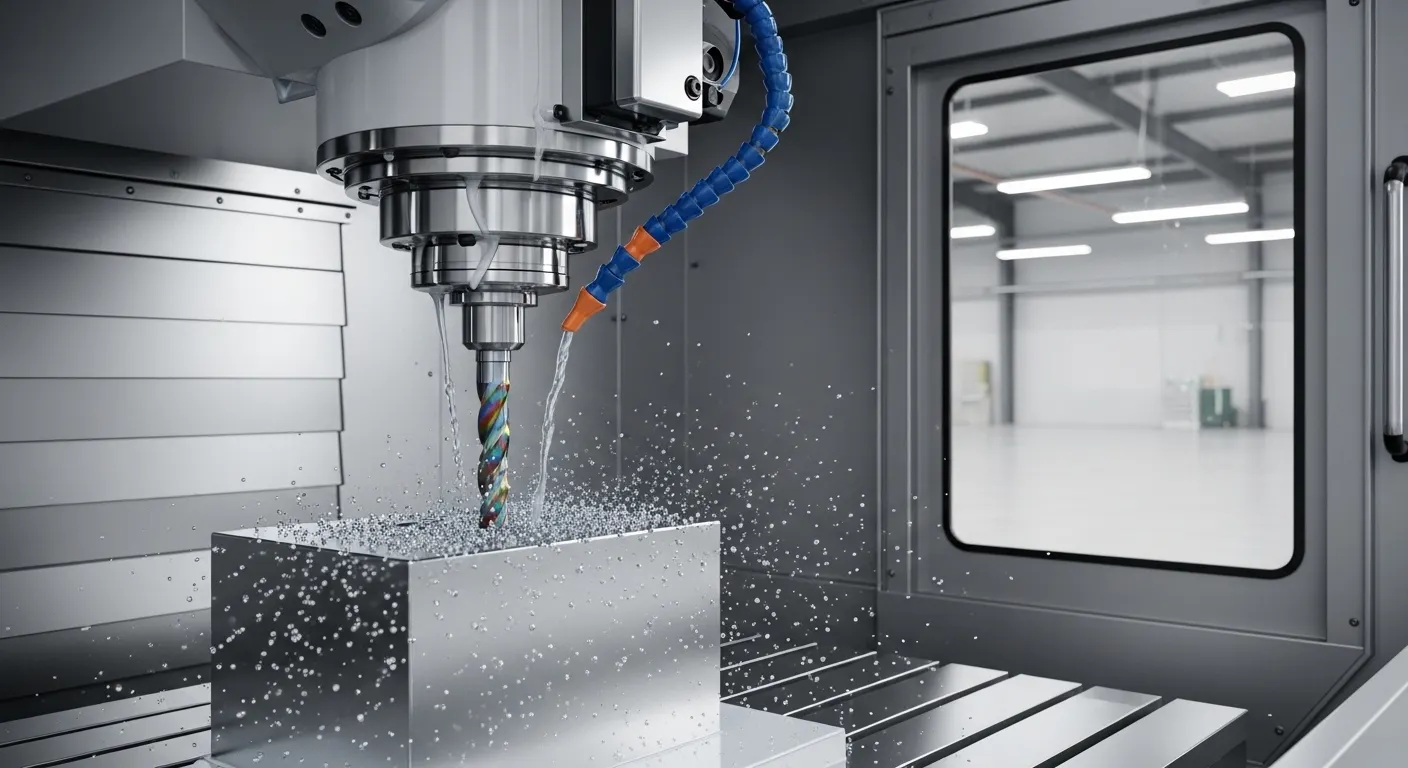
Dividimos el trabajo en cinco fases claras. Cada etapa tenía un punto de control definido antes de que comenzara la siguiente.
Etapa 1: Programación CAM
Nuestro ingeniero de CAM programó la pieza en Mastercam X9. Primero realizamos una simulación completa de eliminación de material para detectar posibles colisiones en la trayectoria de la herramienta en la zona del canal profundo. La simulación señaló un problema de espacio libre a la profundidad de 38 mm, Así que añadimos una fresa de carburo de alcance extendido personalizada a la biblioteca de herramientas antes de cortar una sola astilla.
Etapa 2: Configuración de Trabajo
Diseñamos una lámpara de mandíbula blanda a medida para sujetar el lingüe 316L del DMG Mori DMU 50. El accesorio utilizaba sujeción de contacto de cuatro puntos para evitar deformar la sección delgada de la pared durante el desbaste. La sujeción correcta del trabajo era fundamental aquí porque el 316L tiene baja conductividad térmica. Si la pieza no puede disipar bien el calor, Se endurece el trabajo y las tolerancias se desvanecen.
Etapa 3: Rugado
Usamos una fresa de carburo recubierta con TiAlN de 10 mm y 4 flautas que funcionaba a 2,800 RPM con una velocidad de alimentación de 380 mm/min. Mantuvimos la profundidad axial del corte a 1,5 mm en el desbaste para evitar desencadenar el endurecimiento por trabajo. La inundación del refrigerante se mantuvo a presión máxima durante todo el tiempo. Dejamos material de 0,3 mm en todas las superficies para el acabado.
Etapa 4: Acabado
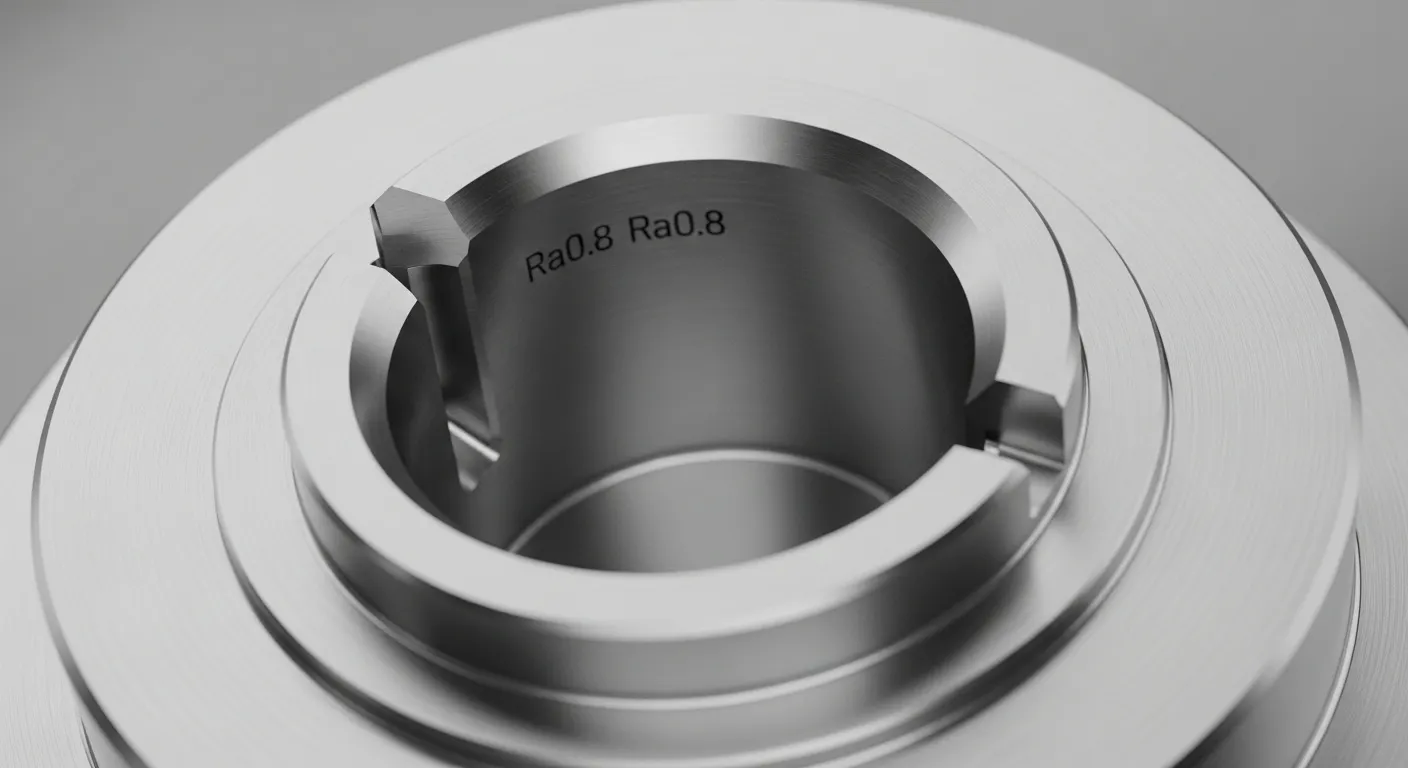
El paso de acabado utilizaba una fresa de punta esférica de carburo de 6 mm y 3 flautas en 4,200 RPM. Bajamos la velocidad de avance a 180 mm/min para el diámetro y el canal interno. El paso por encima de las superficies de acoplamiento se estableció en 0.08 mm para lograr el acabado Ra 0,8 μm sin rectificado adicional.
Etapa 5: Electropulido
Después del mecanizado y el desbarbado, Las 150 piezas pasaron por un ciclo de electropulido de 12 minutos. Esto eliminó las micromuelas dentro de los canales internos y mejoró la resistencia a la corrosión de la superficie del 316L, que era un requisito directo del equipo de cumplimiento farmacéutico del cliente.
Desafíos y soluciones
Desafío 1: Deformación de pared delgada a 1,8 mm
En el primer lote de prueba de tres partes, Vimos un 0.0Arco de 6 mm en la pared de 1,8 mm tras el desbaste. La pared se desviaba bajo la presión cortante, Empujándolo fuera de la tolerancia. Este fue el intento fallido.
Arreglar: Añadimos un bloque de soporte mecanizado a medida dentro del bolsillo durante la fase de desbaste. Era un simple inserto de aluminio sacrificado que reforzaba la pared delgada desde el interior. También redujimos la profundidad radial de corte de 4 mm a 2 mm y bajamos la velocidad de avance a 280 mm/min en los pases de pared fina. Después de estos cambios, El arco de pared medía 0.008 mm en las tres piezas de prueba de repetición. Hemos fijado esos parámetros para el lote completo.
Desafío 2: Deriva de tolerancia en el agujero de apareamiento
El ±0.0Una tolerancia de diámetro de 2 mm requería una estabilidad térmica constante. En nuestra primera etapa de 20 episodios, Las partes 17-20 mostraban diámetros de diámetro de la perforación 0.025 mm por encima del límite superior. El eje de la máquina se había expandido térmicamente tras 6 horas de funcionamiento continuo.
Arreglar: Implementamos un protocolo de calentamiento de husillo de 15 minutos antes de cada inicio de turno y añadimos una comprobación de compensación del eje a mitad de lote cada intervalo de 25 partes. También usamos un medidor de diámetro para comprobar puntualmente cada décima pieza durante la producción. Después de la solución, las 130 partes restantes medidas dentro de ±0.016 mm en el ánima, Muy dentro del ±0.0Llamada de 2 mm.
Desafío 3: Alcance de la herramienta de canal profundo
El canal interno de 38 mm de profundidad necesitaba un cortador de pequeño diámetro para alcanzar el radio del suelo. Las herramientas estándar con un alcance de 3xD causaban vibraciones de vibración a profundidad, que dejaban marcas visibles de herramientas.
Arreglar: Cambiamos a una fresa de extremo de alcance extendido de 6 mm de diámetro con una longitud de flauta de 42 mm y aplicamos una tasa de avance reducida de 120 mm/min a profundidad. También programamos una trayectoria de entrada helicoidal para reducir el impacto inicial de corte. El murmullo desapareció por completo, y la superficie del canal medía Ra 1,4 μm de forma consistente.
Control de calidad
Cada pieza pasaba por un proceso de inspección de tres niveles antes de ser empaquetada.
Nivel 1: Medición en proceso
Comprobamos el diámetro del diámetro cada 10 partes usando un calibrador calibrado de Mitutoyo. ¿Alguna lectura fuera de ±0.018 mm activó un parado de máquina y revisión de parámetros.
Nivel 2: Inspección CMM
Una muestra del 10% (15 partes) de cada lote de producción pasó a nuestro Zeiss Contura CMM. Medimos 14 dimensiones críticas por pieza, incluyendo el diámetro del diámetro, planitud de las caras de apareamiento, Posición del suelo del canal, y la perpendicularidad de los orificios de montaje. Las 15 piezas muestreadas en cada lote pasaron en la primera medición.
Nivel 3: Perfilometría de superficies
Utilizamos un perfilómetro de superficie Mitutoyo SJ-410 en las caras de acoplamiento Ra 0,8 μm. Cada lote tenía tres piezas comprobadas al azar. Todas las lecturas se situaron entre Ra 0,62 μm y Ra 0,79 μm.
Las 150 piezas se enviaron con un informe de dimensiones completas y certificado de material (EN 10204 3.1) según lo requiera el cliente.
SeguimosISO 9001:2015 Principios de gestión de la calidad en todas las etapas de producción e inspección.
Resultados
- Tiempo de entrega: 11 días laborables (1 día antes del plazo de 12 días)
- Rendimiento en la primera pasada: 148 de las 150 piezas aprobaron la CMM en la primera medición (98.7%)
- Tasa de reestructuración: 2 piezas requirieron un pequeño acabado de diámetro (1.3%), Ambos aprobaron en la segunda comprobación
- Tasa de desguace: 0%
- Tasa de aprobación del acabado superficial: 100% en todas las comprobaciones de perfilometría
- Comentarios de los clientes: Los soportes se colocaban directamente en el conjunto del colector sin necesidad de ningún retrabajo in situ, que fue la principal métrica de éxito del proyecto
- Orden de seguimiento: El cliente realizó un pedido repetido de 300 unidades en un plazo de 18 días desde la entrega
Por qué el mecanizado CNC fue la elección correcta
El cliente había utilizado fundición de inversión para la versión anterior de este bracket. Las piezas fundidas tenían porosidad interna, lo que creó microfugas bajo una presión de 120 bar. El elenco tampoco aguantó el ±0.0Tolerancia de diámetro de 2 mm sin un paso secundario de mecanizado, Añadir coste y tiempo.
Impresión 3D en 316L (DMLS) fue evaluado pero descartado por dos razones: la geometría interna del canal requirió un acabado EDM post-proceso para cumplir con el requisito de Ra 0,8 μm, y el coste por pieza era 2,4 veces superior al del mecanizado CNC a esta cantidad.
El mecanizado CNC a partir de una sólida barra de 316L ofreció tres cosas que ni la fundición ni la impresión 3D podían igualar simultáneamente: Porosidad cero, Consecución directa de tolerancias sin operaciones secundarias, y un precio unitario rentable con un volumen de 150 piezas.
Puedes ver cómo gestionamos proyectos similares en nuestroPágina de estudios de caso de mecanizado CNC, lo que incluye trabajos entre metales, plásticos, y geometrías complejas. NuestroServicios de mecanizado CNC cubre de 3 ejes hasta fresado completo de 5 ejes con ±0.0Tolerancia estándar de 5 mm y capacidad superficial Ra 0,2 μm.
Para trabajos de acero inoxidable con tolerancias estrictas específicamente, El fresado CNC de 5 ejes es casi siempre el mejor camino cuando las tolerancias son más ajustadas que ±0.05 mm o cuando la pieza tiene características internas que una máquina de 3 ejes no puede alcanzar limpiamente.
Preguntas más frecuentes
Usamos la 303 con maquinaria habitual, 304, 316, y 316L. Para aplicaciones médicas y farmacéuticas, El 316L es la opción más común debido a su bajo contenido de carbono, lo que reduce el riesgo de sensibilización durante la soldadura y la exposición a productos químicos. También podemos trabajar con pH 17-4, 440C, y grados dúplex a solicitud.
Nuestro servicio estándar de mecanizado CNC para piezas de acero inoxidable tiene una capacidad de ±0.05mm. Para rasgos críticos como los agujeros o las caras de apareamiento, Podemos lograr ±0.01 mm con soporte dedicado y calibración en proceso, Como hicimos en el proyecto del soporte de control de fluidos mencionado anteriormente.
Utilizamos herramientas de carburo recubiertas con TiAlN afiladas, mantén las profundidades de corte ligeras (Axial de 1,5 mm en desbaste), Mantener la presión total de inundación del refrigerante, y evitar que el cortador se incruste en el corte. Vivir aunque sea una fracción de segundo en 316L provoca un endurecimiento por trabajo y mata la vida útil de tu herramienta rápidamente.
Ofrecemos productos tal como mecanizados (Ra 1,6-3,2 μm), acabado de precisión (Ra 0.8 µm), Electropulido, pasivación (por ASTM A967), Granallado de cuentas de vidrio, y pulido de espejos. El electropulido es el más popular para aplicaciones farmacéuticas y alimentarias porque también mejora la resistencia a la corrosión del material base 316L.
No hay un mínimo. Ejecutamos prototipos individuales y lotes de 1,000 Utilizando las mismas máquinas y el mismo proceso de inspección. Para prototipos, Los plazos de entrega comienzan en 3 días laborables. Para producciones como el proyecto de 150 partes mencionado anteriormente, Normalmente entregamos en 10-15 días laborables, dependiendo de la complejidad.
Conclusión
Este proyecto mostró exactamente cómo es en la práctica un servicio fiable de mecanizado CNC para piezas de acero inoxidable: tolerancias estrictas mantenidas a lo largo de una tirada completa de 150 partes, Un problema de deformación de pared fina se detectó y solucionó antes de que llegara al lote completo, y entrega puntual con un informe dimensional completo.
Si trabajas con piezas de acero inoxidable con tolerancias muy ajustadas, Características internas complejas, o requisitos de cumplimiento farmacéutico/industrial, Queremos ver tus dibujos.
Contacta con GD Prototyping para obtener un presupuesto gratuito. Sube tu archivo STEP y el dibujo 2D, y nuestros ingenieros revisarán tu proyecto y responderán en un plazo de 12 horas con un plan detallado de mecanizado y precio.
Explora más de nuestro trabajo:
- Estudios de caso de mecanizado CNC — proyectos reales en metales y plásticos
- Visión general de los servicios de mecanizado CNC — capacidades, Tolerancias, y materiales
