






Fabricación de piezas de plástico médico personalizadas: Cómo seleccionar polímeros de grado médico
La selección de polímeros en la fabricación de piezas médicas de plástico personalizado no es simplemente una cuestión de PC, PP, ATISBAR, o de otra familia material familiar. Dos resinas con el mismo nombre de polímero pueden usar aditivos diferentes, Tintes, rellenos, Ayudas al procesamiento, o sistemas de estabilización.
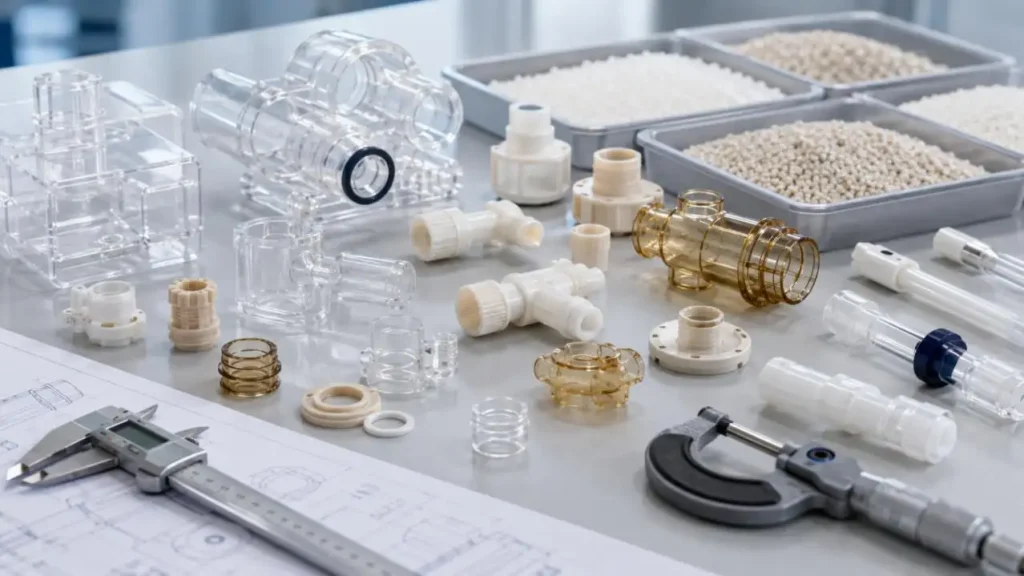
Un material puede rendir bien durante las pruebas iniciales de montaje pero decolorarse, Volverse frágil, urdimbre, o perder precisión dimensional tras el vapor, Radiación, Limpieza química, o esterilización repetida. Por esta razón, La selección de polímeros médicos debe combinar el riesgo regulatorio, Rendimiento funcional, Comportamiento de fabricación, Compatibilidad con la esterilización, y documentación.
La selección de un polímero para la fabricación personalizada de piezas de plástico médico comienza con las condiciones de contacto corporal del dispositivo y el método de esterilización. Los ingenieros deberían entonces comparar la resistencia mecánica, Resistencia química, Estabilidad dimensional, Comportamiento de procesamiento, Trazabilidad, y documentación de biocompatibilidad específica por grado antes de validar el componente final fabricado y esterilizado.
Qué Es "Polímero de grado médico"?
"Grado médico" no significa automáticamente "Aprobado por la FDA." Las autoridades reguladoras evalúan el dispositivo médico terminado según su uso previsto, Categoría de contacto con el paciente, Historia de procesamiento, limpieza, ensamblaje, Embalaje, y esterilización.
Una revisión responsable de material debe abarcar cuatro niveles:
| Nivel de reseña | Información para confirmar |
| Familia de polímeros | PC, PP, PPSU, PEI, ATISBAR, POM, PAPÁ, TPE, o TPU |
| Grado exacto de resina | Fabricante, Número de curso, Color, relleno, y refuerzo |
| Documentación del proveedor | TDS, SDS, CoC, Datos ISO 10993, Datos USP Clase VI, y política de control del cambio |
| Validación del dispositivo final | Pieza mecanizada o moldeada tras la limpieza, ensamblaje, Embalaje, y esterilización |
Una resina de grado sanitario puede contar con datos de evaluación biológica que lo respalden, pero esto no establece automáticamente la seguridad biológica del dispositivo final. ISO 10993-1:2025 sigue situando la evaluación biológica dentro del proceso más amplio de gestión de riesgos de dispositivos médicos.
Paso 1: Defina la aplicación médica
Antes de seleccionar un polímero para la fabricación de piezas de plástico médico personalizadas, Los ingenieros deben definir cómo se utilizará el componente.
Algunas preguntas de interés son:
• ¿Está esta parte en contacto directo o indirecto con el paciente?
• ¿Esta parte entrará en contacto con la piel?, Mucosa, Sangre, Tejidos, Fluidos, Drogas, o otras vías potenciales?
• Es el transitorio de contacto esperado, A corto plazo, a largo plazo o permanente?
• ¿La pieza es desechable o reutilizable?
• ¿Cuántos ciclos de limpieza y esterilización se espera que dure esta parte?
Los requisitos funcionales también deben convertirse en valores de ingeniería medibles.
| Requisito | Datos a especificar |
| Rendimiento mecánico | Impacto, doblamiento, Fatiga, par motor, y ciclos de ajuste de presión |
| Temperatura | Funcionamiento, limpieza, almacenamiento, y temperaturas de esterilización |
| Exposición química | Alcohol, Desinfectantes, Lípidos, Medicación, y detergentes |
| Rendimiento óptico | Transparencia, Estabilidad de color, y visibilidad fluida |
| Control dimensional | Agujeros, ranuras de sellado, Hilos, Encaja, y GD&T |
| Volumen de producción | Prototipo, lote de validación, Bajo volumen, o producción en masa |
Paso 2: Comparar familias de polímeros médicos
Ningún polímero es adecuado para todos los componentes médicos.
| Polímero | Principales ventajas | Limitaciones importantes | Procesos típicos |
| PC de grado médico | Transparente resistente a impactos, Estable dimensionalmente | Es necesario evaluar el amarilleo y las grietas causadas por el estrés y la radiación | Mecanizado CNC, Moldeo por inyección |
| PP de grado médico | Rentable, baja densidad, Resistente químicamente | Menor rigidez, Menos estable en dimensión | Moldeo por inyección |
| POM | Muy baja fricción y resistente al desgaste, preciso | Es necesario evaluar la idoneidad para el grado y la esterilización | Mecanizado CNC, Moldeo por inyección |
| PA/Nailon | Difícil, fuerte, y resistente al desgaste | Las dimensiones pueden cambiar debido a la absorción de humedad | CNC, SLS, MJF, moldura |
| PPSU | Vapor repetido y alta resistencia a impactos | Caro, Costes tanto de materiales como de procesamiento | Mecanizado CNC, Moldeo por inyección |
| PEI | Dimensiones estables a altas temperaturas. | Coloración ámbar, Menor compatibilidad | Mecanizado CNC, Moldeo por inyección |
| ATISBAR | Fuerza muy alta, Resistente al calor y a productos químicos | Muy caro, en muchos casos sobreespecificado | Mecanizado CNC, Moldeo por inyección |
| TPE/TPU médica | Sobremoldeo aplicable flexible, suave al tacto | El conjunto de compresión y los extractables necesitan evaluación | Moldeo por inyección, Sobremoldeado |
Policarbonato para componentes transparentes
Algunos policarbonatos de grado sanitario pueden sufrir óxido de etileno (EtO) y esterilización con vapor a 121°C. Se pueden usar una tasa de volumen de fusión de 19 cm³/10 min y una contracción del 0,5–0,7% para componentes de pared fina.
Los diseñadores deben evaluar los contactos de los productos químicos, Tensiones incrustadas, radiación y/o cambios de color inducidos por haces E, cargas mecánicas severas, Bordes afilados, y transparencia óptica del material durante un periodo prolongado.
PPSU y PEI para dispositivos reutilizables
Los datos de PPSU indican que debería permitir fácilmente su uso repetido en aplicaciones médicas con un ciclo de vapor de 134°C durante 18 minutos. También debería permitir 100 ciclos de esterilización con óxido de etileno, 200 ciclos de peróxido de hidrógeno vaporizado, y una exposición gamma de 40 kGy.
PEI tiene una temperatura de transición vítrea de alrededor de 217 °C y una excelente estabilidad dimensional a altas temperaturas. PEI suele ser más rígido, mientras que la PPSU es preferible cuando la esterilización repetida con vapor se combina con la necesidad de tenacidad al impacto.
Estos valores de proveedores son datos de referencia. Los componentes reales deben ser probados tras el procesamiento, limpieza, ensamblaje, y esterilización.
PEEK para aplicaciones exigentes
El PEEK sin rellenar suele tener una densidad cercana a 1,30 g/cm³, un punto de fusión alrededor de 343°C, una temperatura de transición vítrea de aproximadamente 143–150°C, un módulo de tracción cercano a 4,000 Mpa, y resistencia al límite elástico alrededor de 98 MPa.
Estas propiedades soportan cargas elevadas, Alta temperatura, y partes químicamente exigentes. Sin embargo, PEEK no debería ser la opción predeterminada para carcasas ordinarias o componentes desechables de baja carga.
Paso 3: Comparar el polímero con la esterilización
La compatibilidad con la esterilización es fundamental en la fabricación de piezas de plástico médico personalizado.
| Método | Principal preocupación material |
| EtO | Absorción residual, Tiempo de aireación, y la interacción con el empaquetado |
| Vapor | Hidrólisis, Alabeo, Grietas, y el cambio dimensional |
| Gamma | Amarillamiento, Fragilidad, y pérdida de resistencia al impacto |
| Haz en E | Distribución de la dosis, Cambio de color, y degradación mecánica |
| VHP | Oxidación, Cambio de superficie, y fisuramiento por tensión |
La pregunta correcta no es simplemente si un polímero "puede ser esterilizado." Los ingenieros deben definir la temperatura, Dosis, Tiempo de exposición, Recuento cíclico, y la actuación que debe permanecer tras el tratamiento.
Paso 4: Consideremos el proceso de fabricación
En la fabricación de piezas de plástico médico personalizadas, El rendimiento del material está influido por el mecanizado, moldura, Secado, Historia térmica, Aditivos, acabado, y esterilización.
El mecanizado CNC puede crear prototipos para pruebas y también puede crear características como ranuras o roscas de sellado. Las dimensiones en los plásticos de PC pueden cambiar si no se controlan el calor y la presión durante el mecanizado.
GD Prototiping puede realizar mecanizado de tres y cinco ejes en muchos plásticos de ingeniería. Su mecanizado CNC puede crear piezas con tolerancias de ±0.05 mm y un acabado superficial de Ra 0,2 μm dependiendo del material y la geometría.
En moldeo por inyección, Un diseño estable es cuando una pieza puede fabricarse en miles y el diseño puede considerarse definitivo. Los ingenieros deberán considerar muchos factores para controlar la parte final, Condiciones de moldeo similares, El diseño de la puerta, El empaquetado del molde, y el control de la tasa de enfriamiento.
Para muchas técnicas, como la fundición al vacío y SLA, SLS, y MJF, Las limitaciones y dependencia de plásticos de grado prototipo deben considerarse antes de usarlos para el montaje y la validación del diseño.
Paso 5: Confirmar la documentación y la trazabilidad
Una RFQ debe describir el producto final en detalle respecto a:
• La calidad de la resina y el fabricante
• Refuerzos y aditivos
• Biocompatibilidad y esterilización con la temperatura y el tiempo de exposición
• Mediciones críticas con los medios de inspección
• Requisitos de acabado superficial y claridad óptica
• Cantidad de prototipos y unidades de producción
• CoC con un informe de trazabilidad y material
Los errores comunes de RFQ solo deben mencionarse "PC" o "ATISBAR," Creo que los informes de prueba de los proveedores significan que los dispositivos están aprobados, Olvida considerar la esterilización severa y repetida, y tienen una gran diferencia de tolerancias para los prototipos y productos finales, ignorando los cambios en las dimensiones debido a diferencias térmicas y al diseño del molde.
Cómo el prototipado de GD apoya la validación de polímeros
Soporte para prototipado de GD Fabricación de piezas de plástico médico personalizadas mediante mecanizado CNC, Impresión 3D, Colada al vacío, Moldeo por inyección, Análisis de DFM, y producción de bajo volumen.
Sus capacidades permiten a los equipos de ingeniería comparar materiales y procesos de producción antes de comprometerse con herramientas duras. Soporte de proyectos individualizados, un tiempo de respuesta objetivo en 12 horas, un taller mecánico interno, y la programación de producción 24/7 puede apoyar proyectos desde un prototipo único hasta la producción piloto.
GD Prototipado no sustituye las responsabilidades regulatorias o de seguridad biológica del fabricante de dispositivos médicos. En lugar de, Puede fabricar piezas según el grado de resina especificado, Dibujado, Plan de validación, Requisitos de inspección, y necesidades de trazabilidad.
Palabras finales
La fabricación exitosa de piezas de plástico médico personalizado requiere el grado resina, Método de esterilización, Proceso de fabricación, Requisitos dimensionales, y la estrategia de validación que se seleccionará conjuntamente.
Comparte tus dibujos, Aplicación prevista, Grado polimérico objetivo, Método de esterilización, Tolerancias críticas, y cantidad requerida con prototipado GD. Su equipo de ingeniería puede revisar la fabricabilidad, Comparar prototipos y procesos de producción adecuados, y ayudar a establecer un camino práctico hacia la validación de bajo volumen y la fabricación a mayor escala.
Preguntas frecuentes
Q1. ¿Qué plásticos de ingeniería ofrece GD Prototiping para uso médico??
GD Prototiping trabaja con varios plásticos de ingeniería, incluyendo PC, PP, POM, PA6/PA66, PTFE, ATISBAR, PPS, PEI, PVDF, HDPE, UHMWPE, y polímeros reforzados con fibra de vidrio. Al realizar un pedido, Los clientes deben describir completamente el material especificando el fabricante de la resina, Grado, Color, relleno, y toda la documentación necesaria asociada.
P2. ¿Ofrece GD Prototiping fabricación personalizada de piezas de plástico médico??
Absolutamente. GD Prototiping ofrece la fabricación personalizada de piezas de plástico médico mediante mecanizado CNC, Moldeo por inyección, Impresión 3D, y fundición al vacío. Cada una de estas técnicas puede utilizarse para la verificación de diseño, Prototipos funcionales, y producción de validación de bajo volumen. Adicionalmente, Estas técnicas pueden utilizarse en las etapas posteriores de la producción según los materiales seleccionados y los requisitos del proyecto.
P3. ¿La prototipado de diabetes glástica sugiere un polímero de grado médico?
GD Prototiping puede proporcionar retroalimentación sobre los requisitos de fabricabilidad en función de la geometría de la pieza, Condiciones de funcionamiento, Exposición a esterilización y productos químicos, Niveles de tolerancia, y la cantidad a producir. Sin embargo, La selección final y la cualificación del polímero de grado médico corresponde al fabricante del dispositivo médico.
P4. Qué debería incluirse en una RFQ para piezas de plástico médico?
Una RFQ debe incluir planos 2D y archivos CAD 3D, resina, Cantidad, Tolerancias críticas, Acabado superficial, Método de esterilización, Tipo de exposición a productos químicos, Requisitos de inspección y pruebas, y cualquier documento requerido relacionado con el material. Si procede, la RFQ también debería incluir condiciones de contacto corporal y el número de ciclos de uso esperados.
P5. ¿Cuáles son las tolerancias CNC para piezas de plástico médico en GD Prototipado??
Para condiciones adecuadas, GD Prototiping menciona capacidades definibles de mecanizado CNC hasta ±0.05 mm y rugosidad superficial de Ra 0,2 μm. Las tolerancias reales de mecanizado CNC para piezas de plástico médico se ven afectadas por la elección del polímero, Geometría de las piezas, Grosor de la pared, La posición de las características, Absorción de humedad, y expansión térmica. También es relevante considerar la técnica de metrología al determinar las tolerancias de mecanizado CNC.
