






Mecanizado CNC para equipos industriales: How We Held ±0.02mm on a 304-Part Hydraulic Valve Body Run
A European industrial automation OEM needed 304 hydraulic valve bodies in Aluminum 6061-T6, with tolerance held to ±0.02mm and surface finish at Ra 0.8 μm. Using 5-axis CNC machining on a DMG Mori DMU 65 monoBLOCK, our team at GD Prototyping delivered all 304 parts in 12 days. First-pass yield hit 99.3%. El cliente redujo su tiempo de inactividad en el montaje en un 31%.
Introducción
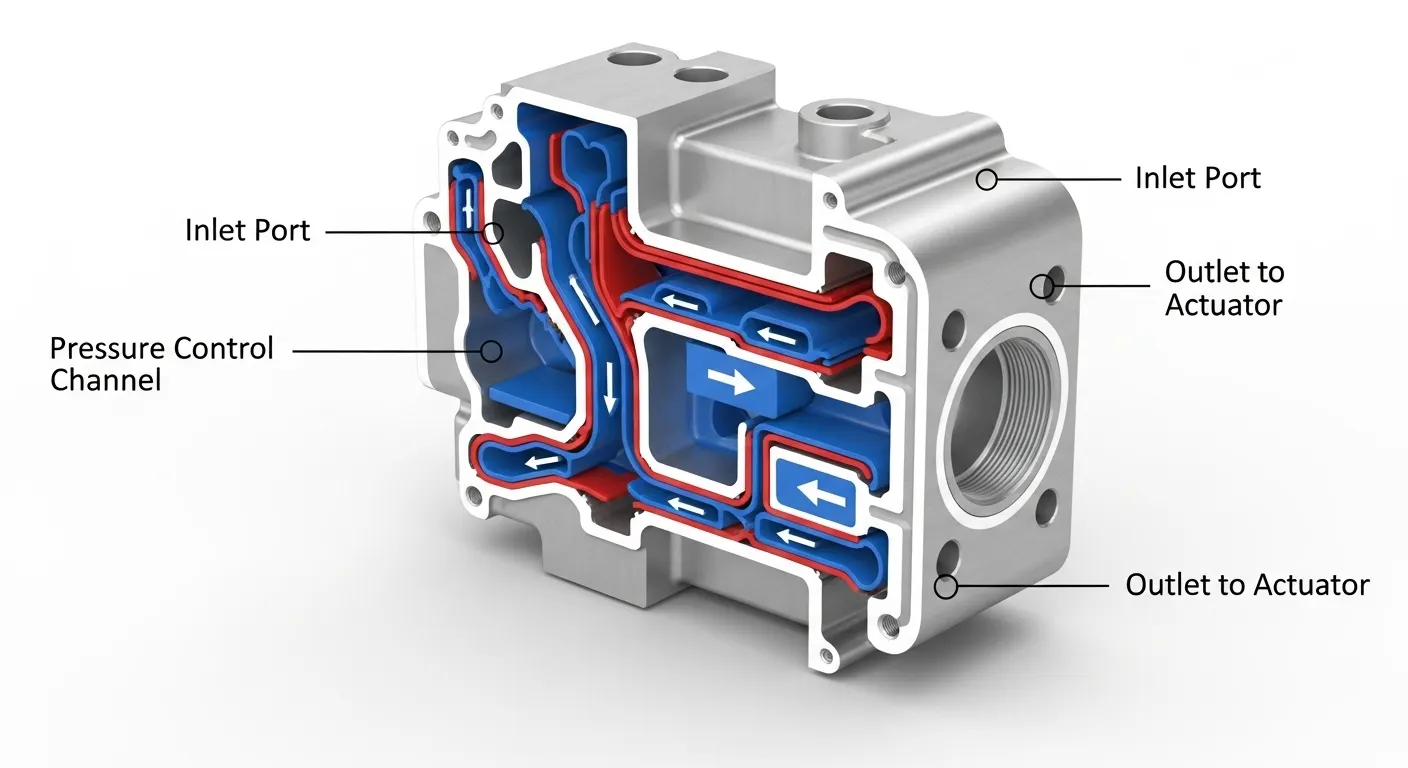
Un cuerpo de válvulas hidráulico con 18 canales de flujo interno, cavidades profundas, Y paredes tan finas como 1,4 mm no perdonan los errores. Cuando un proveedor europeo de automatización industrial nos presentó este desafío, Su proveedor anterior de mecanizado ya había fallado dos veces. Las piezas se deformaban. Las tolerancias se estaban deslizando. Y su línea de producción estaba parada esperando buenos componentes.
Este es un problema real que vemos a menudo en el mecanizado CNC de equipos industriales. Geometría compleja, Tolerancias estrictas, y la presión temporal se combinan para exponer todas las debilidades en un proceso de mecanizado. Aceptamos el trabajo, Lo pasamos por nuestro flujo de trabajo de 5 ejes, Y lo hizo bien. Así es como.
Resumen del proyecto
Nuestro cliente era un fabricante de equipos industriales de tamaño medio con sede en Alemania. Fabrican sistemas de actuación hidráulica utilizados en equipos de automatización pesada, Líneas de prensa de fábrica, y celdas de ensamblaje robóticas. El cuerpo hidráulico de válvulas es una parte central de sus válvulas de control proporcional, que gestionan caudales de hasta 180 litros por minuto bajo cargas de presión continua.
La pieza se había adquirido previamente a un proveedor regional, Pero ese proveedor no podía mantener las tolerancias internas requeridas. Tras dos lotes rechazados, que sumaban casi 600 piezas desguazadas, el fabricante vino a nosotros por recomendación. Su equipo de ingeniería necesitaba 304 piezas de producción con un plazo máximo de entrega de 14 días.
Especificaciones técnicas
| Parámetro | Detalle |
|---|---|
| Material | Aluminio 6061-T6 |
| Nombre de la parte | Cuerpo de válvulas hidráulico |
| Dimensiones | 142 mm x 88 mm x 64 mm |
| Canales de flujo interno | 18 canales, De 6 mm a 14 mm de diámetro |
| Grosor de la pared (min) | 1,4 mm |
| Tolerancia | ±0.02 mm en los agujeros críticos |
| Acabado superficial | Ra 0,8 μm (Canales internos), Ra 1,6 μm (Caras externas) |
| Cantidad | 304 piezas |
| Tiempo de espera | 12 días |
| Proceso primario | Fresado CNC de 5 ejes Taladrado CNC |
| Proceso secundario | Anodización (Tipo II, claro) |
| Máquinas utilizadas | DMG Mori DMU 65 monoBLOCK, Haas VF-4SS |
Proceso de mecanizado
Aquí tienes el proceso paso a paso que utilizamos desde la programación CAM hasta la inspección final:
Paso 1: Programación CAM y simulación de trayectorias de herramientas
Nuestro ingeniero de CAM programó la pieza en Mastercam 2025, utilizando una trayectoria de herramienta simultánea de 5 ejes para todas las intersecciones internas del canal. Primero realizamos una simulación completa en software para detectar riesgos de colisión con herramientas. Se realizaron tres revisiones de trayectoria de herramienta antes de tocar el aluminio.
Paso 2: Rugado
Primero desbastamos el perfil del bloque externo en una Haas VF-4SS usando una fresa de carburo macizo de 16 mm de 4 ranuras. La profundidad de corte se mantuvo en 1,5 mm por pasada para minimizar la acumulación de calor. El 6061-T6 de aluminio soporta mejor el calor que la mayoría de las aleaciones, Pero la deriva térmica a este grosor de pared sigue siendo importante.
Paso 3: Fresado de acabado de 5 ejes
El DMG Mori DMU 65 monoBLOCK ejecutaba el programa simultáneo completo de 5 ejes para el acabado interno del canal. Usamos herramientas de punta esférica de carburo de 6 mm y 8 mm con un 0.0Paso a paso de 5 mm. La velocidad del husillo se fijó en 14,000 RPM con una tasa de alimentación de 1,200 mm/min.
Paso 4: Perforación CNC
Las 18 intersecciones internas del canal fueron perforadas hasta el diámetro final usando una cabeza de perforación fina. Este paso es donde sostenemos el ±0.0tolerancia de 2 mm en los asientos críticos del diámetro que controlan el rendimiento del sellado de válvulas.
Paso 5: Desbarbado y preinspección
Cada pieza se desbarbaba manualmente en las intersecciones transversales usando una herramienta de desbarbado de carburo, Luego se limpiaba por ultrasonidos en un baño de limpieza a base de agua antes de pasar a control de calidad.
Step 6: Anodización
Las piezas pasaron a nuestro socio de tratamiento superficial para anodización tipo II según las normas MIL-A-8625. La capa de anodización se especificó entre 5 y 10 μm para preservar las dimensiones del tubo sin fluencia dimensional.
Paso 7: Inspección final y envío
La inspección de la CMM en un Zeiss Contura G2 cubrió el 100% de las dimensiones críticas de las primeras 30 piezas, Luego se confirmó la estabilidad del proceso 1 de cada 10.
Desafíos y soluciones
Desafío 1: Deformación de pared delgada durante el fresado de acabado
Las paredes de 1,4 mm entre los canales internos se desviaban durante el paso de acabado. En nuestro primer intento usamos un programa estándar de 5 ejes con una herramienta de cañón esférico de 10 mm. Tras cortar tres piezas de prueba, La CMM mostró que las paredes se deformaban hasta en 0.06 mm bajo presión de corte. Eso es 3 veces la tolerancia exterior.
Intento fallido: Intentamos reducir la velocidad de alimentación a 600 mm/min. La deformación cayó ligeramente hasta 0.04mm, Todavía no es lo suficientemente bueno.
Arreglar: Cambiamos a una herramienta de carburo de 6 mm, reducción de la profundidad axial de corte a 0,3 mm, y se introdujo una estrategia de fresado direccional de ascenso que redujo la fuerza de corte lateral en aproximadamente un 40%. También añadimos un inserto personalizado que soportaba la sección fina de la pared desde el interior durante el corte. La deformación cayó a menos de 0.01mm. Problema resuelto.
Desafío 2: Evacuación de chips en canales de profundidad de 14 mm
Profundo, los canales estrechos atrapan los chips rápidamente. En nuestra primera tirada completa de 20 piezas, Tres partes sufrieron daños superficiales recortados dentro de los canales de 6 mm de diámetro. Ra medía 2,4 μm en lugar de 0,8 μm.
Arreglar: Añadimos un refrigerante de alta presión a través del husillo a 70 bar y programamos un ciclo de despejamiento de chips cada 4 mm de profundidad axial. Esto enjuaguaba astillas continuamente. El acabado superficial en las siguientes 20 piezas promedió Ra 0,72 μm, cómodamente dentro de las especificaciones.
Desafío 3: Mantener la tolerancia de diámetro a lo largo de una serie de 304 partes
Mantener ±0.02 mm de ancho en 304 piezas requieren estabilidad en el proceso, No es suerte. El desgaste de las herramientas es el principal enemigo. Establecimos un programa de gestión de la vida útil de las herramientas que reemplazaba las cabezas finas y perforadas cada 40 piezas. También realizamos un ciclo de compensación térmica en el Mori del DMG al inicio de cada turno para compensar el crecimiento del husillo.
Control de calidad
Utilizamos un CMM Zeiss Contura G2 para la inspección dimensional, que tiene una incertidumbre meditiva de 1,5 L/333 μm. Los 18 diámetros del calibre, 6 comprobaciones de planitud, y se midieron 3 tolerancias posicionales por parte en el primer artículo y en el primero de cada lote.
- Inspección CMM al 100% en las primeras 30 piezas
- Muestreo de 1 en 10 a través de las 274 partes restantes
- Rugosidad superficial verificada con un perfilómetro Mitutoyo SJ-210
- Espesor de anodización verificado con un medidor magnético Fischer DUALSCOPE
Todos los resultados se registraron en una Inspección Completa del Primer Artículo (HACER) Informe entregado al cliente junto con el envío. Puedes ver la variedad de normas de inspección que mantenemos en todo nuestroCajas de prototipos de mecanizado CNC.
Resultados
Los números de este proyecto hablan directamente:
- Plazo de entrega: 12 días (2 días dentro del plazo de 14 días)
- Total de piezas enviadas: 304
- Rendimiento en la primera pasada: 99.3% (302 de 304 piezas aprobaron CMM sin retrabajo)
- Tasa de reestructuración: 0.7% (2 piezas re-perforadas, Cero desguazado)
- Conformidad con el acabado superficial: 100% a Ra 0,8 μm en canales internos
- Conformidad de tolerancias: 100% en ±0.0Diámetros críticos de 2 mm
- Resultado del cliente: El tiempo de inactividad del montaje se redujo un 31% en el primer ciclo de producción usando estas piezas
Los dos lotes fallidos del proveedor anterior costaron al cliente aproximadamente 600 piezas en chatarra y casi 3 semanas de retraso. Nuestra tirada recuperó su calendario de producción y eliminó la variabilidad dimensional que causaba fallos en los sellos de válvulas.
Por qué el mecanizado CNC en equipos industriales fue la elección adecuada
El equipo de ingeniería del cliente nos preguntó inicialmente si la fundición de inversión o la impresión 3D en metal podrían funcionar para esta pieza.
Fundición puede producir la geometría externa fácilmente, Pero las tolerancias internas de canal en piezas de aluminio fundido rara vez se mantienen por debajo de ±0,1 mm sin mecanizado secundario. Para un asiento de válvula hidráulico que necesita ±0.02mm, De todas formas, después de la fundición estarías haciendo mecanizado CNC, Añadir coste y tiempo de entrega sin beneficio.
Impresión 3D en metal (DMLS) puede manejar geometría de canales compleja, pero el aluminio 6061-T6 no es un material estándar para el DMLS. AlSi10Mg es el típico aluminio DMLS, y sus propiedades mecánicas difieren significativamente de las 6061-T6 en resistencia al límite elástico y vida útil. Para una pieza hidráulica bajo ciclo de presión continuo, Eso no es un intercambio aceptable.
El mecanizado CNC del palanquillo 6061-T6 nos proporcionó trazabilidad total del material, Propiedades mecánicas predecibles, y un camino directo hacia ±0.0tolerancia de 2 mm sin ningún proceso secundario más allá del taladrado y la anodización.
Según las normas internacionales de materiales de ASM, El 6061-T6 de aluminio ofrece una resistencia a la tracción de 310 MPa y un límite elástico de 276 MPa, que cumple con los requisitos estructurales para aplicaciones de actuación hidráulica que operan bajo presión sostenida.
Para equipos industriales, mecanizado CNC a este nivel de tolerancia, El fresado CNC de billete es la vía de fabricación más directa y verificable. Descubre más sobre nuestras capacidades completas en elPágina de servicios de prototipado de GD.
Preguntas más frecuentes
¿Qué tolerancia puede mantener el mecanizado CNC en piezas de aluminio??
Para aluminio 6061-T6, nuestro proceso CNC de 5 ejes mantiene regularmente ±0.02 mm en los diámetros y características críticas. Las tolerancias generales dimensionales son ±0.05mm. Tolerancias más estrictas hasta ±0.0Se pueden alcanzar 1 mm en características específicas con perforación fina y control de proceso verificado por CMM.
¿Cuánto tiempo tarda una serie de mecanizado CNC industrial de 300 piezas??
Depende de la complejidad de la pieza. Para una pieza como esta planta hidráulica con 18 canales internos, 304 piezas en 12 días requirieron mecanizado 24/7 en dos centros de máquinas. Las piezas prismáticas más simples en cantidades similares suelen tardar entre 5 y 7 días. Contáctanos para una estimación específica del plazo de entrega de cada proyecto.
¿Cuál es la diferencia entre el mecanizado CNC de 3 ejes y 5 ejes para piezas industriales??
El mecanizado de 3 ejes maneja piezas prismáticas con características en una o dos caras. El mecanizado simultáneo de 5 ejes alcanza características internas complejas, Socavas, y calibres angulados en un solo montaje, Eliminación del error de reposicionamiento. Para cuerpos de válvulas hidráulicas con geometrías de canales que se intersectan, La elección correcta es el 5 ejes. Explora nuestroEstudios de caso de mecanizado CNC Para más ejemplos.
¿Por qué se prefiere la 6061-T6 de aluminio frente a la 7075 para cuerpos de válvulas hidráulicas??
6061-T6 ofrece mejor mecanizabilidad, Resistencia superior a la corrosión, y excelente capacidad de soldar en comparación con la 7075. Además, se anodiza de forma más constante. A menos que se requiera específicamente una resistencia a la tracción superior a 400 MPa, 6061-T6 es la opción práctica para carcasas de equipos hidráulicos.
¿Puede GD Prototipado encargarse también del mecanizado CNC de equipos industriales para lotes pequeños??
Sí. Damos soporte desde prototipos individuales hasta producciones. NuestroServicios de mecanizado CNC Cobertura de 3 ejes, 4 ejes, y fresado completo de 5 ejes sin cantidad mínima de pedido. Te proporcionaremos un presupuesto en un plazo de 24 horas desde recibir tu archivo CAD y el dibujo.
Conclusión
Mecanizado CNC de equipos industriales a ±0.0Cubrir 2 mm de 304 piezas no es un trabajo rutinario. Requiere la máquina adecuada, El Mobiliario Adecuado, un programa CAM validado, y disciplina de procesos en tiempo real. Nuestro equipo en GD Prototyping construyó el proceso adecuado para este proyecto de cuerpo de válvulas hidráulicas, Solucionó dos problemas críticos a mitad de carrera, y entregó 2 días antes de lo previsto con un rendimiento al primer paso del 99,3%.
Si te enfrentas a un reto similar con geometría compleja, Tolerancias de diámetro ajustadas, o una situación de proveedor fallido, Estamos listos para revisar tus dibujos y decirte exactamente cómo lo abordaríamos.
Solicita un presupuesto gratuito y recibe una respuesta en un plazo de 12 horas.
