






Estudio de caso de mecanizado CNC de precisión para piezas médicas
TL;DR
We machined 120 titanium Grade 5 (Ti-6Al-4V) Carcasas de implantes quirúrgicos para un cliente europeo de dispositivos médicos. Piezas requeridas ±0.01mm tolerances, Ra 0,4 μm acabado superficial, y un plazo de espera de 14 días. Resolvimos un problema de deformación de pared delgada en el segundo intento y entregamos una tasa de aprobación del 99,2% en el primer artículo — a tiempo.
Introducción
Una empresa europea de dispositivos ortopédicos nos contactó con una pieza que ya había fallado en otros dos talleres.
El componente era una carcasa de implante espinal de titanio con características internas de resís, 0.8mm walls, and a bore tolerance of ±0.01mm. Un taller no aguantaba el agujero. El otro probó la EDM como solución temporal: el acabado superficial era demasiado rugoso para la adherencia de grado implante.
They needed 120 parts in 14 days, ready for clinical trial submission under ISO 13485 and ISO 10993 standards.
Dijimos que sí. Así es exactamente como lo hicimos — y dónde casi nos equivocamos.
Resumen del proyecto
El cliente era el R&División D de un fabricante ortopédico alemán (no nombrado por confidencialidad). Estaban desarrollando un implante de fusión lumbar espinal de nueva generación para cirugía mínimamente invasiva.
La pieza —una carcasa de implante— necesitaba:
- Caben dentro de un sistema de entrega de cánula de 12 mm
- Interfaz con un tornillo de hueso de titanio en un extremo (Hilo M3, ±0.01mm pitch)
- Pass biocompatibility testing per ISO 10993
- Aceptar un recubrimiento PVD después del mecanizado sin cambios dimensionales
Esto no fue una prueba prototipo. Estas partes iban a ir directamente a un ensayo clínico, Así que la chatarra no era solo un problema de coste, sino un riesgo del programa.
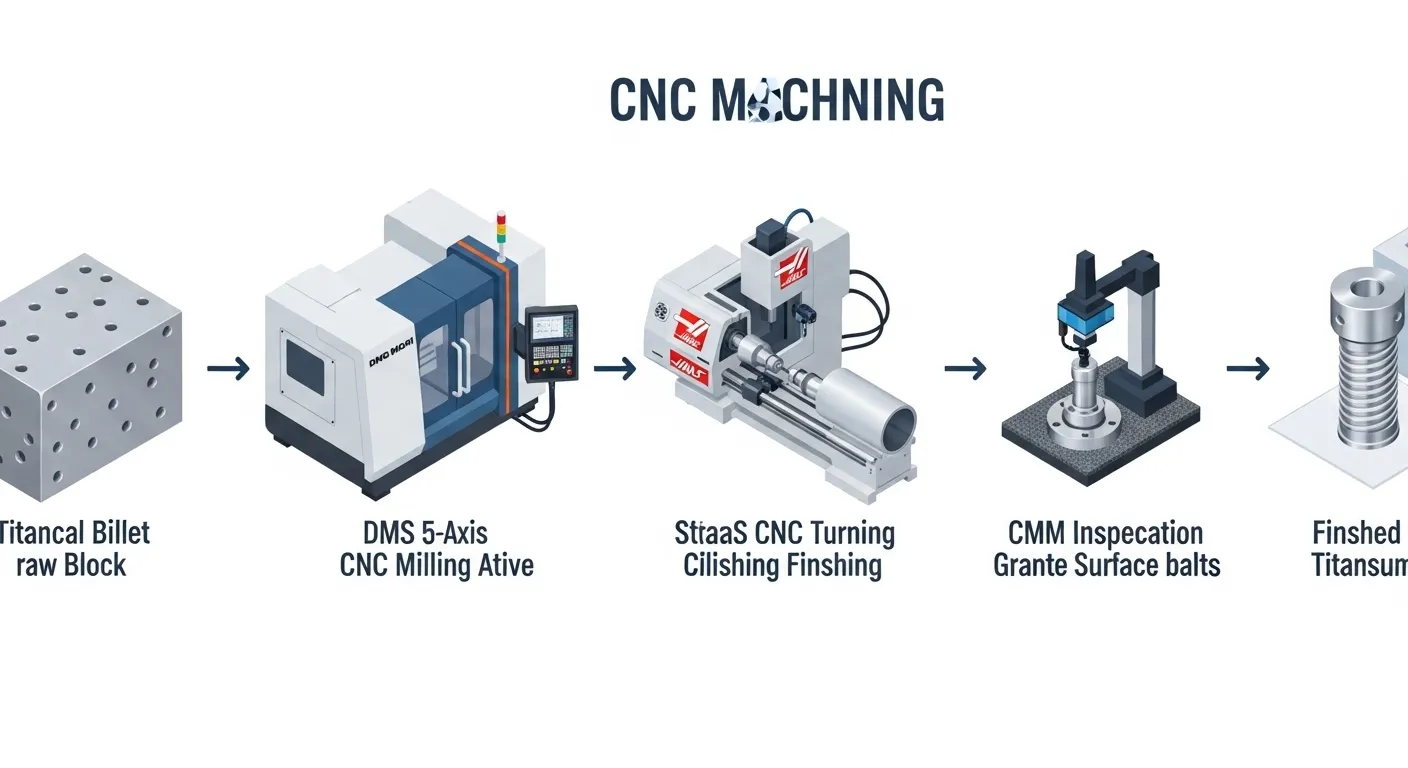
Gestionamos este proyecto a través de nuestroServicio de mecanizado CNC, utilizando nuestro centro de fresado de 5 ejes y la línea de torneado CNC.
Especificaciones técnicas
| Parámetro | Detalle |
|---|---|
| Material | Titanio Grado 5 (Ti-6Al-4V ELI) |
| Nombre de la parte | Carcasa del implante espinal |
| Dimensiones generales | 38mm x 11.5mm x 10mm |
| Grosor de la pared (min) | 00,8 mm |
| Diámetro del diámetro | 6.00milímetro (+0.00 / -0.01mm) |
| Hilo | M3 x 0.5, Clase 6H |
| Acabado superficial | Ra 0.4 µm (Calibre pulido), Ra 1,6 μm (Externo) |
| Cantidad | 120 parts |
| Tiempo de espera | 14 calendar days |
| Proceso CNC | 5-axis milling + CNC turning |
| Máquinas utilizadas | DMG Mori DMU 50 (5 ejes), Haas ST-10 (torneado) |
| Post-procesamiento | Electropolishing + PVD coating prep |
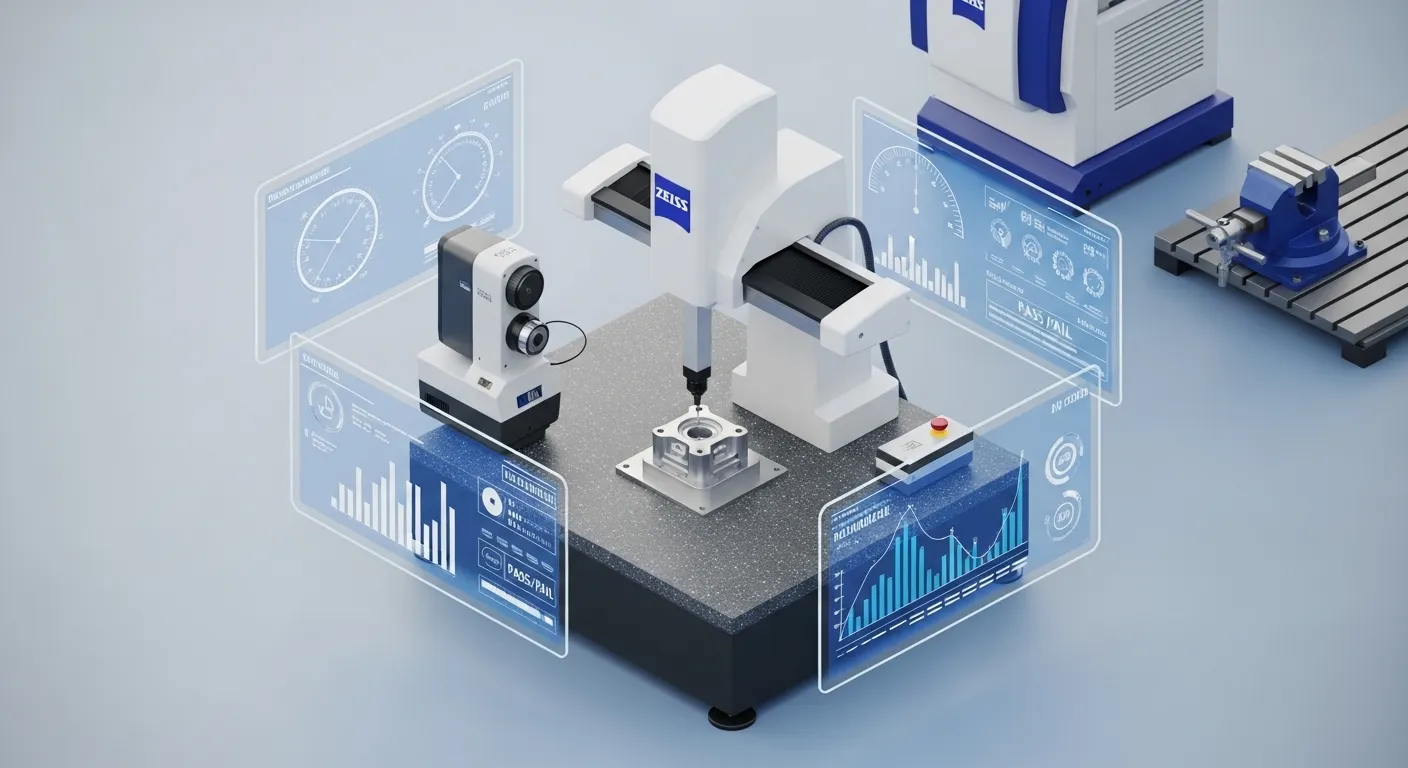
| Método de inspección | Zeiss CMM, Perfilómetro de superficie |
Proceso de mecanizado
Dividimos el trabajo en cinco fases. Cada etapa tenía una puerta de calidad antes de que comenzara la siguiente.
Stage 1 — CAM Programming (Day 1)
Our CAM engineer used Mastercam 2026 to program the 5-axis tool paths. Usamos fresado trocoidal para las bolsas de titanio y reducir la acumulación de calor: la baja conductividad térmica del titanio atrapa el calor en el filo de corte, lo que acelera el desgaste de las herramientas y puede distorsionar las características de tolerancia ajustada.
Stage 2 — Rough Machining (Días 2–4)
We started with a Ø10mm carbide end mill at 60 m/min cutting speed, 0.04mm chip load per tooth. Dejamos material de 0,3 mm en todas las paredes para el acabado. El refrigerante era un eje pasante de alta presión (80 bar) para enjuaguar las virutas y enfriar la zona de corte.
Stage 3 — Semi-Finish and Finishing (Días 4–7)
Cambiamos a un Ø4mm, 4-flute solid carbide end mill for the bore and internal features. The final bore pass used a precision boring bar on the Haas ST-10 to hit the ±0.01mm spec. El acabado en paredes utilizaba una fresa de bola de 3 ranuras de Ø2 mm en una trayectoria de herramientas de rectificado en espiral.
Stage 4 — Threading and Secondary Operations (Días 7–9)
M3 threads were cut using a rigid tapping cycle at 400 RPM. Calibres de rosca (Adelante/No Adelante, Clase 6H) revisado cada décima parte durante la retransmisión.
Stage 5 — Electropolishing Prep and Part Hand-off (Días 10–12)
Las piezas estaban desengrasadas, Inspeccionado, y entregado al equipo de tratamiento superficial. Después del electropulido, las piezas devueltas para una última revisión CMM antes del embalaje.
Desafíos y soluciones
Aquí es donde el trabajo se complicó de verdad.
Challenge 1 — Thin-Wall Deformation During Roughing
Las paredes de 0,8 mm se desviaban durante el desbaste. Nuestro primer intento usó fresado de escalada convencional en el bolsillo — enfoque estándar. After the first 8 parts, CMM showed the wall was bowing outward by 0.06mm on the long face. Eso es seis veces la tolerancia.
Lo que probamos primero (Y fracasó): We reduced cutting depth to 0.05mm axial DOC. La pared seguía desviándose porque la pieza vibraba dentro de la lámpara., no solo doblarse bajo carga de corte.
Lo que realmente funcionó: Volvimos a fijar las piezas con una mordaza de prensa personalizada de perfil bajo que soportaba la pared por detrás durante el pase ensacado. We also changed the toolpath from conventional pocket to a high-speed contour pass at 45% step-over. La desviación de pared cayó a 0.008mm — within spec. Esto nos costó un día entero, Pero salvó el lote.
Challenge 2 — Bore Diameter Drift Across the Run
By part 40, our bore measurements started drifting — from 6.000mm toward 5.997mm. Eso está fuera de la -0.01mm limit. La causa fue la expansión térmica en la barra de perforación mientras el husillo funcionaba de forma continua.
Solución: We implemented a 15-minute spindle warm-up protocol at the start of each session and added a mid-run compensation offset of +0.002mm in the boring bar after every 20 parts. We also re-measured the reference standard every 30 minutes. Después de ese ajuste, all remaining bores measured between 5.999mm and 6.000milímetro.
Challenge 3 — Surface Finish Below Spec in the Bore
Tras finalizar en la primera pasada, the bore measured Ra 0.7 µm — above the Ra 0.4 µm requirement. La especificación superficial del cliente se guiaba por la guía de biocompatibilidad del implante (ISO 10993-1 surface preparation criteria).
Solución: We added a single-pass reaming operation with a PCD-tipped reamer at 80 RPM and cutting oil. The result was Ra 0.31 µm — comfortably within spec and consistent across all 120 parts.
Control de calidad
Every part went through a three-stage inspection process using a Zeiss Contura CMM with 3 µm measurement uncertainty.
Puntos de inspección por pieza:
- Diámetro del diámetro (±0.01mm) — 100% inspection
- Wall thickness at 4 positions (mínimo 0,78mm aceptable) — 100% inspection
- Comprobación de la vía de rosca (Clase 6H de Go/No-Go) — 100% inspection
- Surface roughness via Mitutoyo SJ-210 profilometer — 20% sample, first 10 parts 100%
- Overall length and width — 100% inspection
También documentamos un informe de inspección del primer artículo (JUSTO) para la presentación regulatoria del cliente, incluyendo datos de medición, Configuración de la máquina, material ciertos, y la desconexión del operador.
La trazabilidad de materiales se mantuvo a partir del lingote de titanio (Certificado de Molino, Número de lote de calefacción) hasta la parte terminada. This is required for medical device records under FDA 21 CFR Part 820 and EU MDR 2017/745.
Puedes ver más ejemplos de nuestro trabajo de precisión respaldado por inspección en nuestroCajas de prototipos de mecanizado CNC.
Resultados
Las cifras contaban toda la historia:
- Entrega: 120 parts delivered on Day 13 — 1 day ahead of schedule
- Tasa de aprobados del primer artículo: 99.2% (119 of 120 parts fully conforming; 1 part had a cosmetic surface mark, no dimensional)
- Conformidad con la tolerancia de alborado: 100% of parts within ±0.01mm
- Acabado superficial (Diámetro): Average Ra 0.31 µm across all measured samples
- Aceptación por hilo: 100% pass on Go/No-Go gauging
- Resultado del cliente: Las piezas superaron la inspección entrante y entraron en la publicación del lote del ensayo clínico según lo previsto
El ingeniero de calidad del cliente señaló que esta era la primera vez que una carcasa de titanio mecanizado superaba su comprobación de CMM entrante sin un solo informe de desviación en tres ciclos de prototipo.
Por qué se utilizó el mecanizado CNC
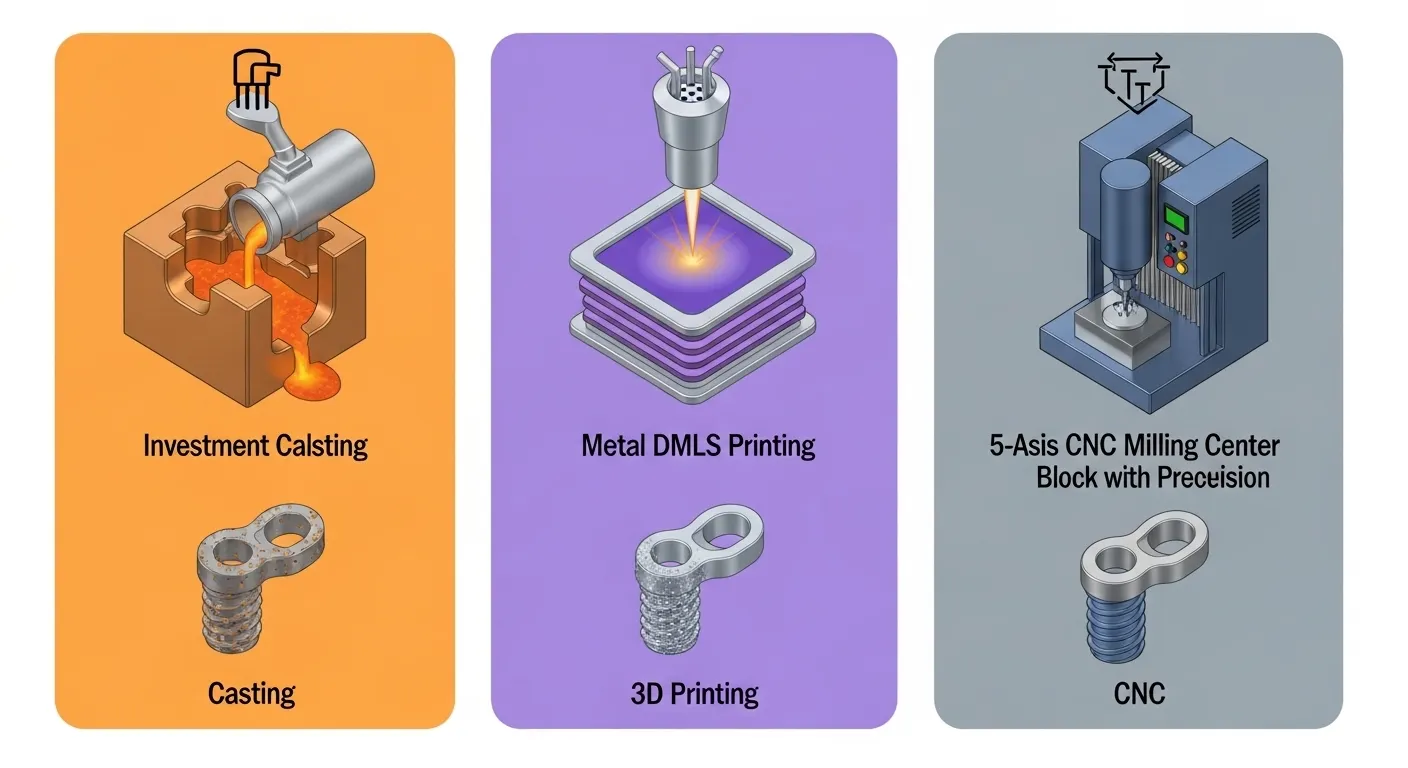
El cliente evaluó inicialmente tres procesos: Fundición de inversión, Impresión 3D metálica (DMLS), y mecanizado CNC.
| Factor | Lanzamiento de inversión | DMLS (Impresión 3D en metal) | Mecanizado CNC |
|---|---|---|---|
| Tolerancia al diámetro (±0.01mm) | No es posible sin post-mecanizado | Necesita post-mecanizado | Directo |
| Surface finish Ra 0.4 µm | No es alcanzable | Ra 4–12 μm típico | Lograble |
| Tiempo de espera (14 days) | 4–6 weeks for tooling | 7–10 days but post-finish adds time | 14 days |
| Material (Ti-6Al-4V ELI) | Disponibilidad limitada de grado ELI | Apoyado | Certificación completa disponible |
| Trazabilidad regulatoria | Complejo | Complejo | Estándar |
El mecanizado CNC era el único proceso que podía alcanzar directamente la tolerancia del diámetro y el acabado superficial, Sin operaciones secundarias, eso añadiría riesgo a un calendario ya ajustado. Para piezas médicas donde la precisión dimensional afecta a la seguridad del paciente, Este compromiso importa más que el coste unitario.
Para proyectos que combinan geometría compleja con tolerancias estrictas, nuestroFresado CNC de 5 ejes entrega donde la fundición y la impresión no pueden.
Mecanizado CNC de Precisión para Piezas Médicas: Preguntas más frecuentes
Q1: ¿Qué tolerancias puedes mantener para piezas médicas mecanizadas por CNC?
We regularly hold ±0.01mm on bores and critical fits for implant-grade components. Para características menos críticas, our standard is ±0.05mm. La tolerancia adecuada depende de la función y el material: revisaremos tu dibujo y confirmaremos lo que es posible antes del presupuesto.
P2: ¿Qué materiales de grado médico mecanizas?
We machine Titanium Grade 5 (Ti-6Al-4V ELI), Titanium Grade 23, Acero inoxidable 316L, ATISBAR, y Aluminum 6061-T6. Todos los materiales vienen con certificaciones de molinos y documentación completa de trazabilidad para la presentación de dispositivos médicos.
P3: ¿Puedes producir piezas para ensayos clínicos??
Sí. Apoyamos los lotes de ensayos clínicos con informes de inspección de primer artículo (JUSTO), Datos en dimensión completa, Trazabilidad de materiales, and documentation packages aligned with ISO 13485 requirements. Tratamos los lotes clínicos con el mismo rigor que la producción.
P4: ¿Cómo se previene la deformación de titanio durante el mecanizado??
Utilizamos trayectorias trocoidales, Refrigerante de alta presión a través del husillo, Accesorios personalizados para secciones de pared delgada, y cargas conservadoras de chip. Para piezas de menos de 1 mm de grosor de pared, Siempre hacemos una confirmación de primera pieza antes del lote completo.
P5: ¿Cuál es la cantidad mínima de pedido para piezas CNC médicas de precisión?
Podemos ejecutar prototipos individuales hasta volúmenes de producción. Para este tipo de vivienda médica, 10–25 parts is a common prototype batch. We scale to 500+ parts for pre-production validation runs.
Conclusión
El mecanizado CNC médico no se trata solo de las máquinas. Se trata de la disciplina de proceso que les rodea — la fijación, Estrategia de trayectoria de herramientas, Medición en proceso, y compensación térmica.
Este proyecto de alojamiento para implantes espinales funcionó porque planeamos el fracaso antes de que ocurriera. Probamos el material de desecho antes de tocar el material clínico. Incorporamos ciclos de compensación en la operación de perforación. We ran the surface finish to Ra 0.31 µm instead of stopping at the 0.4 µm limit.
Si trabajas en un dispositivo médico que necesita tolerancias estrictas, Materiales biocompatibles, o un paquete completo de documentación para la presentación regulatoria, contacta con GD Prototipado Para obtener un presupuesto gratuito. Revisaremos tus dibujos, confirmar la viabilidad, and give you a clear lead time within 24 hours.
