






Mecanizado CNC con tolerancia estricta: How We Held ±0.01 mm en una carcasa de sensor automotriz
Un proveedor europeo de automoción necesitaba 150 carcasas de sensores de aluminio con grosores de pared de 1,2 mm y tolerancias de diámetro de ±0.01mm. Los mecanizamos a partir de aluminio 6061-T6 usando fresado CNC de 5 ejes sobre un DMG Mori DMU 65 monoBLOCK. La inspección final mostró un rendimiento del 99,3% en la primera pasada. Las piezas se enviaron en 12 días laborables, 2 días antes de lo previsto.
Introducción
El cliente nos envió un dibujo 2D que la mayoría de las tiendas rechazaron.
Mostraba una carcasa de sensor de aluminio, 87mm x 54mm x 32mm, with a central bore tolerance of ±0.01mm and wall sections as thin as 1.2mm. La pieza se conecta directamente a un módulo de control de inyección de combustible en un motor de gasolina de nueva generación. Dimensional drift of even 15 microns would cause seal failure under operating pressure of 180 bar.
Dos proveedores anteriores no han fallado la inspección de calidad. Aceptamos el trabajo, ran a full DFM review in 48 hours, y entregado a tiempo. Así es exactamente como lo hicimos, paso a paso.
Este es un ejemplo real de cómo es un servicio de mecanizado CNC con tolerancias estrictas en un entorno de producción, no una hoja técnica, pero un proyecto real.
Resumen del proyecto
The client is a Tier 2 automotive supplier based in Central Europe. Producen subconjuntos de sensores para motores de gasolina e híbridos. Su cliente OEM exigía el cumplimiento dimensional según la norma ISO 2768-f (fin) con GD adicional&T llama al agujero y a la cara de apareamiento.
Requisitos clave del proyecto:
- 150 units for functional validation and pre-production testing
- Cero defectos visibles en la superficie exterior anodizada
- CMM report for every batch of 25 parts
- All parts must fit a proprietary test fixture within 0.015mm positional tolerance
La aplicación requería un servicio de mecanizado CNC con tolerancias estrictas sin margen de variación. Una pieza rechazada podría retrasar las pruebas de dinamómetro de motores dos semanas, costing the client an estimated €35,000 in project delay.
Especificaciones técnicas
| Parámetro | Detalles |
|---|---|
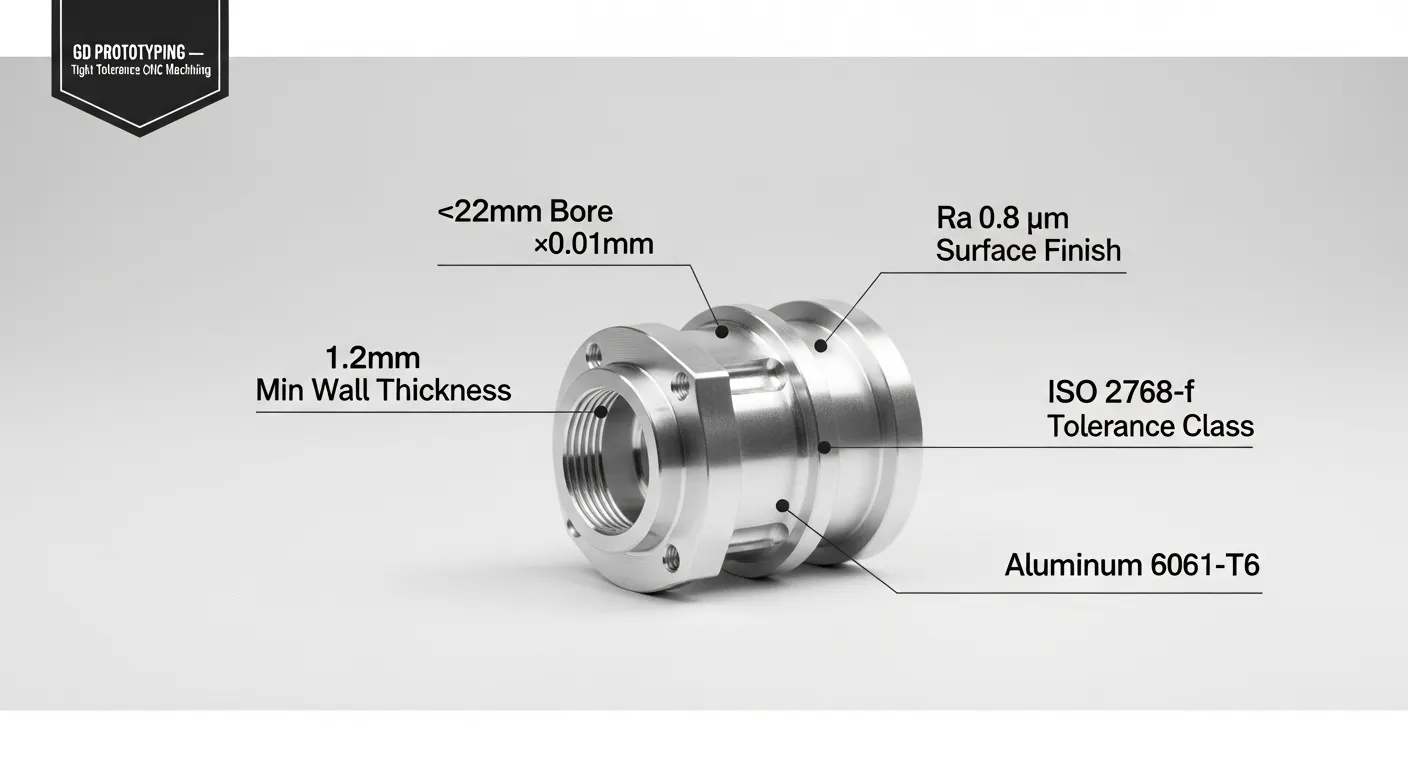
| Material | Aluminio 6061-T6 |
| Dimensiones generales | 87mm x 54mm x 32mm |
| Diámetro central del ánimo | Ø22.000milímetro (+0.010 / -0.000) |
| Grosor de la pared (mínimo) | 1.2mm |
| Clase de tolerancia | ISO 2768-f |
| Tolerancia crítica al diámetro | ±0.01mm |
| Acabado superficial | Ra 0,8 μm (Diámetro), Ra 1,6 μm (Externo) |
| Tratamiento de superficies | Anodización dura tipo II, 15 μm ±2 μm |
| Cantidad | 150 unidades |
| Tiempo de espera | 14 working days (delivered in 12) |
| Proceso primario | Fresado CNC de 5 ejes Torneado CNC |
| Máquina utilizada | DMG Mori DMU 65 monoBLOCK |
| Método de inspección | Zeiss CONTURA G2 CMM |
Proceso de mecanizado
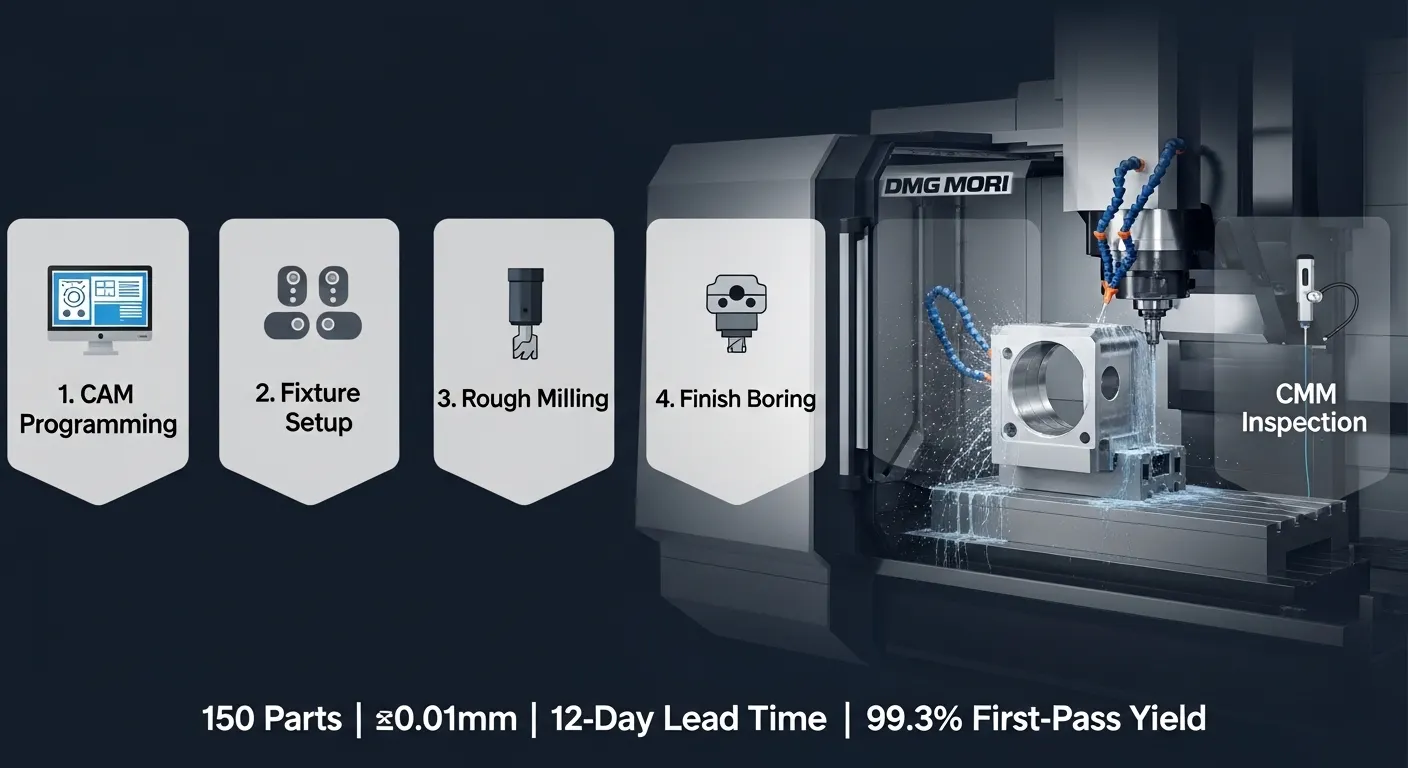
Dividimos el trabajo en seis fases definidas. Cada etapa tenía un punto de control de aprobado/suspenso antes de avanzar.
Etapa 1: Programación y simulación en CAM
Our CAM engineer used Mastercam 2025 to build the toolpath. Realizamos una simulación completa de retirada de material para identificar zonas de riesgo de colisión alrededor de las secciones de pared de 1,2 mm. El sobresaliente de la herramienta se mantuvo por debajo de una proporción de 3x de diámetro en todo el tiempo para minimizar la vibración.
Etapa 2: Diseño y sujeción de los accesorios
Diseñamos una lámina de mandíbula blanda personalizada que sujeta la pieza en la base, dejando las paredes delgadas sin soporte lateral. This reduced clamping-induced deflection to under 4 microns, verificado con un indicador de dial en la configuración.
Etapa 3: Fresado en bruto
We removed 78% of the stock volume in the roughing pass using a 16mm carbide end mill at 8,000 RPM y 2,800mm/min feed rate. Dejamos culata de 0,35 mm en todas las caras críticas para el paso final.
Etapa 4: Semiacabado y estabilización térmica
Después del desbaste, each part was left on the fixture for 20 minutes to release internal stress and return to ambient temperature. Este paso no es opcional para el 6061-T6 de aluminio. Sin ella, thermal expansion during roughing can shift the bore center by up to 8 microns, which eats into the ±0.01mm budget immediately.
Etapa 5: Fresado y taladrado de acabado
Utilizamos una fresa de rótulas de carburo recubierta de 6 mm para el acabado de la cavidad y una cabeza de perforación de precisión para el diámetro de 22 mm de Ø2 mm. La cabeza de perforación se ajustaba en incrementos de 2 micras. Final bore diameter was measured with a Mahr bore gauge every 10 parts and corrected as needed.
Etapa 6: Desbarbado e inspección previa a anodización
Cada parte fue desbababa a mano bajo aumento, then measured at 14 critical dimensions before going to the anodize tank.
Desafíos y soluciones
Desafío 1: Deformación de pared delgada durante el acabado
Los muros de 1,2 mm que flanqueaban el ánima central se desviaban bajo presión de corte. On the first trial run of 5 parts, three showed bore diameter measurements 0.018mm over the upper tolerance limit. La pared se doblaba alejándose de la herramienta durante el tubo de acabado, dejando más material del previsto.
Intento fallido: We tried reducing the cutting depth to 0.05mm per pass. Esto redujo ligeramente la deflexión pero no resolvió el problema, and extended cycle time by 22%.
Solución: Cambiamos la estrategia de entrada de la herramienta a un enfoque de interpolación por perforación helicoidal en lugar de una inmersión directa. La trayectoria helicoidal distribuye la fuerza radial de forma continua alrededor de la pared del tubo, Reducción de la deflexión de un solo punto. También añadimos un soporte secundario dentro de la lámpara respaldar la pared delgada durante el paso de acabado del diámetro. Tras este cambio, all 145 remaining parts passed bore inspection on the first measurement.
Desafío 2: Capa de anodización que afecta al diámetro final del orificio
Type II anodize adds 15 μm to 20 μm per side. Our bore tolerance was ±0.01mm, which is only 10 microns total. Si la anodización penetra el orificio de forma desigual, La pieza no supera la prueba de ajuste de la luminaria.
Solución: We pre-machined the bore 18 μm undersize and masked the bore ID before anodizing. Después de anodizar, volvimos a perforar el ID a la dimensión final. This two-step bore process added 4 minutes per part but gave us full control over final bore size independent of anodize thickness variation.
Desafío 3: Deriva térmica a lo largo de largas carreras
La temperatura del husillo de la máquina aumenta entre 2 °C y 4 °C durante la producción continua. Para 6061-T6, this causes a linear expansion of roughly 13.1 μm per meter per °C. En un diámetro de 22 mm, Es pequeño pero rastreable.
Solución: We ran a 30-minute spindle warm-up before the first part and established mandatory CMM re-checks every 25 parts to catch any thermal drift pattern early. We also programmed tool length compensation updates every 10 parts based on in-process probe data.
Control de calidad
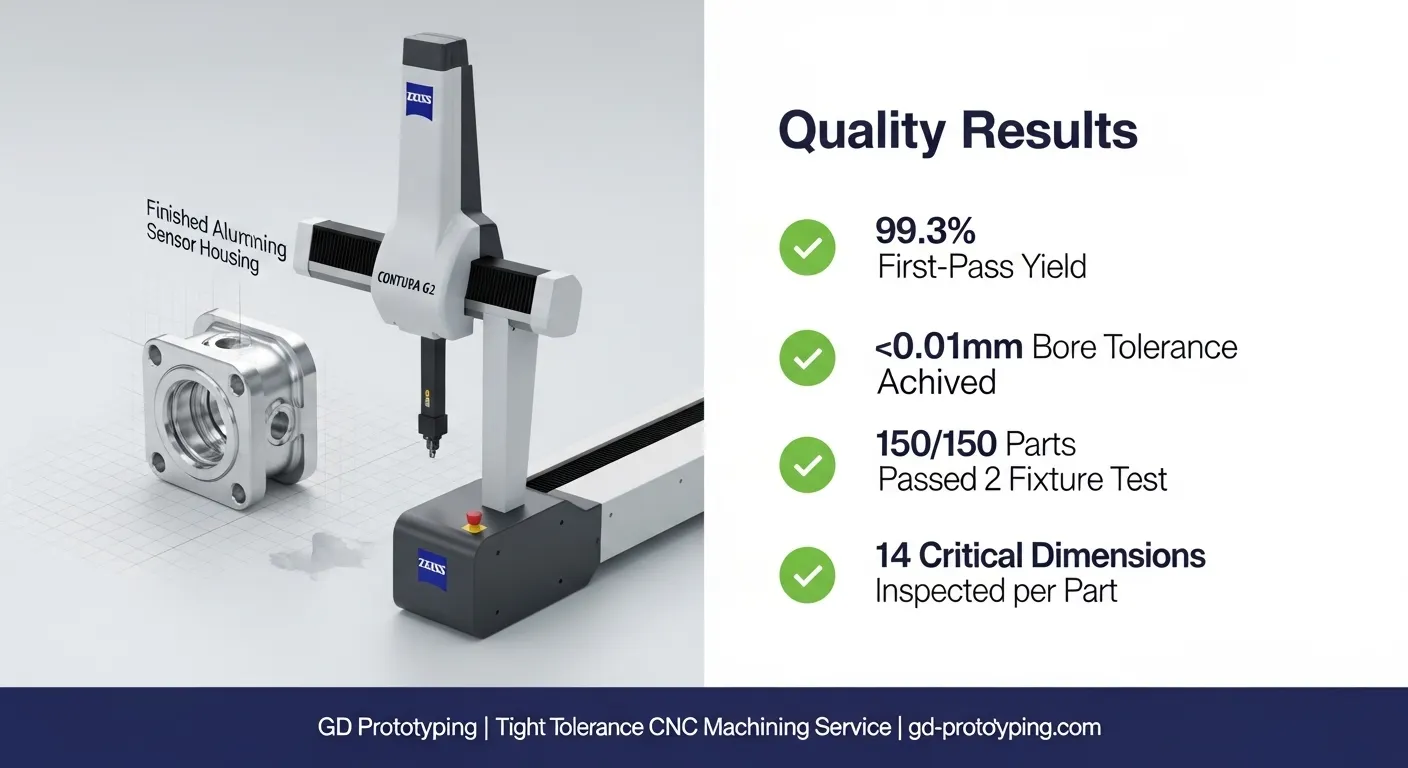
Every batch of 25 parts went to our Zeiss CONTURA G2 CMM for full dimensional reporting. The CMM program checked 14 dimensions per part, Incluido:
- Diámetro central del tubo (Ø22.000mm ±0.01mm)
- Cilindricidad del diámetro (max 0.005mm)
- Planitud facial de apareamiento (max 0.01mm)
- True position of 4 M4 threaded holes (±0.05mm)
- Wall thickness at 3 cross-sections (mínimo 1,2mm)
We also performed a 100% visual inspection for surface defects, Uniformidad de anodización, y la integridad de la rosca. Calibres de rosca (Adelante/No Adelante, M4 x 0.7) se usaron en todos los orificios roscados.
Los datos finales de CMM se compilaron en una FAI (Primera inspección del artículo) informe entregado con el envío. Puedes obtener más información sobre los estándares de inspección de GD Prototyping en nuestroPágina de servicios de mecanizado CNC.
Resultados
| Métrica | Objetivo | Logrado |
|---|---|---|
| Tiempo de entrega | 14 working days | 12 días laborables |
| Rendimiento en la primera pasada | >95% | 99.3% (149/150 parts) |
| Conformidad del diámetro del diámetro del alenado | 100% within ±0.01mm | 100% |
| Espesor de anodización | 15 μm ±2 μm | 14.8 μm avg |
| Prueba de ajuste de accesorio del cliente | Pass all 150 | 150/150 passed |
| Piezas rechazadas | <5 | 1 (Arañazo cosmético, rehecho) |
The client's engineering team confirmed that all 150 parts passed their engine test fixture on the first installation attempt. This was the first time their pre-production batch passed without rework since the project started 18 months earlier.
Para resultados más reales como este, Explora nuestra biblioteca completa deEstudios de caso de mecanizado CNC.
Por qué el mecanizado CNC fue la elección correcta
El cliente exploró inicialmente dos alternativas antes de elegir el mecanizado CNC.
Fundición de inversión se descartó en esta cantidad. Tooling cost for a die cast mold starts at $8,000 to $15,000, and lead time for tooling alone is 4 to 6 weeks. For 150 validation parts, No tiene sentido económico. Casting also can't guarantee ±0.01mm bore tolerance without secondary machining anyway.
Impresión 3D en metal (DMLS) se consideró por su flexibilidad geométrica. Pero las piezas DMLS en AlSi10Mg no coinciden con las propiedades mecánicas de las 6061-T6 forjadas, especialmente la resistencia a la fatiga bajo presión cíclica. DMLS also produces Ra 8 to 15 μm surfaces out of the machine, requiring heavy post-machining to reach Ra 0.8 μm on the bore.
El mecanizado CNC ganó porque:
- Funciona directamente con 6061-T6 forjado, que cumple con la especificación de materiales del OEM
- It achieves ±0.01mm tolerance without secondary operations (cuando la trayectoria de la herramienta y la instalación están correctamente diseñadas)
- It's cost-effective at 50 to 500 parts with no tooling investment
- Lead time is 10 to 15 days versus 6 to 10 weeks for cast alternatives
Para validación precisa de piezas a bajo volumen, El servicio de mecanizado CNC de tolerancia estricta es el camino más directo desde CAD hasta piezas certificadas. GD Prototyping también ofreceTorno CNC para componentes torneados yFresado CNC de 5 ejes para geometrías complejas que requieren tolerancias estrictas en múltiples caras simultáneamente.
Preguntas más frecuentes
¿Qué es el mecanizado CNC de tolerancia estricta??
El mecanizado CNC de tolerancia estricta se refiere a mecanizar piezas con precisiones dimensionales más precisas que la norma ISO 2768 m (Medio). En la práctica, this means holding tolerances of ±0.01mm to ±0.05mm. Requiere una fijación precisa, Gestión térmica, Optimización de la trayectoria de la herramienta, y la inspección de la CMM para verificar las dimensiones. El mecanizado estándar suele tener una capacidad de ±0,1 mm a ±0,2 mm.
¿Qué materiales son los mejores para mecanizado CNC con tolerancia estricta??
El aluminio 6061-T6 es una de las aleaciones más mecanizables y responde bien a trabajos con tolerancias estrictas cuando se gestiona la expansión térmica. Acero inoxidable 316L, titanio Ti-6Al-4V, y los plásticos de ingeniería como PEEK también son comunes. La selección de materiales afecta a la expansión térmica, Tasas de desgaste de herramientas, y acabado superficial alcanzable. Cada material necesita sus propias velocidades, Alimenta, y estrategia de herramientas.
¿Cómo afecta la anodización a las tolerancias estrictas en el aluminio??
Type II anodize adds 15 μm to 20 μm per surface. For bores with ±0.0Tolerancia de 1 mm, Esto importa mucho. La solución es premecanizar el diámetro por debajo de la cantidad esperada de anodización, luego volver a perforar tras anodizar. Alternativamente, enmascarar el diámetro crítico antes de anodizar. Confirma siempre el grosor del anodizado con tu proveedor antes de finalizar las dimensiones del dibujo.
¿Cuál es el grosor mínimo de pared para piezas CNC de aluminio con tolerancia estricta??
Para aluminio 6061-T6, we routinely machine walls down to 0.8mm to 1.0mm on prototype runs. For production quantities above 50 parts, Recomendamos un mínimo de 1,2 mm para paredes adyacentes a agujeros de tolerancia ajustada. Las paredes más finas se flexionan bajo la presión de corte, which makes holding ±0.01mm tolerances difficult without specialized fixturing. NuestroEstudios de caso de mecanizado CNC mostrar más ejemplos de trabajo de precisión en pared delgada.
¿Cuánto tiempo tarda el mecanizado CNC con tolerancia estricta??
Para piezas como la carcasa del sensor en este estudio de caso (87mm x 54mm x 32mm, 150 unidades), expect 10 to 14 working days from drawing approval to shipment. More complex geometries or harder materials like titanium can extend this to 15 to 20 days. Rush jobs with simplified geometry are sometimes achievable in 5 to 7 days. Contacta con GD Prototyping para obtener una cronología específica del proyecto y un presupuesto.
Conclusión
El mecanizado CNC con tolerancia estricta no se trata solo de comprar una máquina precisa. Se trata de ingeniar cada paso: Accesorios, Gestión térmica, Trayectoria de herramientas, Medición en proceso, e inspección posterior al proceso. En este proyecto de carcasa de sensores automotrices, we held ±0.01mm bore tolerance across 150 aluminum parts and delivered 2 days early. Ese resultado se debió a la disciplina de los procesos, No es suerte.
Si tu próximo proyecto tiene paredes finas, Diámetros estrechos, o requisitos críticos de ajuste, Nos gustaría revisar tus dibujos. GD Prototyping supports projects from single prototypes to production runs of 1,000+ parts, con mecanizado CNC de 5 ejes, Torneado CNC, y una inspección completa de CMM interna.
Solicita hoy un presupuesto gratuito para tu pieza CNC de tolerancia estricta.
